
DeFelsko fabrica medidores ultrasónicos portátiles y no destructivos de espesor de recubrimientos que resultan ideales para medir de forma no destructiva el espesor de película seca de los recubrimientos sobre plástico. Actualmente, muchos sectores utilizan esta tecnología no destructiva en sus programas de calidad.
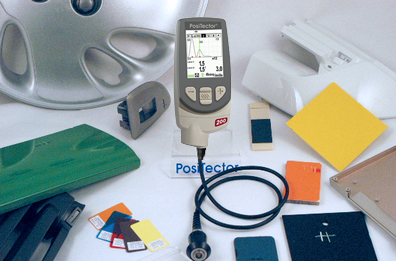
Dos modelos son ideales para los sustratos de plástico.
Aplicaciones de medición:
Notas adicionales:
Algunos sistemas de recubrimiento sobre plástico se aplican en varias capas para alcanzar el objetivo deseado. Nuestro PosiTector 200 B1 es la solución ideal cuando los aplicadores solo necesitan conocer el espesor final y total del recubrimiento.
El PosiTector 200 B1 está listo para medir la mayoría de las aplicaciones de recubrimiento sobre plástico nada más sacarlo de la caja. Tiene un rango de medición de 13 a 1000 micras (0,5 a 40 mils) y es ideal para medir el espesor total del sistema de recubrimiento. No requiere ajuste de calibración para la mayoría de las aplicaciones, permite cambiar entre mils y micras y cuenta con una pantalla grande y gruesa de Lexan resistente a los impactos.
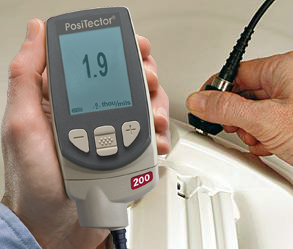
Para quienes estén familiarizados con los medidores magnéticos de espesor de recubrimientos, el uso de medidores ultrasónicos de espesor de recubrimientos resulta fácil e intuitivo. El método de medición es sencillo y no destructivo.
Los recubrimientos con superficies rugosas suponen un reto para cualquier método de medición, y los ensayos ultrasónicos no son una excepción. El PosiTector 200 está equipado para hacer frente a estas situaciones.
A nivel microscópico, el espesor puede variar (véase la fig. 2). La mejor forma de obtener mediciones significativas de espesor es realizar varias mediciones en la misma zona general y calcular la media de los resultados.
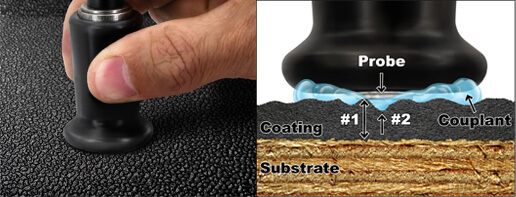
En superficies rugosas, el PosiTector 200 suele identificar el espesor desde la parte superior de los picos del recubrimiento hasta el sustrato. Esto se representa mediante la distancia n.º 1 de la fig. 2. El acoplante rellena los huecos entre la sonda y el recubrimiento para facilitar que el pulso ultrasónico penetre en el recubrimiento.
Una rugosidad elevada puede provocar que el medidor muestre valores bajos de espesor (distancia n.º 2). Esto ocurre porque los ecos procedentes de la interfaz entre el agente de acoplamiento y el recubrimiento son más intensos que los de la interfaz entre el recubrimiento y el sustrato. El PosiTector 200 cuenta con una función exclusiva, SET RANGE (Establecer rango), ajustable por el usuario, que permite ignorar los ecos debidos a la rugosidad.
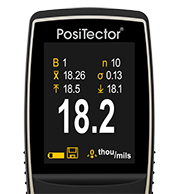
Para estas aplicaciones, el modo de memoria de PosiTector 200 proporciona ayuda. Con la memoria activada, el PosiTector 200 calcula y muestra el número de lecturas tomadas, la media de esas lecturas, la desviación estándar de esas lecturas y las lecturas más altas y más bajas (véase la Fig.3). El acoplante suministrado funciona mejor que el agua en superficies rugosas.
El PosiTector 200 B3 puede medir TANTO el espesor total del sistema de recubrimiento COMO el espesor de hasta 3 capas individuales en un sistema multicapa. También incluye una representación gráfica para analizar en detalle el sistema de recubrimiento.
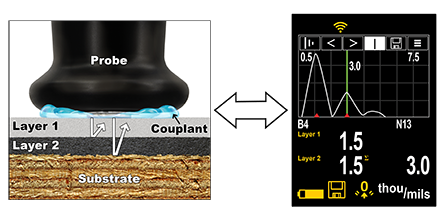
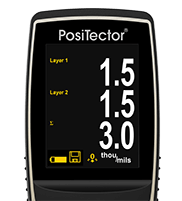
En el ejemplo anterior, la capa 1 tiene un espesor de 1,5 mils. La capa 2 tiene un espesor de 1,5 mils. El espesor total es de 3,0 mils. La pantalla LCD gráfica muestra dos «picos» que representan dos interfaces entre materiales. Un proceso de dos pasos ajusta el instrumento para aplicaciones multicapa.
Un gran número de componentes de plástico están presentes tanto en el interior como en el exterior de los coches. Muy a menudo, estos componentes de plástico tienen que ser recubiertos, por requisitos estéticos y de protección.
Los componentes interiores, como tableros, paneles de puertas, cubiertas de airbags y volantes, son más difíciles de medir por dos razones. Primero, muchos son demasiado pequeños o geométricamente complejos para que la sonda del PosiTector 200 acceda a ellos correctamente. Segundo, algunas piezas tienen un recubrimiento muy delgado o demasiado rugoso para que el medidor mida de forma uniforme. El medidor funciona mejor sobre una superficie lisa, plana y dura con un espesor de recubrimiento de al menos 13 micras (0,5 mil).
Los componentes exteriores, como parachoques, cubiertas de espejos, revestimientos laterales, etc., pueden medirse siempre que la sonda de PosiTector 200 pueda acceder de nuevo a la superficie a medir. El medidor puede medir el espesor total de la mayoría de las aplicaciones y puede medir algunas capas individuales en un sistema multicapa.
Los sistemas de recubrimiento para automóviles constan de varias capas de recubrimiento. El modelo básico PosiTector 200 B1 puede medir el espesor total de estos sistemas de recubrimiento.
Las capas de promotor de adherencia y de imprimación en las aplicaciones de automoción suelen ser demasiado finas para que el modelo avanzado PosiTector 200 B3 pueda medirlas individualmente. Por ello, el instrumento combina sus espesores con el de la capa base para obtener un resultado total. La capa superior, la capa transparente, se mide por separado e individualmente.
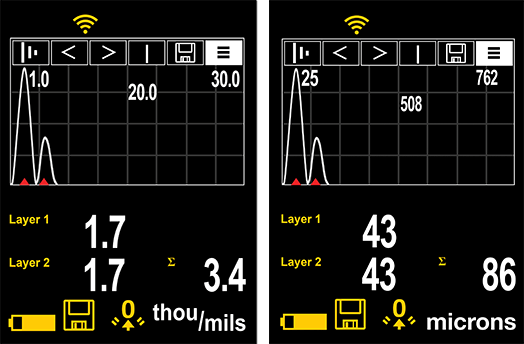
La figura 5 muestra resultados típicos del PosiTector 200 B3 sobre plástico exterior de automóviles. La imagen de la izquierda muestra una medición en unidades imperiales (mils). La de la derecha muestra la medición equivalente en unidades métricas (micras). Aunque el sistema de recubrimiento consta de 4 capas, el instrumento combina los espesores de las 3 primeras (promotor de adherencia, imprimación y capa base) en un único valor de 1,7 mils (43 micras). La capa transparente final se mide individualmente como 1,7 mils (43 micras). El espesor total del sistema de recubrimiento es de 3,4 mils (86 micras).
Este resultado es útil cuando es importante determinar el espesor de la capa transparente final. Los especialistas en detallado de automóviles utilizan esta función para ver la cantidad restante de capa transparente durante el pulido. Los aplicadores la utilizan para garantizar un espesor de aplicación uniforme.
Las sondas ultrasónicas descritas en este artículo tienen una superficie plana de medición de 8 mm (0,3") de diámetro que debe estar en contacto completo con el plástico recubierto para obtener los mejores resultados. Las mediciones sobre superficies curvas pueden requerir promediar varias lecturas para obtener resultados útiles.
La medición ultrasónica del espesor de recubrimientos funciona enviando una vibración ultrasónica al recubrimiento mediante una sonda, con ayuda de un acoplante aplicado sobre la superficie. Cada instrumento incluye un frasco de 4 oz de gel de glicol común a base de agua. Como alternativa, una gota de agua puede servir como acoplante sobre superficies lisas y horizontales.
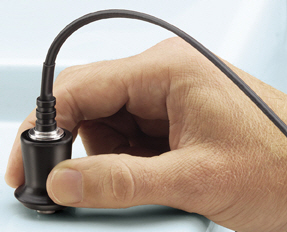
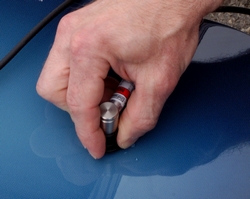
Después de aplicar una gota de acoplante sobre la superficie de la pieza recubierta, coloque la sonda completamente apoyada sobre ella. Al presionar hacia abajo, se inicia una medición (véase la fig. 6). Al levantar la sonda cuando se oiga un doble pitido o parpadee la luz indicadora verde, la última medición se mantiene en la pantalla LCD. Puede tomarse una segunda lectura en el mismo punto manteniendo la sonda presionada contra la superficie. Al terminar, limpie la sonda y la superficie con un pañuelo de papel o un paño suave.
Exactitud de la medición
La exactitud de cualquier medición ultrasónica se corresponde directamente con la velocidad del sonido del material de acabado que se está midiendo. Dado que los instrumentos ultrasónicos miden el tiempo de tránsito de un pulso ultrasónico, deben calibrarse para la «velocidad del sonido» en ese material concreto.
En la práctica, los valores de velocidad del sonido no varían mucho entre los materiales de recubrimiento utilizados en la industria del plástico. Por tanto, los medidores ultrasónicos de espesor de recubrimientos normalmente no requieren modificar los ajustes de calibración de fábrica.
La parte derecha de la pantalla del PosiTector 200 permite visualizar una representación gráfica del pulso ultrasónico a medida que atraviesa el sistema de recubrimiento. Esta potente herramienta permite al usuario comprender mejor lo que el medidor «ve» por debajo de la superficie del recubrimiento.
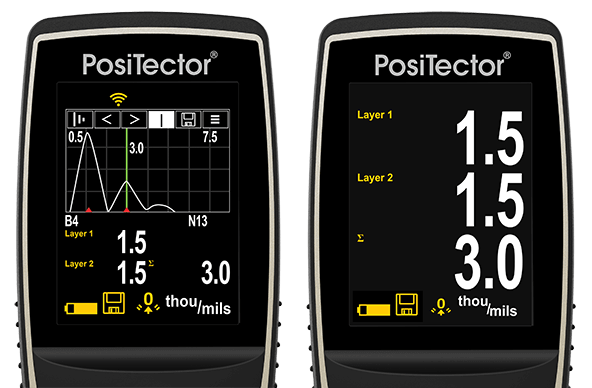
Al presionar la sonda y propagarse el pulso ultrasónico por el sistema de recubrimiento, el pulso encuentra cambios de densidad en las interfaces entre las capas de recubrimiento y entre el recubrimiento y el sustrato.
Un "pico" representa estas interfaces. Cuanto mayor sea el cambio de densidad, mayor será el pico. Cuanto más gradual sea el cambio de densidad, mayor será la anchura del pico. Por ejemplo, dos capas de revestimiento hechas esencialmente del mismo material y "mezcladas" darían lugar a un pico bajo y ancho. Dos materiales de densidad muy diferente y con una interfaz bien definida darían lugar a un pico alto y estrecho.
El PosiTector 200 B3 elige los picos más altos al determinar el espesor de las capas de recubrimiento. Por ejemplo, si el número de capas se establece en 3, se seleccionan los 3 picos más altos entre los límites Lo y Hi como interfaces entre esas capas. Los picos seleccionados por el medidor se indican mediante flechas triangulares rojas (véase la fig. 9).
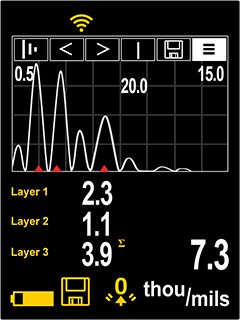
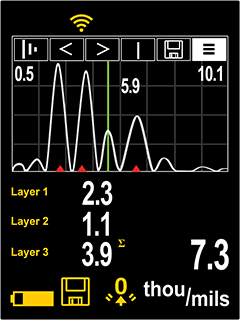
En la fig. 9, los valores de rango superior (Lo = 0,5 mils) e inferior (Hi = 15,0 mils) aparecen como dos líneas horizontales en las partes superior e inferior del área gráfica. Lo (el límite mínimo) está en la parte superior. Hi (el límite máximo) está en la parte inferior. Los ecos o picos (valores de espesor) fuera de esos rangos se ignoran. Los valores de rango se establecen y modifican mediante la opción de menú SET RANGE.
Esta visualización gráfica se puede modificar mediante la opción de menú SET RANGE (Establecer rango). Además de poder ajustar los valores del rango, se puede colocar un cursor en cualquier punto entre los dos valores del rango para analizar otros picos.
Los medidores magnéticos y de corrientes de Foucault convencionales sólo funcionan con metales. Por ello, la industria del plástico ha recurrido a otras técnicas de medición:
Estas técnicas requieren mucho tiempo, son difíciles de llevar a cabo y están sujetas a la interpretación del operador y a otros errores de medición. Los aplicadores consideran que los métodos destructivos no son prácticos. Para obtener una muestra estadísticamente representativa, puede ser necesario desechar varios productos de madera de un lote como parte del proceso de ensayo destructivo.
Una técnica destructiva típica requiere cortar la pieza recubierta en sección transversal y medir el espesor de la película mediante la visualización microscópica del corte. Otra técnica de corte transversal utiliza un microscopio graduado para ver una incisión geométrica a través del recubrimiento de película seca. Para ello, una herramienta de corte especial realiza una pequeña y precisa ranura en V a través del recubrimiento y en el sustrato (véase la Fig. 11). Existen medidores que incluyen puntas de corte y lupas graduadas iluminadas. En la norma ASTM D4138-07a, «Práctica normalizada para la medición del espesor de película seca de sistemas de recubrimientos protectores mediante métodos destructivos de corte transversal», se ofrece una descripción detallada de este método de ensayo.
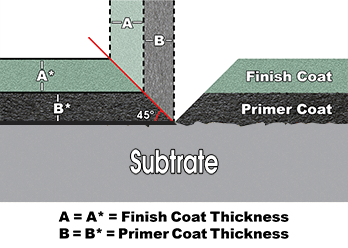
Aunque los principios de este método son fáciles de entender, abundan las oportunidades de introducir errores. Se necesita habilidad para preparar la muestra e interpretar los resultados. Además, el ajuste de la retícula de medición a una interfaz irregular o indistinta puede generar imprecisiones, especialmente entre distintos operadores. Este método se utiliza cuando no es posible utilizar métodos no destructivos de bajo costo, o como medio para confirmar los resultados de los ensayos no destructivos.
Con la llegada de los instrumentos ultrasónicos, muchos aplicadores de recubrimientos han pasado a utilizar métodos de inspección no destructivos.
¿Qué es la aplicación?
El recubrimiento de plásticos, especialmente en la industria del automóvil, implica aplicar varias capas de recubrimiento para lograr el aspecto estético y las propiedades protectoras deseados. El acabado exterior suele reflejar claramente la calidad y durabilidad de productos de consumo costosos; además, los recubrimientos de componentes plásticos deben afrontar los retos propios de estos sustratos, como la adherencia, la flexibilidad y las limitaciones de temperatura.
Los sustratos plásticos habituales (polietileno, polipropileno, poliolefina termoplástica, ABS, nailon y PVC) son no porosos, resistentes a la mayoría de los disolventes y tienen baja energía superficial en comparación con otros materiales. Esto dificulta humedecer la superficie del plástico y ofrece pocas posibilidades de que los recubrimientos se adhieran por penetración o anclaje físico en sus irregularidades. Para contrarrestar estas dificultades, se utilizan promotores de adherencia como aditivos de pintura o como imprimaciones para favorecer la adherencia de los recubrimientos a sus sustratos. Un promotor de adherencia suele tener afinidad tanto por el sustrato como por el recubrimiento aplicado, permitiendo que los recubrimientos cumplan los requisitos de rendimiento previstos.
Recubrimientos para automóviles
En recubrimientos para automóviles, el término «promotor de adherencia» se refiere a la imprimación (normalmente poliolefina clorada u otras poliolefinas modificadas) que facilita la adherencia de la capa de pintura posterior al plástico. Estos promotores suelen aplicarse con un espesor de película seca de 0,3 a 0,5 mils (7,5 a 12,5 µm). Como su espesor es inferior al espesor recomendado de 1 mil (25 µm) para una capa individual, puede resultar difícil que un medidor ultrasónico lo distinga de las capas posteriores.
Las imprimaciones rellenan pequeñas imperfecciones del proceso de moldeado y pueden proporcionar una capa conductora que facilita la aplicación electrostática de las capas posteriores de recubrimiento. La imprimación también protege el sustrato de la energía ultravioleta solar potencialmente dañina y proporciona resistencia a productos químicos (gasolina) y a la humedad. A menudo se formulan con un color a juego para minimizar el espesor de película de la capa base y el efecto de los impactos de piedras.
La capa base es la capa de recubrimiento que aporta la mayor parte del color, las prestaciones físicas y los efectos estéticos. Las capas base resistentes a la decoloración suelen incluir pigmentos de aspecto especial, como el acabado metálico habitual en recubrimientos para automóviles. Pueden aplicarse en una o varias capas. Según el método de aplicación, puede resultar difícil que un medidor ultrasónico distinga entre varias capas base.
Las capas transparentes resistentes forman una barrera protectora frente a factores ambientales como el ataque químico, los excrementos de aves, los arañazos del lavado de automóviles y los impactos de piedras. Aunque se utilizan junto con la capa base para formar el acabado final, acústicamente proporcionan una interfaz significativa entre las capas de recubrimiento, por lo que pueden distinguirse de las capas aplicadas previamente.
Dado que el recubrimiento es uno de los procesos más costosos del montaje de automóviles, los fabricantes y montadores buscan continuamente mejoras tecnológicas. Uno de estos métodos se denomina «húmedo sobre húmedo»: los recubrimientos al agua se aplican directamente unos sobre otros sin dejar que las capas anteriores curen. Estos métodos minimizan el consumo de energía y pintura y las necesidades de reequipamiento sin sacrificar la calidad del aspecto final. Lamentablemente, esta aplicación suele producir un efecto de «capa de transición» (mezcla de capas individuales). La falta de límites acústicos claros reduce la capacidad del instrumento ultrasónico para detectar el espesor de cada capa.
Tanto los fabricantes como los aplicadores han creído durante mucho tiempo que no existe un método sencillo y fiable para medir de forma no destructiva los recubrimientos sobre sustratos plásticos. Su solución habitual consistía en colocar probetas metálicas (de acero o aluminio) junto a la pieza y, a continuación, medir el espesor aplicado a la probeta mediante un medidor, ya fuera mecánico o electrónico (magnético o de corrientes parásitas). Esta solución, que requiere mucho trabajo, se basa en la suposición de que una probeta plana colocada en la zona general de aplicación del recubrimiento recibe el mismo perfil de pintura que la pieza de plástico en cuestión. Una solución ultrasónica permite al usuario medir el espesor total del recubrimiento de la pieza real. Dependiendo del medidor ultrasónico utilizado y del proceso de aplicación del recubrimiento, una ventaja añadida es la capacidad de identificar múltiples capas distintas.
La medición ultrasónica del espesor del revestimiento es actualmente una rutina de ensayo aceptada y fiable utilizada en las industrias madereras. El método de ensayo normalizado se describe en ASTM D6132: «Método de ensayo normalizado para la medición no destructiva del espesor de película seca de recubrimientos orgánicos aplicados mediante un medidor ultrasónico» (2022, ASTM). Para verificar la calibración del medidor, se dispone de patrones de espesor recubiertos de epoxi con certificación trazable a organismos nacionales de metrología.
Ahora es posible realizar mediciones de espesor rápidas y no destructivas en materiales que antes requerían pruebas destructivas o análisis de laboratorio. Esta nueva tecnología mejora la consistencia y el rendimiento en la sala de acabado. Las reducciones de costos potenciales incluyen:
Hoy en día, estos instrumentos son sencillos de manejar, asequibles y fiables.
En los últimos años, el uso de los plásticos se ha expandido rápidamente. Si bien la industria automovilística ha sido sin duda la pionera, otros sectores también hacen un uso extensivo de los plásticos. Según la Sociedad de la Industria del Plástico, los productos plásticos diversos (que representan la mayor parte de la industria de transformación de plásticos) constituyen la cuarta industria manufacturera más importante de Estados Unidos. Solo la industria de los vehículos de motor y los equipos, la refinería de petróleo y la de componentes y accesorios electrónicos la superan. Aunque los plásticos suelen colorearse directamente como parte del proceso de fabricación, muchas piezas de plástico deben pintarse para mejorar su aspecto, igualar el color al de otras piezas, mejorar la estabilidad de la superficie del plástico o conseguir un efecto especial deseado.
El mercado mundial de pinturas para automóviles ascendió a 6,6 mil millones de dólares en 2001, según la consultora PG Phillips & Associates. Una parte creciente de este mercado implica recubrir plásticos utilizados en parachoques, paneles exteriores y molduras decorativas. Los aplicadores de recubrimientos y montadores del competitivo sector del automóvil deben cumplir criterios críticos de estética y vida útil. Como pintar es el proceso más costoso de la fabricación de automóviles, existe la prioridad contrapuesta de minimizar el tiempo, los materiales y los retrabajos y seguir cumpliendo los requisitos de mejora del rendimiento y la normativa ambiental. Por ello, se necesita un método de medición eficiente para detectar y corregir problemas de aplicación con exactitud y fiabilidad lo antes posible durante el proceso de recubrimiento.
Acoplante
El acoplante permite propagar una vibración ultrasónica desde la sonda hasta el recubrimiento. El agua es un buen acoplante para recubrimientos lisos. Utilice el gel de glicol suministrado para recubrimientos más rugosos. Aunque es poco probable que el acoplante dañe el acabado o manche la superficie, recomendamos probarlo sobre una muestra. Si la prueba indica que se producen manchas, puede utilizarse una pequeña cantidad de agua en lugar del acoplante. Consulte la ficha de datos de seguridad del material disponible en nuestro sitio web y a su proveedor de recubrimientos si sospecha que el acoplante puede dañar el recubrimiento. También pueden utilizarse otros líquidos, como jabón líquido.
Modo Memory (Memoria)
Los modelos PosiTector 200 Standard pueden registrar 250 mediciones. Los modelos PosiTector 200 Advanced pueden almacenar 100.000 mediciones en hasta 1.000 lotes para fines estadísticos en pantalla, para imprimir en una impresora inalámbrica Bluetooth opcional o para descargar en un ordenador personal mediante el cable USB suministrado y una de las soluciones PosiSoft.


