
Este artículo describe las tecnologías disponibles para medir el espesor de los recubrimientos en polvo curados y sin curar. Repasa los principios de funcionamiento y los métodos de ensayo y normas industriales asociados, y analiza las tendencias recientes en el aseguramiento de la calidad (QA) sin papel.
La medición del espesor de la película debería ser una rutina para todos los recubridores de polvo (Figura 1). Las mediciones periódicas ayudan a controlar el costo del material, a gestionar la eficacia de la aplicación y a mantener la calidad del acabado. Los fabricantes de recubrimientos en polvo recomiendan rangos de espesores de película objetivo para lograr las mejores características de rendimiento y los clientes esperan que se cumplan estos parámetros.
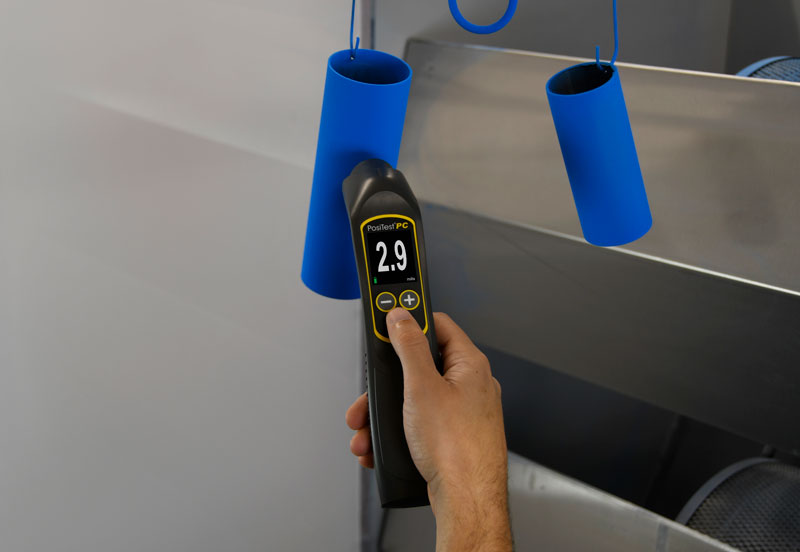
El espesor de la película de polvo puede medirse tanto antes como después del curado con varios instrumentos diferentes. En la figura 2 se muestra un ejemplo de uno de ellos. En toda operación de recubrimiento en polvo se debe saber qué equipos hay disponibles y cómo utilizarlos.
El espesor de la película es, posiblemente, la medición más importante que se realiza durante la aplicación e inspección de recubrimientos protectores. Los recubrimientos en polvo están diseñados para cumplir su función prevista cuando se aplican dentro de un rango de espesores especificado por el fabricante. Muchas propiedades físicas y de apariencia del recubrimiento terminado se ven directamente afectadas por el espesor de la película seca (DFT). El DFT puede afectar al color, el brillo, el perfil de superficie, la adherencia, la flexibilidad, la resistencia al impacto y la dureza del recubrimiento. El ajuste de las piezas ensambladas después del recubrimiento también puede verse afectado cuando el espesor de la película no se encuentra dentro de las tolerancias.
La medición precisa del espesor del acabado también ofrece otras ventajas. Ya sea para cumplir con los requisitos de la Organización Internacional de Normalización (ISO), de calidad o de los clientes en materia de control de procesos, las empresas deben verificar la calidad del recubrimiento para evitar el gasto que supone la reelaboración del producto. Al comprobar sus equipos de aplicación, se aseguran de que el recubrimiento se aplique de acuerdo con las recomendaciones de los fabricantes.

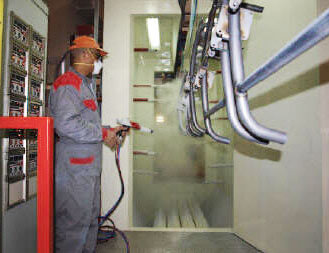
Los aplicadores deben aplicar el polvo de manera uniforme (Figura 3) y de acuerdo con la ficha técnica del producto. Un DFT excesivo no solo supone un derroche, sino que también conlleva el riesgo de un curado incompleto y puede reducir drásticamente el rendimiento general del sistema de recubrimiento. Los espesores de película elevados suelen dar lugar a una adherencia deficiente. El recubrimiento tiende a desprenderse o desconcharse del sustrato. La realización de pruebas periódicas puede reducir el número de retrabajos internos y devoluciones de clientes debidos a defectos de acabado.
Las mediciones del espesor del recubrimiento en polvo pueden realizarse mediante diferentes métodos, dependiendo de si el ensayo se lleva a cabo antes o después del curado del polvo. La Sociedad Americana para Ensayos y Materiales (ASTM) cuenta con una serie de normas que describen estas técnicas.
Las mediciones del espesor de la película pueden realizarse tanto antes como después del curado y la reticulación. El tipo de sustrato, el rango de espesores del recubrimiento, el tamaño y la forma de la pieza, así como los aspectos económicos del trabajo, determinan el método empleado.
En los polvos aplicados sin curar, la medición de la altura puede realizarse con peines para polvo y con medidores electrónicos (Figura 4) que utilizan sondas especiales para polvo. Dado que los recubrimientos en polvo suelen disminuir de espesor durante el proceso de curado, es necesario determinar un factor de reducción para predecir el DFT una vez curados. Como alternativa, los instrumentos ultrasónicos miden el polvo sin curar sin entrar en contacto con la superficie y predicen automáticamente su espesor una vez curado.
Tras el curado, se dispone de diversas herramientas portátiles para realizar mediciones directas del DFT en la pieza recubierta. Estos instrumentos no destructivos utilizan principios magnéticos, de corrientes parásitas o ultrasónicos, dependiendo del sustrato. Entre los métodos menos habituales se incluyen la medición con micrómetro, los métodos destructivos de película seca, como el corte transversal, y la medición gravimétrica (de masa).
La unidad normal estándar utilizada en América para medir el espesor del polvo es el mil; 1,0 mil equivale a una milésima de pulgada (1/1000 de pulgada). Si el espesor especificado por el fabricante es de 2,0 a 5,0 mils, el espesor final curado del polvo debe estar entre 0,002 y 0,005 de pulgada. La unidad métrica de medida se denomina micra (μm); 25,4 micras equivalen a 1,0 mil.
Los aplicadores deben aplicar el polvo de manera uniforme y de acuerdo con la ficha técnica del producto. De este modo se obtiene el máximo beneficio de las características específicas de ese polvo en concreto. La mayoría de las especificaciones de ensayo del espesor se aplican al espesor del polvo curado, por lo que nuestro análisis de las diferentes técnicas de medición del espesor comienza ahí.
Los micrómetros fueron una de las primeras herramientas utilizadas para comprobar el DFT y siguen teniendo aplicaciones prácticas en la actualidad. Tienen la ventaja de poder medir cualquier combinación de recubrimiento/sustrato, pero el inconveniente de que es necesario acceder al sustrato desnudo. Se deben realizar dos mediciones: una con el recubrimiento colocado y otra sin él. La diferencia entre ambas lecturas, es decir, la variación de altura, es el espesor del recubrimiento.
También existen dos técnicas destructivas. Una consiste en cortar transversalmente la pieza recubierta y medir el espesor de película observando el corte al microscopio. La otra utiliza un microscopio con escala graduada para observar una incisión geométrica a través del recubrimiento curado. Este método se utiliza cuando no es posible aplicar métodos no destructivos económicos o cuando es necesario confirmar sus resultados.
La forma más común de medir el espesor del polvo curado es con el uso de medidores electrónicos de DFT. Son portátiles, fáciles de manejar y de costo relativamente bajo. Emplean principios magnéticos, de corrientes de Foucault o ultrasónicos, según el material de la pieza.
Los medidores mecánicos pueden utilizarse cuando la pieza es de acero. Emplean un imán permanente y un muelle calibrado. El dispositivo mide la fuerza necesaria para arrancar ese imán de la superficie de acero recubierta. Los medidores magnéticos de tracción son robustos, sencillos, baratos, portátiles y no suelen requerir ningún ajuste de calibración. Son una buena alternativa de bajo costo en situaciones que requieren sólo unas pocas lecturas durante la producción.
Por razones de simplicidad, versatilidad, exactitud y gestión de registros, los instrumentos electrónicos de DFT son una opción muy popular tanto para operaciones de recubrimiento en polvo a gran escala como a pequeña escala. Utilizan el principio magnético al medir sobre acero y el principio de corrientes parásitas sobre los demás metales, a veces combinados en un mismo instrumento. Los resultados de medición se muestran en una pantalla de cristal líquido (LCD) de fácil lectura. Se dispone de una amplia selección de sondas para acceder a piezas con formas inusuales o para medir con precisión sistemas de recubrimiento muy finos o muy gruesos.
Las aplicaciones en materiales no metálicos, como el plástico o la madera recubiertos, requieren una técnica ultrasónica de pulso-eco (Figura 5). Esto ofrece nuevas oportunidades a sectores que antes no podían llevar a cabo controles de calidad no destructivos a un precio asequible. Una de las ventajas de esta técnica de medición es la posibilidad de medir las capas individuales de un sistema de recubrimiento multicapa.

Los métodos de medición analizados hasta ahora se han destinado a su aplicación en una pieza una vez que el polvo se ha curado. También es posible —y, en algunas circunstancias, más recomendable— medir un recubrimiento inmediatamente después de su aplicación para predecir el espesor del polvo curado.
Si un recubrimiento se ha aplicado incorrectamente, corregirlo una vez que se ha secado o curado químicamente requiere un tiempo de trabajo adicional y costoso, puede provocar la contaminación de la película y puede generar problemas de adherencia e integridad del sistema de recubrimiento. La medición del espesor de la película durante la aplicación permite determinar la necesidad de una corrección y un ajuste inmediatos por parte del aplicador.
Aunque la mayoría de las especificaciones de recubrimiento en polvo indican valores objetivo de espesor una vez curado, es posible determinar si el polvo aplicado cumple las especificaciones de espesor antes de que finalice el proceso de curado y reticulación.
Existen buenas razones para querer disponer de una predicción precisa del DFT una vez curado, especialmente en líneas de producción en movimiento. Dependiendo de la longitud del horno, del número de piezas que se estén curando, así como del tiempo necesario para el proceso de curado y para la medición manual del DFT tras el curado, se produce un retraso considerable antes de que el operario pueda intervenir en el proceso de aplicación para realizar los cambios necesarios.
Si se detectan defectos en el recubrimiento, es necesario volver a tratar un número considerable de piezas recubiertas en un ciclo de reparación o, si dicho retrabajo resulta demasiado costoso, puede que incluso haya que desecharlas. En algunas operaciones, estas desventajas ya no son aceptables para cumplir con las exigencias de los procesos modernos de acabado.
La medición del polvo antes del curado y de la gelificación garantiza el espesor correcto de la película curada. Permite configurar y ajustar con precisión el sistema de aplicación antes del curado. A su vez, esto reducirá la cantidad de desechos y el exceso de pulverización. Las predicciones precisas ayudan a evitar el decapado y la reaplicación del recubrimiento, que pueden causar problemas de adherencia e integridad del recubrimiento.
La norma ASTM D 7378 describe tres procedimientos para medir los recubrimientos en polvo aplicados.
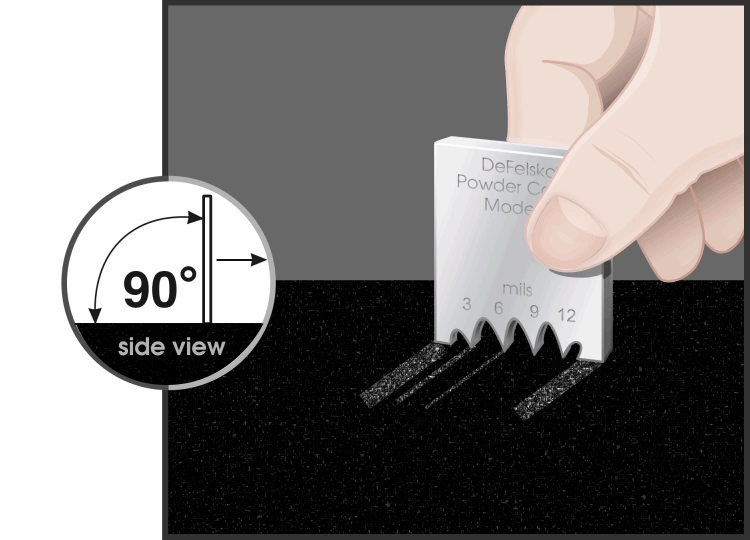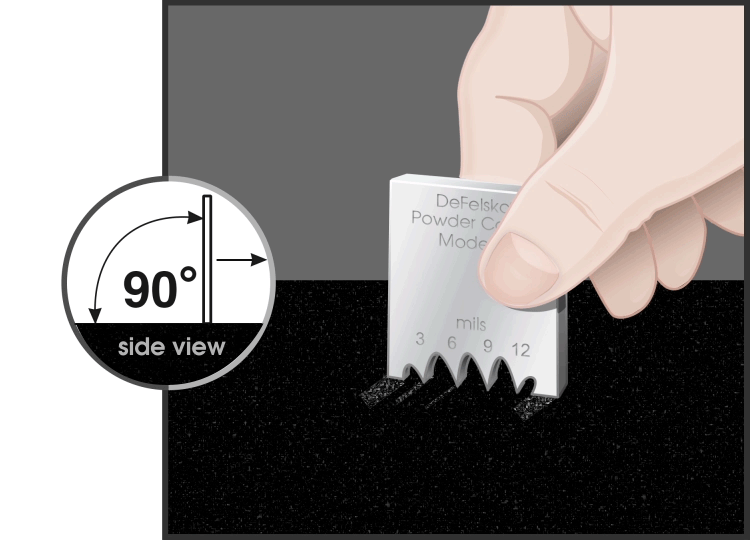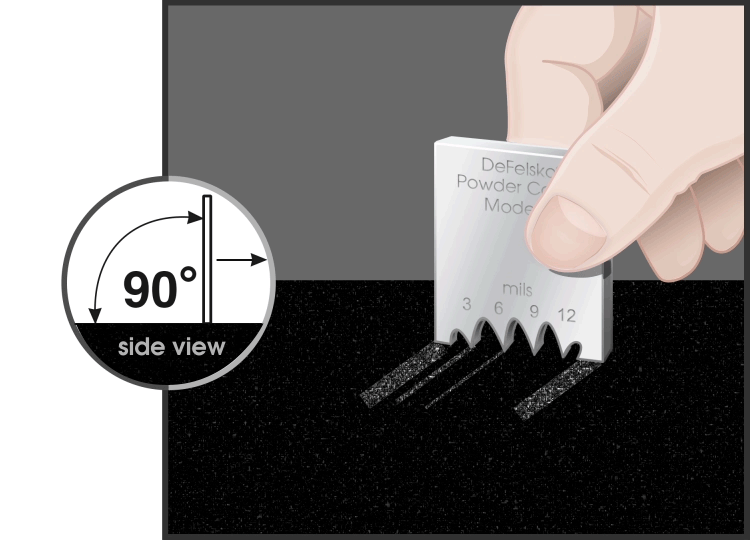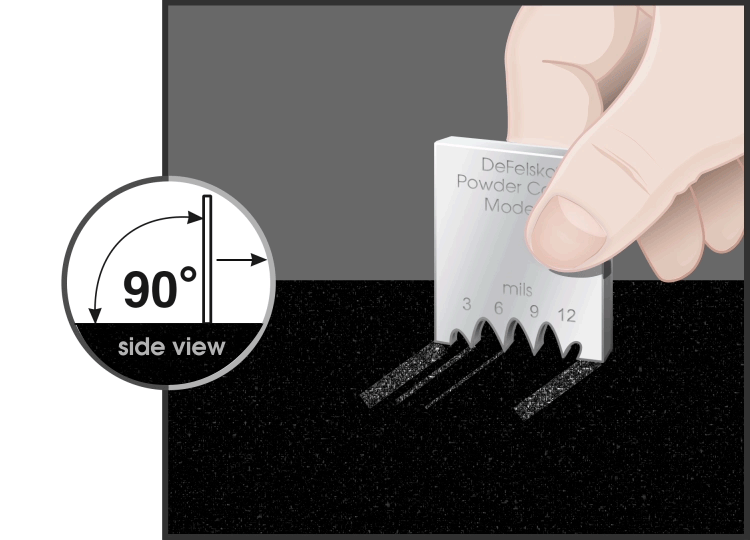
Medidores metálicos con muescas. Estas herramientas determinan manualmente el espesor al arrastrarlas con la mano por el polvo aplicado. De forma similar a como funciona un medidor de película húmeda, el dispositivo determina que la altura del polvo se encuentra entre el diente de mayor numeración que dejó una marca y al que se adhirió polvo, y el diente de numeración inmediatamente superior que no dejó marca y al que no se adhirió polvo. Estas sencillas herramientas (Figura 6) son económicas, pero su exactitud se limita a unos pocos mils. Las mediciones pueden realizarse sobre una superficie rígida adecuada, pero se producirán marcas en el polvo que podrían no quedar cubiertas cuando este fluya durante el proceso de curado.
Medidores electrónicos. Los dispositivos que utilizan una sonda especialmente diseñada para polvo pueden medir el espesor del polvo aplicado. Las microagujas integradas en la sonda penetran en el recubrimiento en polvo hasta el sustrato. A continuación, se presiona manualmente la sonda hasta la superficie del polvo para realizar una medición del espesor. Este procedimiento solo es aplicable a sustratos metálicos planos y puede dejar marcas en el producto final.
Los dos procedimientos anteriores dan como resultado únicamente una medición de la altura del recubrimiento en polvo sin curar. Sin embargo, tal y como se ha indicado anteriormente, las especificaciones de espesor suelen expresarse como espesor del polvo curado. Dado que los recubrimientos en polvo suelen disminuir de espesor hasta un 50 % durante el proceso de curado, estos dos procedimientos requieren un factor de reducción establecido para predecir el espesor de la película curada para cada recubrimiento en polvo concreto. Este factor de reducción se obtiene midiendo el espesor del polvo curado en el mismo punto en el que se midió la altura del polvo sin curar y restando las mediciones anteriores y posteriores al curado.
Medidores ultrasónicos sin contacto. El procedimiento C de la norma ASTM D 7378 describe un tipo de instrumento relativamente nuevo que se ha convertido rápidamente en una solución muy popular para medir el espesor del polvo seco. Se trata de un dispositivo ultrasónico que puede utilizarse de forma no destructiva sobre polvo sin curar para predecir el DFT final sin dejar marcas que afecten al acabado.
Estos instrumentos son portátiles y funcionan con batería, y están listos para usar nada más sacarlos de la caja con la mayoría de los polvos. Su sencillez de manejo y su diseño ergonómico permiten que los operarios de línea los utilicen de forma rápida y eficaz.
Los instrumentos de medición sin contacto del espesor de recubrimientos tienen la ventaja decisiva de ser no destructivos. Esto significa que, tras la medición, los componentes medidos pueden reintroducirse en el proceso en curso.
Por muy sencillos que sean de manejar estos instrumentos, un usuario prudente debería comprobar su funcionamiento periódicamente, sobre todo cuando se trata de cumplir con un procedimiento interno de la ISO. Tres pasos garantizan la máxima exactitud.
La calibración de medidores de espesor de revestimientos suele ser un proceso documentado realizado por el fabricante en un entorno controlado. Puede emitirse un certificado de calibración que muestre trazabilidad a una institución nacional de metrología. No existe un intervalo estándar de recalibración ni es estrictamente obligatorio establecerlo, pero puede fijarse según la experiencia y el entorno de trabajo. Un intervalo de calibración de 1 año es una frecuencia habitual sugerida por muchos fabricantes.
Se trata de una comprobación de la exactitud que realiza el usuario con patrones de referencia conocidos. Esta comprobación rápida garantiza que el instrumento mida correctamente y que el usuario lo utilice de forma adecuada. En muchos medidores, se puede verificar la exactitud midiendo laminillas de plástico o patrones recubiertos de epoxi cuyos valores asignados sean trazables a una institución nacional de metrología.
El ajuste, o ajuste de calibración, es el proceso de alinear las lecturas de espesor de un medidor con las de una muestra de referencia conocida, con el fin de mejorar la exactitud del medidor en un recubrimiento específico dentro de una parte concreta de su rango de medición. Esta operación rara vez es necesaria en la industria de los recubrimientos en polvo, ya que las propiedades acústicas no varían mucho entre los distintos materiales de recubrimiento en polvo.
En el entorno competitivo actual, los clientes suelen elegir empresas de acabado que cuentan con sólidos sistemas de control de calidad. Invirtiendo en un sistema sencillo que registre y analice los resultados de DFT, los recubridores de polvo pueden estudiar las tendencias, reducir los costos y retener a los clientes proporcionándoles documentación que demuestre su capacidad para cumplir una especificación requerida.
Un programa de aseguramiento de la calidad puede consistir simplemente en elaborar un procedimiento que exija realizar un número determinado de mediciones de espesor en el mismo punto de cada pieza. Al registrar todos los valores, es posible analizar las variaciones a intervalos regulares y adoptar medidas correctivas si es necesario.
La recopilación manual de datos con lápiz y papel requiere mucho tiempo y es propensa a errores, y puede añadir un costo significativo a un proyecto de revestimiento. Un medidor de espesores que almacena los resultados de las mediciones simplifica esta tarea. La automatización de la tarea de recogida de lecturas es la mejor manera de mantener los costos bajo control y de reducir los errores humanos. En formato digital, los datos pueden almacenarse, presentarse en informes y exportarse fácilmente.
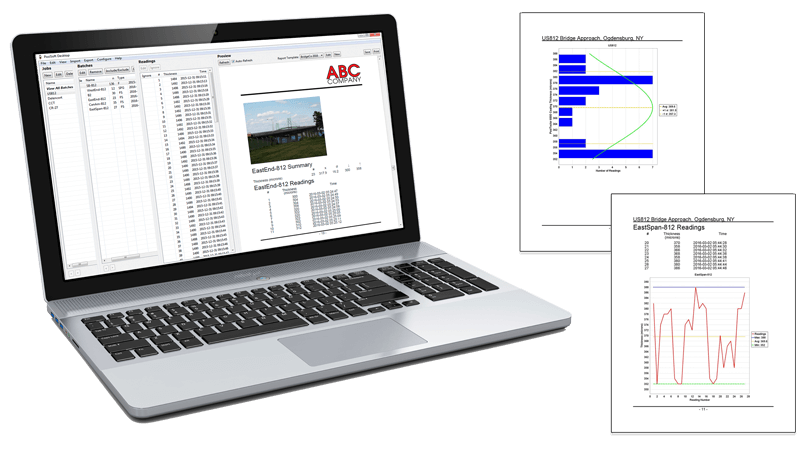
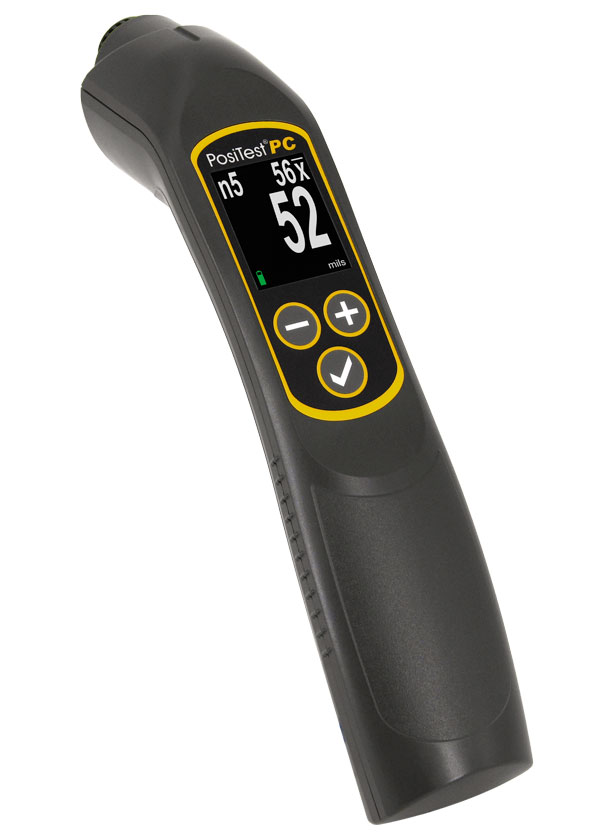
La recopilación de datos electrónicos comienza con medidores electrónicos que cuentan con memoria integrada para recopilar datos de medición de forma digital. (Véase la figura 7.) Algunos instrumentos pueden incluso realizar análisis básicos durante la medición, separando los trabajos o las piezas en lotes de memoria y mostrando en tiempo real los resultados del espesor medio y los límites mínimo y máximo. Las alarmas avisan al usuario cuando un resultado de espesor se sale de las especificaciones, de modo que se puedan tomar medidas correctivas de inmediato.
A continuación, los datos deben transferirse a un programa de software. Aunque algunos instrumentos pueden transmitir de forma inalámbrica cada medición a medida que se toma a un controlador de procesos o a un ordenador personal, lo más habitual es almacenar todos los resultados en la memoria del medidor y descargarlos a un PC al final del turno de trabajo o cuando se haya completado el trabajo. La descarga se realiza mediante un cable USB (Universal Serial Bus) o mediante comunicación inalámbrica Bluetooth.
Para realizar un análisis sencillo de estos datos suele ser necesario utilizar el software del fabricante del medidor de DFT. El software se instala en ordenadores personales (PC) individuales y se comunica directamente con el instrumento de medición de espesor. Una vez descargados los resultados de espesor, el software puede archivar los datos en los discos duros de la empresa, exportar la información a un sistema de control de calidad o de control estadístico de procesos (SPC) para el mantenimiento de registros según las normas ISO o QS-9000, o imprimir los datos en determinados formatos. (QS-9000 son los requisitos del sistema de calidad desarrollados para la industria de la automoción.)
Los profesionales del recubrimiento en polvo deben estar al tanto de una tendencia emergente hacia un modelo más sencillo y basado en la web. Están apareciendo en el mercado medidores que incorporan memoria flash (almacenamiento masivo) y la capacidad de enviar de forma inalámbrica datos de medición a la nube para archivarlos y compartirlos con cualquier dispositivo con conexión a Internet en cualquier parte del mundo.
El almacenamiento masivo USB ha sustituido eficazmente a una serie de interfaces como los puertos serie y paralelo. Existen medidores que utilizan una clase de dispositivo de almacenamiento masivo USB, que proporciona una interfaz sencilla para recuperar datos de forma similar a las unidades flash USB, las cámaras o los reproductores de audio digitales.
Cuando el medidor está conectado mediante USB, cualquier ordenador puede visualizar y descargar las mediciones almacenadas en la memoria del medidor (por lotes) accediendo a una unidad virtual. Las lecturas y los gráficos almacenados se pueden visualizar o copiar utilizando navegadores web universales para PC/Mac o exploradores de archivos.
La segunda novedad es la computación en la nube, un término general que engloba todo aquello que implique la prestación de servicios a través de Internet. Para una empresa de recubrimiento en polvo, esto significa que el software, los datos y los procesadores residen en los servidores de un proveedor de servicios de confianza. (Véase la figura 8.)

La computación en nube tiene muchas ventajas, como las siguientes:
Ver PosiSoft.net para más detalles.
Recientemente se han producido avances notables en la tecnología de los medidores y en las aplicaciones basadas en la web. La recopilación de datos de inspección es cada vez más rápida y rentable. Las aplicaciones web gratuitas pueden sincronizarse ahora con medidores de DFT a través de USB o de la tecnología inalámbrica Bluetooth por una inversión inferior a 1.000 dólares. Es el momento idóneo para que las empresas de recubrimiento en polvo, tanto grandes como pequeñas, se planteen seriamente actualizar sus instrumentos de ensayo y sus sistemas de calidad. Existen oportunidades para aprovechar los avances tanto en la medición del espesor del polvo como en herramientas web de control de calidad sencillas pero potentes que prescinden del papel.

DAVID BEAMISH (1955 – 2019), expresidente de DeFelsko Corporation, una empresa con sede en Nueva York dedicada a la fabricación de instrumentos portátiles de ensayo de recubrimientos que se comercializan en todo el mundo. Era licenciado en Ingeniería Civil y contaba con más de 25 años de experiencia en el diseño, la fabricación y la comercialización de estos instrumentos de ensayo en diversos sectores internacionales, entre ellos la pintura industrial, el control de calidad y la fabricación. Impartió seminarios de formación y fue miembro activo de diversas organizaciones, entre ellas NACE, SSPC, ASTM e ISO.


