
DeFelsko fabrica diversos instrumentos de medición del espesor de pintura y recubrimientos que miden el espesor de los recubrimientos en polvo sobre una variedad de sustratos, entre ellos el acero, el aluminio y la madera, tanto antes como después del curado. Este artículo describe las soluciones para medir el espesor de recubrimientos en polvo y enumera los documentos de ensayo correspondientes a las normas ASTM.
Las mediciones del espesor de recubrimientos en polvo pueden realizarse antes y después del curado. El tipo de sustrato, el rango de espesores del recubrimiento en polvo, la forma de la pieza y los aspectos económicos determinan cuál es el mejor método a emplear.
En el caso de los polvos aplicados sin curar, la medición de la altura puede realizarse con peines para polvo y con medidores magnéticos de espesor de recubrimientos que emplean sondas especiales para polvo. Estas técnicas son destructivas y pueden requerir volver a recubrir la pieza. Los recubrimientos en polvo suelen disminuir de espesor durante el proceso de curado, por lo que estos procedimientos requieren determinar un factor de reducción para predecir el espesor de la película curada.
Los instrumentos ultrasónicos también miden el polvo sin curar, pero lo hacen sin tocar la superficie. En lugar de medir la altura del polvo, muestran automáticamente un resultado previsto del espesor una vez curado.
Para la medición posterior al curado, se dispone de una variedad de instrumentos portátiles. Estos instrumentos no destructivos emplean principios magnéticos, de corrientes parásitas o ultrasónicos, dependiendo del sustrato. Entre los métodos menos habituales se incluyen la medición con micrómetro, los métodos destructivos de película seca, como el corte transversal, y la medición gravimétrica (de masa).
Comenzamos con un análisis de la medición posterior al curado simplemente porque los valores objetivo de espesor una vez curado son los que suelen facilitar tanto los fabricantes de polvo como quienes especifican los recubrimientos. Los instrumentos de medición del espesor de película seca (DFT) son habituales, asequibles, no destructivos y fáciles de manejar. Utilizan principios magnéticos, de corrientes parásitas o ultrasónicos, dependiendo del sustrato.
Se emplean tres principios de funcionamiento. Se utiliza un principio magnético para medir recubrimientos no magnéticos en piezas de acero. Para los demás metales, como el aluminio, se utiliza un principio de corrientes parásitas, siempre que el recubrimiento sea no conductor. Para los materiales no metálicos, se utiliza un principio ultrasónico.
Cuando la pieza es de acero, las mediciones se realizan con un medidor magnético de espesor, ya sea de funcionamiento mecánico o electrónico.
Los medidores mecánicos de arranque utilizan un imán permanente. El espesor curado se determina midiendo la fuerza necesaria para arrancar ese imán de la superficie de acero revestida. Los medidores magnéticos de arranque son robustos, sencillos, económicos, portátiles y, por lo general, no requieren ningún ajuste de calibración. Son una buena alternativa de bajo costo en situaciones en las que los objetivos de calidad requieren sólo unas pocas lecturas durante la producción.
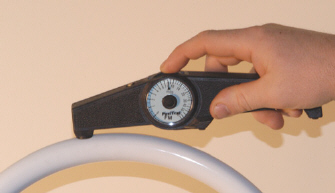
DeFelsko fabrica dos instrumentos mecánicos. El PosiTest FM es un modelo de esfera giratoria de retorno, compuesto por un imán unido a un extremo de un brazo equilibrado pivotante y conectado a un resorte espiral calibrado. Al girar la esfera con un dedo, el resorte aumenta la fuerza sobre el imán y lo separa de la superficie. Es seguro en entornos explosivos y lo utilizan habitualmente contratistas de pintura y pequeñas empresas de recubrimiento en polvo. Tiene una tolerancia de ±5 %.
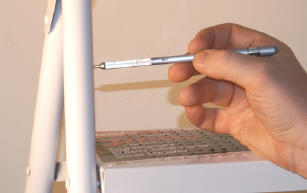
Los modelos tipo lápiz, como nuestro PosiPen, utilizan un imán fijado a un resorte helicoidal que actúa perpendicularmente a la superficie recubierta. Ideal para piezas pequeñas o para comprobaciones rápidas de calidad, el PosiPen cuenta con una punta de sonda más pequeña, lo que permite posicionarlo con gran exactitud sobre piezas pequeñas, en zonas de difícil acceso y sobre superficies curvas. Su rango de temperatura, de -100 a 230 ºC (-150 a 450 ºF), lo hace ideal para realizar mediciones en piezas calientes recién salidas del horno. Tiene una tolerancia de ±10 %.
Existe una amplia variedad de instrumentos electrónicos para medir el espesor de recubrimientos en polvo después del curado en piezas metálicas. Utilizan el principio magnético para medir sobre acero y el principio de corrientes parásitas sobre aluminio. Los resultados de medición se muestran en una pantalla de cristal líquido (LCD) de fácil lectura. La tolerancia habitual oscila entre el ±1 % y el ±3 %.
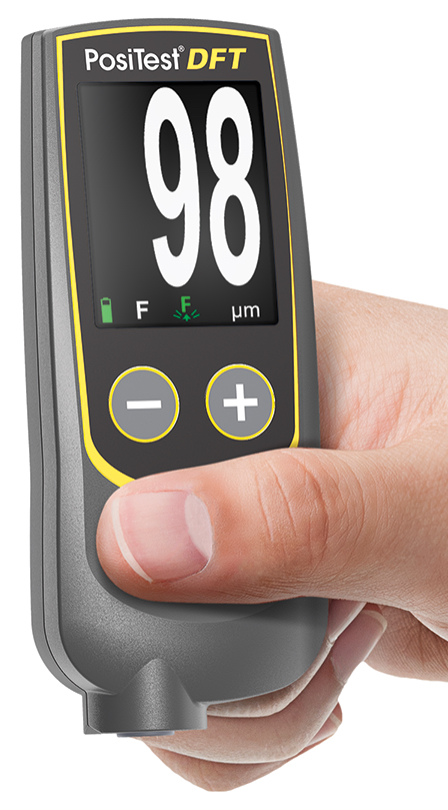
Nuestra solución electrónica básica se llama PosiTest DFT. Hay dos modelos disponibles, cada uno capaz de medir hasta 1000 micras (40 mils). El modelo PosiTest DFT ferroso se recomienda para sustratos de acero, mientras que el modelo PosiTest DFT combinado es ideal para medir en todos los sustratos metálicos.
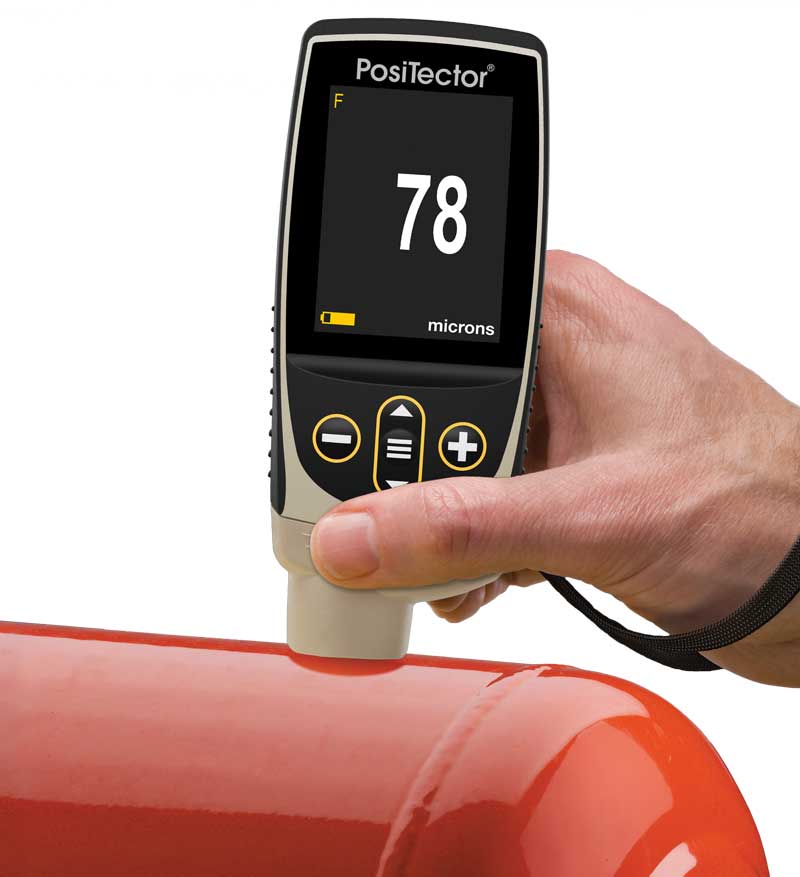
Nuestros instrumentos más populares para los aplicadores de recubrimientos en polvo son los medidores de la serie PosiTector 6000. Son ideales para la medición no destructiva del espesor del recubrimiento en polvo sobre sustratos metálicos. Hay varios modelos del PosiTector 6000 disponibles, incluida una serie F para sustratos de acero, una serie N para sustratos que no sean de acero, como el aluminio, y una serie FN para medir en cualquiera de las dos aplicaciones. Para medir en zonas más pequeñas y de difícil acceso se dispone de microsondas de mayor exactitud para metales ferrosos o no ferrosos, con un rango de hasta 625 micras (25 mils). Los modelos Advanced pueden almacenar, imprimir y descargar las lecturas. A medida que un mayor número de clientes adquiere medidores de espesor de revestimiento para verificar la calidad de los productos recibidos, resulta cada vez más importante que los aplicadores de recubrimientos en polvo tengan la posibilidad de registrar permanentemente los datos de control de calidad. Algunos aplicadores han dado incluso el paso siguiente de proporcionar a sus clientes informes no solicitados que muestran las lecturas del espesor del recubrimiento como prueba de la calidad de su proceso.
La norma ASTM D7091 describe mediciones no destructivas sobre sustratos metálicos realizadas con medidores magnéticos y de corrientes parásitas de espesor de recubrimientos.
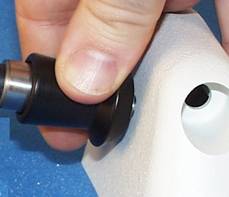
Los instrumentos magnéticos y de corrientes parásitas miden el polvo sobre metales. Las aplicaciones no metálicas, como el plástico y la madera recubiertos, requieren una técnica ultrasónica de pulso-eco.
El ensayo ultrasónico consiste en enviar un pulso ultrasónico a un recubrimiento mediante una sonda (transductor), con la ayuda de un gel (o una gota de agua) aplicado temporalmente a la superficie.
Este avance relativamente reciente permite a las industrias llevar a cabo controles de calidad no destructivos a un precio asequible. Una de las ventajas de esta técnica de medición es la posibilidad de medir cada una de las capas de un sistema de recubrimiento multicapa.
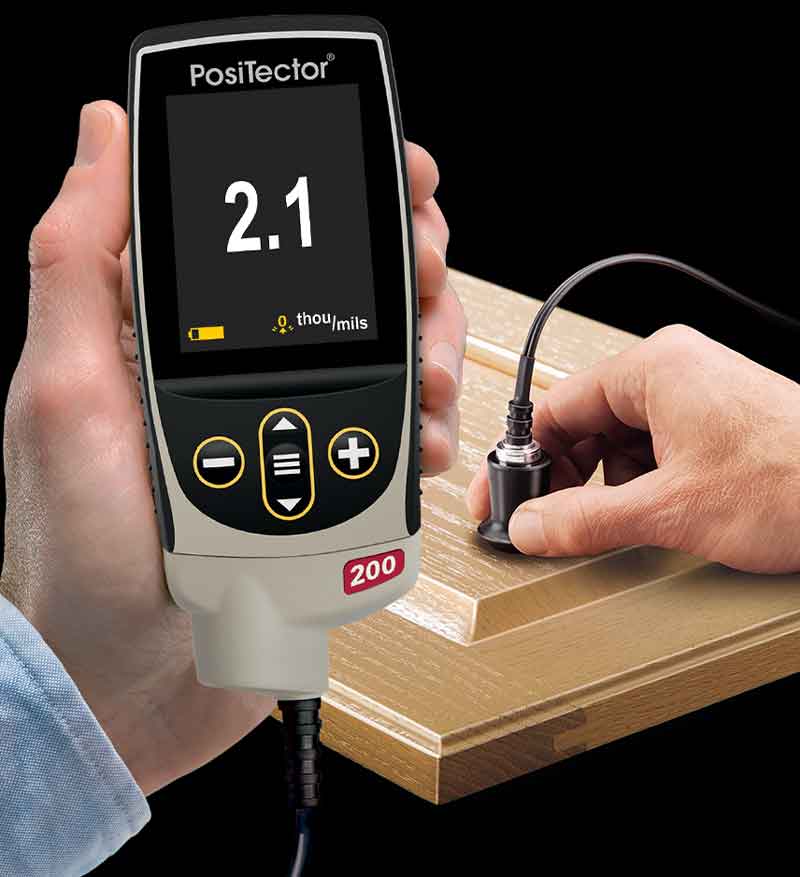
Nuestro medidor ultrasónico PosiTector 200 B es ideal para medir el espesor del recubrimiento en polvo aplicado sobre sustratos no metálicos. Tiene un rango de 13 a 1000 μm (0,5 a 40 mils). La norma ASTM D6132 describe este ensayo.
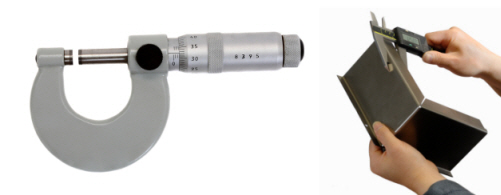
A veces se utilizan micrómetros para comprobar el espesor de recubrimientos. Tienen la ventaja de poder medir cualquier combinación de recubrimiento/sustrato, pero el inconveniente de que es necesario acceder al sustrato desnudo. Hay que realizar dos mediciones: una con el recubrimiento colocado y otra sin él. La diferencia entre ambas lecturas, la variación de altura, se considera el espesor del recubrimiento.
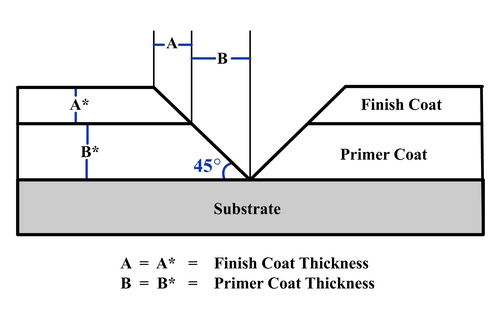
Existen dos técnicas destructivas. Una consiste en cortar la pieza recubierta en sección transversal y medir el espesor de la película observando el corte al microscopio. La otra técnica utiliza un microscopio con escala para observar una incisión geométrica a través del recubrimiento curado. Este método se utiliza cuando no es posible recurrir a métodos no destructivos o como forma de confirmar los resultados de los métodos no destructivos. El método de ensayo ASTM D4138 describe las mediciones destructivas sobre sustratos rígidos realizadas con instrumentos de corte transversal.
Los métodos de medición descritos hasta ahora se llevan a cabo después de que el recubrimiento en polvo se haya curado. Sin embargo, si un recubrimiento se ha aplicado incorrectamente, la corrección tras el curado requiere un tiempo de trabajo adicional y costoso, puede provocar la contaminación de la película y puede generar problemas de adherencia e integridad del sistema de recubrimiento. La medición del espesor de película antes del curado permite determinar la necesidad de una corrección y un ajuste inmediatos por parte del aplicador.
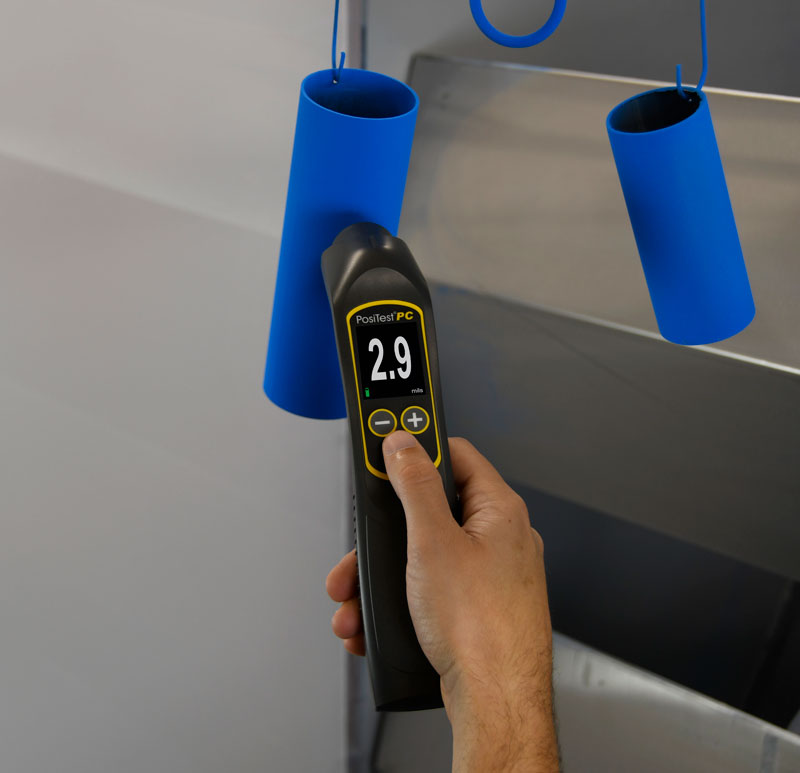
Aunque la mayoría de las especificaciones de los recubrimientos en polvo indican valores objetivo de espesor una vez curados, es posible determinar si el polvo aplicado cumple con las especificaciones de espesor antes de que finalice el proceso de curado y reticulación.
Hay buenas razones para querer una predicción precisa del espesor una vez curado, especialmente en líneas de producción en movimiento. Dependiendo de la longitud del horno, es decir, del número de piezas que se están curando, así como del tiempo necesario para el proceso de curado y para la medición manual del espesor de película tras el curado, se produce un retraso considerable antes de que el operario pueda intervenir en el proceso de aplicación para realizar los cambios necesarios.
Si se detectan defectos de recubrimiento, es necesario reelaborar un número considerable de piezas recubiertas en un ciclo de reparación o, si la reelaboración resulta demasiado costosa, puede que incluso haya que desecharlas. En algunas operaciones, estas desventajas ya no son aceptables para cumplir con las exigencias de los procesos modernos de acabado.
La medición del polvo antes del curado y de la gelificación ayuda a garantizar el espesor correcto de la película curada. Permite configurar y ajustar con precisión el sistema de aplicación antes del curado. A su vez, esto reducirá la cantidad de desechos y el exceso de pulverización. Las predicciones precisas ayudan a evitar el decapado y la reaplicación del recubrimiento, que pueden causar problemas de adherencia e integridad del recubrimiento.
La norma ASTM D7378 describe tres métodos de medición del espesor de los recubrimientos en polvo aplicados, antes del curado, para predecir su espesor una vez curados.
A. Medidores metálicos rígidos con muescas (tipo peine).
B. Medidores electrónicos de recubrimientos con una sonda especial para polvo.
C. Instrumentos ultrasónicos sin contacto.
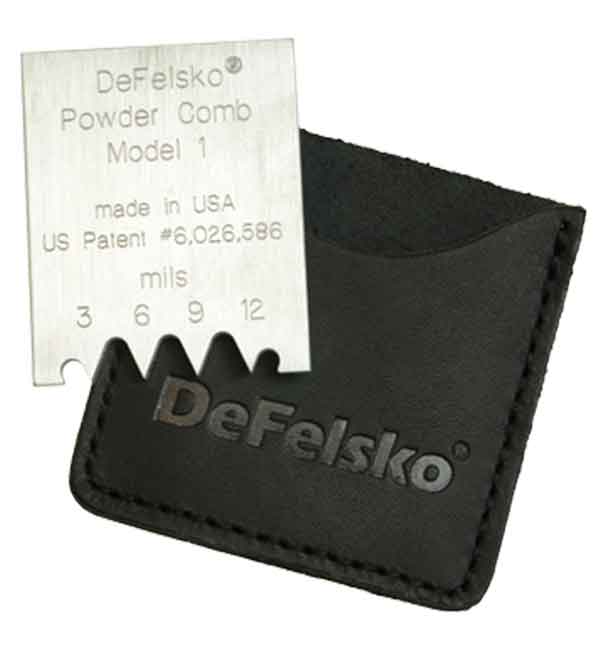
El procedimiento A utiliza medidores como el económico DeFelsko Powder Comb (peine para polvo), que funciona de manera muy similar a un medidor de espesor de película húmeda. El peine se pasa por el polvo sin curar y la altura del polvo se considera un valor comprendido entre el diente con el número más alto que haya dejado una marca y al que se le haya adherido polvo, y el siguiente diente más alto que no haya dejado marca y al que no se le haya adherido polvo.
Estos medidores son relativamente económicos. Existen varios modelos de Powder Comb (peines para polvo) que permiten realizar mediciones de entre 75 y 1250 micras (de 3 a 50 mils) en cualquier sustrato. Solo sirven como referencia, ya que la película curada puede presentar diferencias tras el flujo. Las marcas que deja el medidor pueden afectar a las características de la película curada.
El procedimiento B utiliza un medidor convencional de espesor de recubrimientos de tipo magnético o de corrientes de Foucault, pero con una sonda especialmente diseñada para polvo, a fin de medir el espesor del recubrimiento en polvo. Tres microagujas, integradas en la sonda, penetran en el recubrimiento en polvo hasta el sustrato. La sonda se presiona manualmente hasta la superficie del polvo para realizar una medición de altura. Este procedimiento solo es aplicable a sustratos metálicos. Es posible que queden marcas en el polvo que no queden cubiertas cuando este fluya durante el proceso de curado.
El procedimiento A y el procedimiento B solo proporcionan una medición de la altura del recubrimiento en polvo sin curar. Sin embargo, las especificaciones de espesor suelen expresarse en términos de espesor del polvo curado. Dado que los recubrimientos en polvo suelen disminuir de espesor durante el proceso de curado, estos dos procedimientos requieren que se establezca un factor de reducción para predecir el espesor de la película curada para cada recubrimiento en polvo concreto.
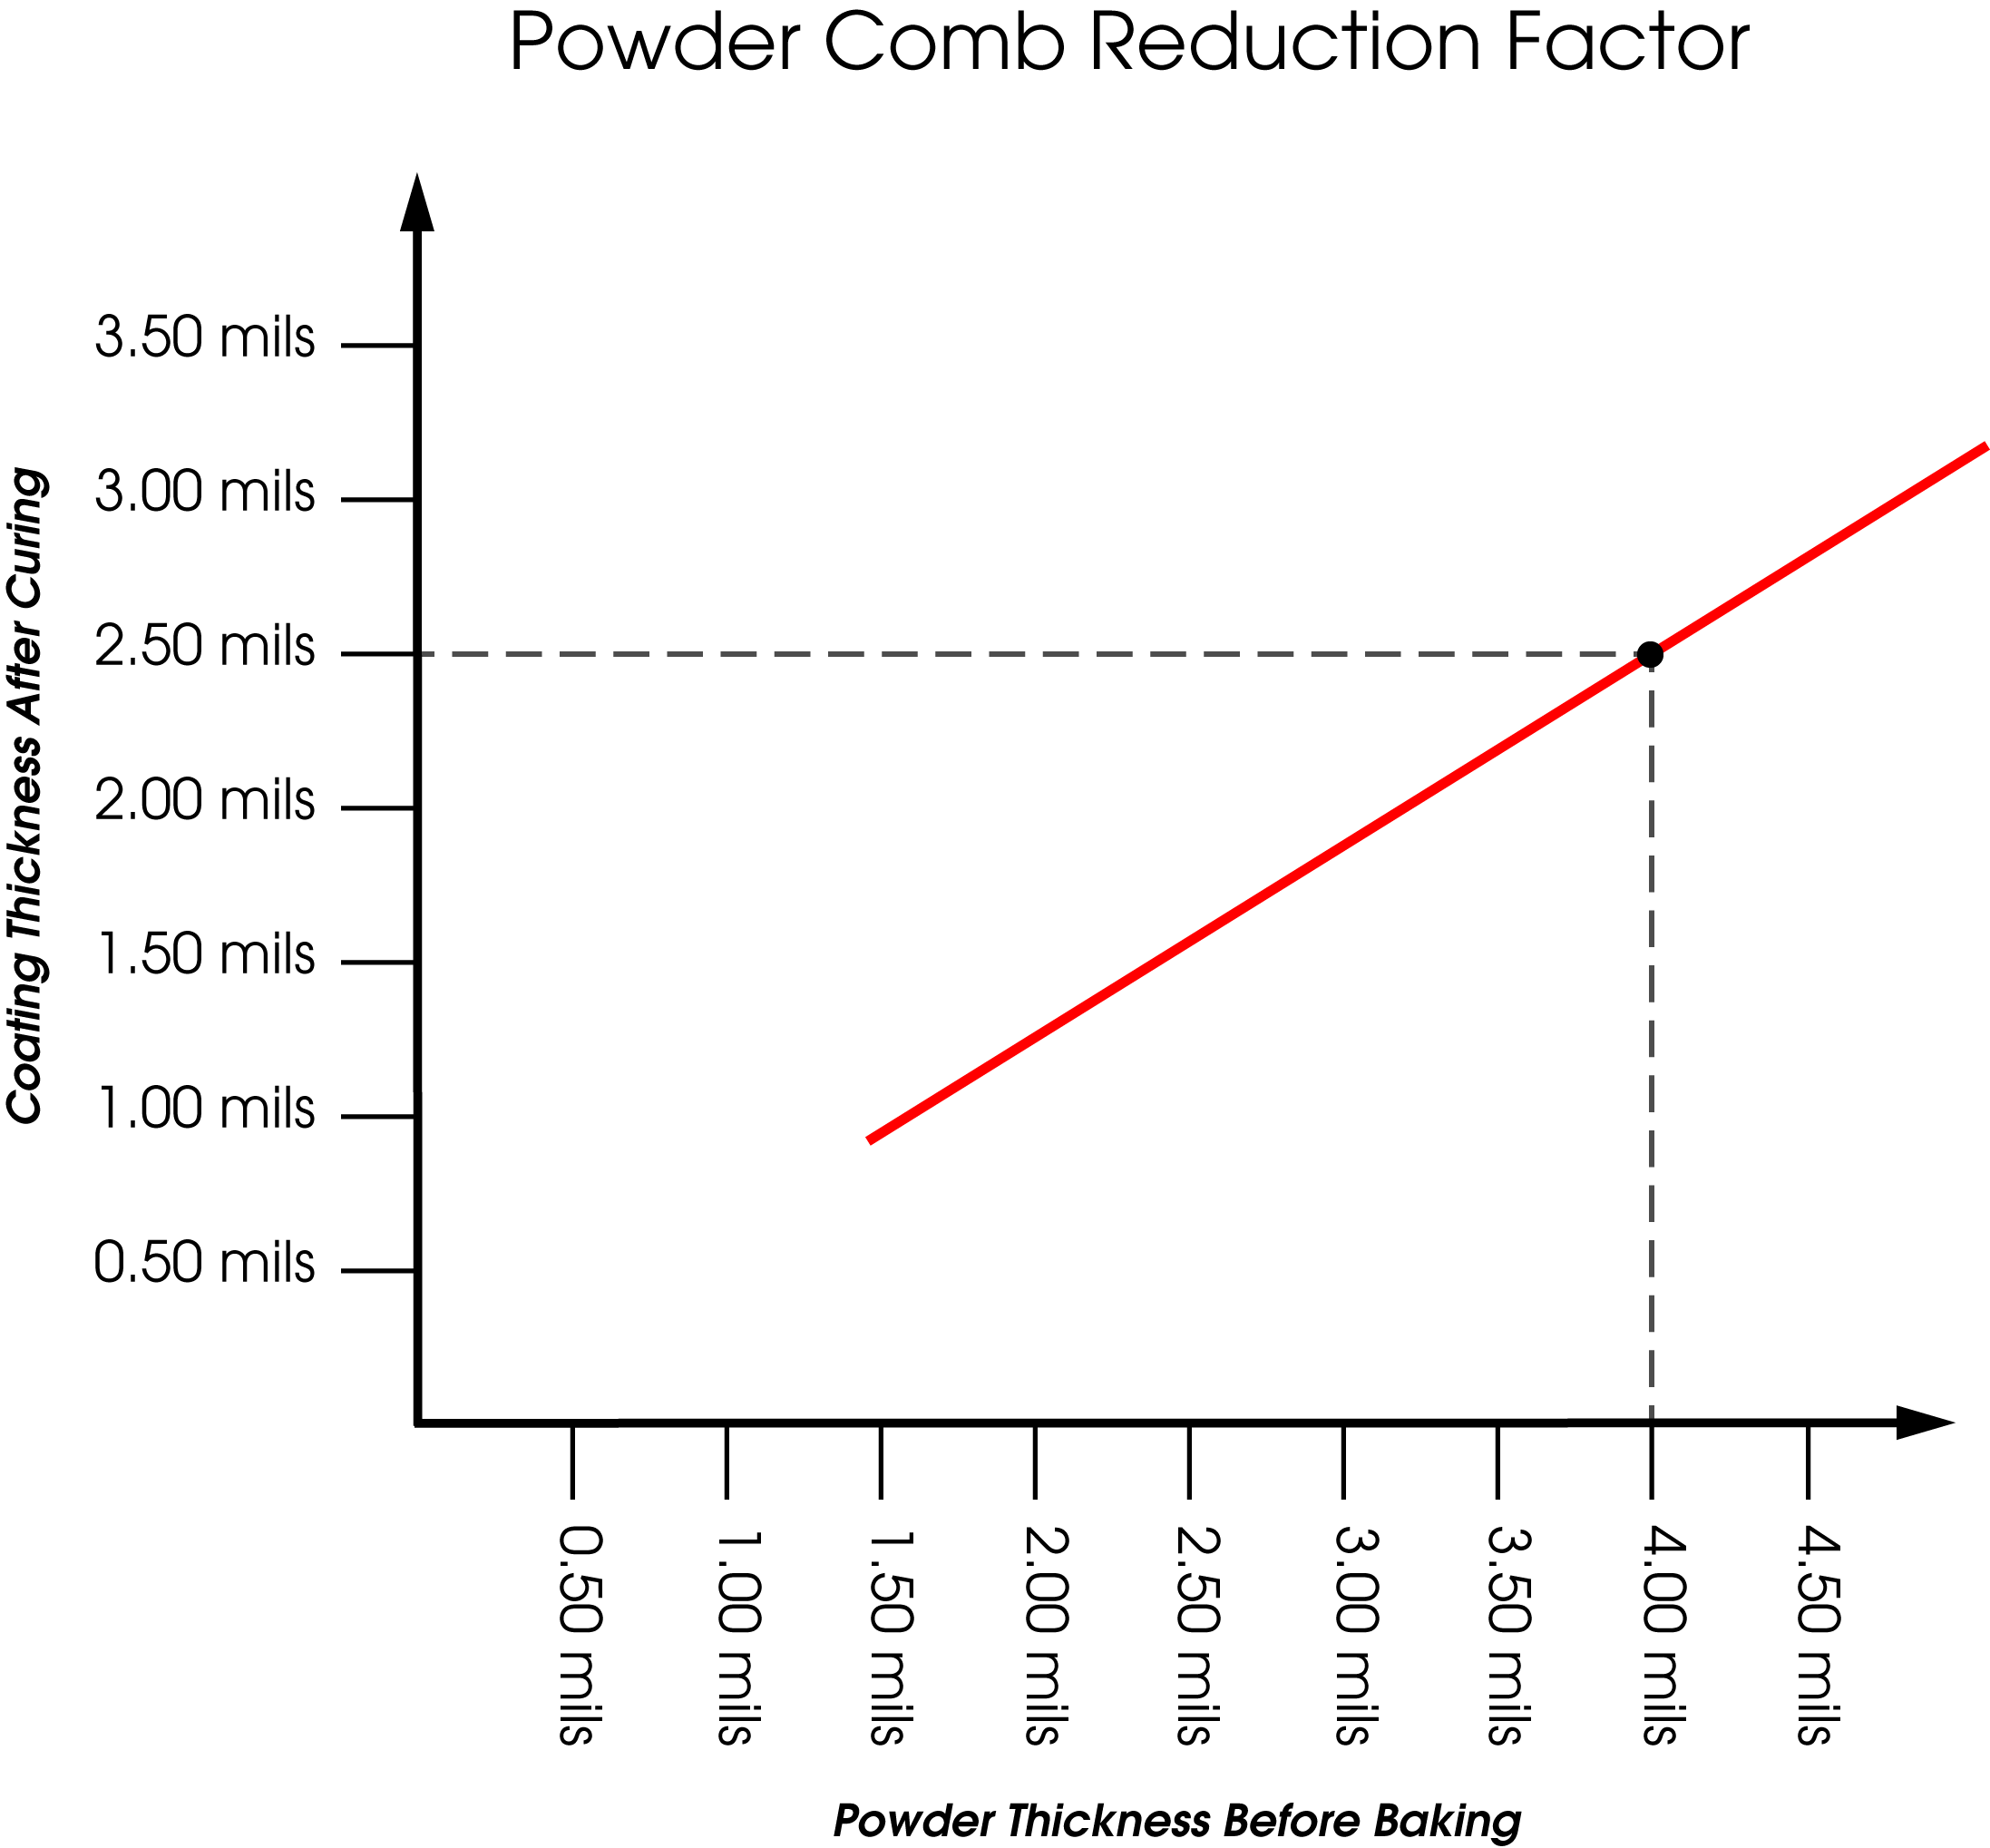
Este factor de reducción se obtiene midiendo el espesor del polvo curado en el mismo lugar donde se midió el espesor del polvo sin curar. Para lograr la mayor exactitud, deben tomarse mediciones antes y después del curado para distintos espesores.
Aquí se muestra un ejemplo de gráfico de resultados de medición. A partir de él, puede determinarse un factor de reducción y aplicarse a futuras mediciones del espesor del polvo de recubrimiento seco para predecir el espesor curado.
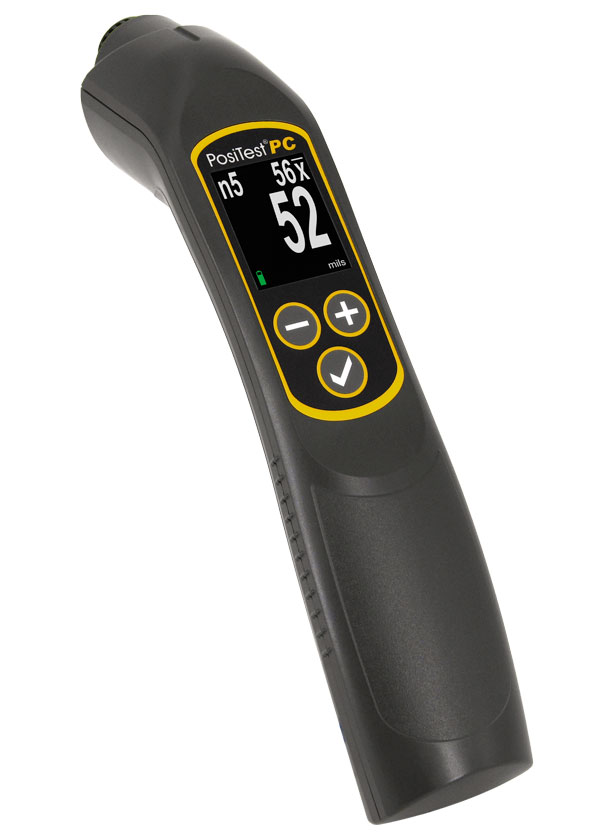
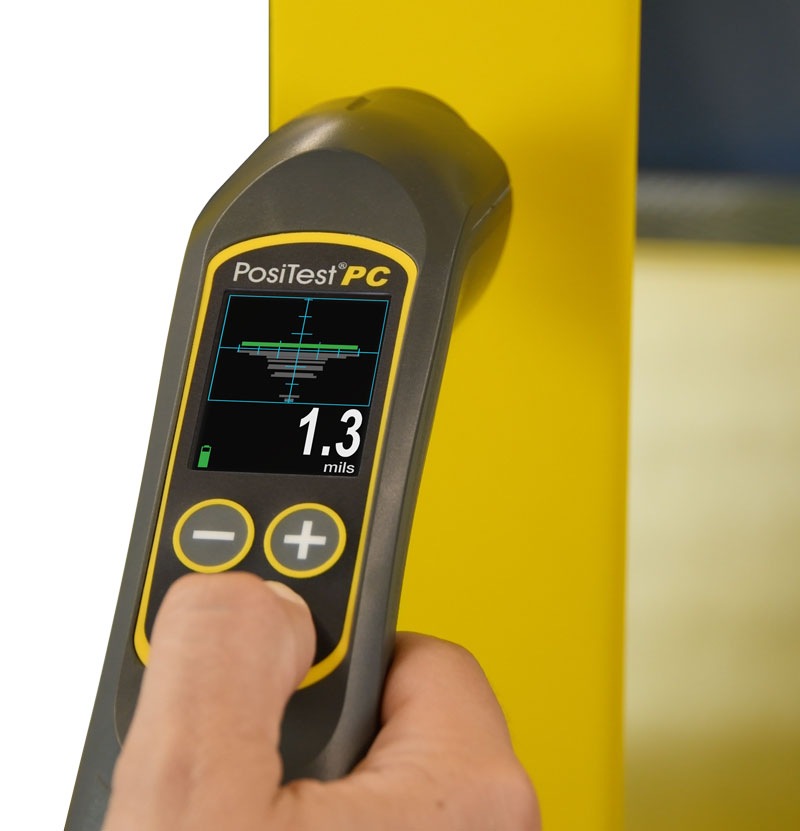
El procedimiento C de ASTM D7378 describe un tipo de instrumento relativamente nuevo, como el PosiTest PC Powder Checker. Es un dispositivo ultrasónico que puede utilizarse de forma no destructiva sobre polvo sin curar para predecir el espesor de película curada.
El PosiTest PC Powder Checker es portátil, funciona con pilas y está listo para usar con la mayoría de los polvos. Su funcionamiento sencillo y diseño resistente permiten que los operarios de línea lo utilicen de forma rápida y eficiente.
Los instrumentos de medición del espesor de recubrimientos sin contacto tienen la ventaja de ser no destructivos. Esto significa que los componentes medidos pueden reintroducirse en el proceso después de la medición sin sufrir daños.
Para utilizarlo, pulse el botón con la marca de verificación y mantenga el instrumento aproximadamente a 19 mm (0,75”) de la pieza durante 1 a 3 segundos. El espesor curado previsto aparece inmediatamente en la pantalla.
La unidad habitual utilizada en la medición del espesor del polvo es el mil, donde 1 mil es igual a una milésima de pulgada (1/1000″). Por lo tanto, si el grosor especificado por el fabricante es de 2 a 5 milésimas de pulgada, el grosor final del polvo curado debería estar entre 0,002 y 0,005 de pulgada.
La unidad métrica de medición se denomina «micra», y 25,4 micras equivalen a 1 mil. Los aplicadores deben aplicar el polvo de manera uniforme y de acuerdo con la ficha técnica del producto.
El recubrimiento en polvo sigue siendo la tecnología de acabado de crecimiento más rápido. Es un acabado protector atractivo, similar a la pintura, duradero y muy resistente al desconchado, los arañazos y la decoloración. Proporciona un recubrimiento continuo con una selección prácticamente ilimitada de colores, texturas y acabados.
El recubrimiento en polvo es un proceso rentable de un solo paso que no requiere capas sucesivas ni largos tiempos de curado. Las partículas de polvo utilizadas son una mezcla de pigmento finamente molido y partículas de resina. Las partículas de polvo cargadas se transfieren a una superficie conectada a tierra. Existen diversos procesos para la aplicación del polvo. Estas aplicaciones van desde la pulverización electrostática para recubrimientos más finos (0,001”–0,010”) hasta la inmersión en un lecho fluidizado para recubrimientos más gruesos (0,007”–0,040”).
Durante el proceso de curado, el polvo se funde hasta formar un recubrimiento liso. Dependiendo del proceso, los polvos se curan térmicamente (por convección o infrarrojos) o mediante rayos UV. Los polvos utilizados pueden ser termoplásticos (que conservan la misma composición química tras volver a fundirse) o termoendurecibles (reticulados químicamente entre sí o con otros componentes reactivos).
El recubrimiento en polvo se lleva utilizando en superficies metálicas desde hace más de 50 años. Los avances recientes han ampliado su uso a aplicaciones en cerámica, plástico (nailon y policarbonato) y MDF (tablero de fibra de densidad media). Se están llevando a cabo estudios para ampliar el uso del recubrimiento en polvo a sustratos como la madera dura, los suelos laminados y los tableros aglomerados.
A diferencia de los polvos de curado térmico, los polvos de curado UV separan las etapas de fusión y formación de la película de la etapa final de curado. El calor infrarrojo de onda corta y por convección permite utilizar temperaturas relativamente bajas para el proceso de fusión. El resultado es un curado a menor temperatura con una mejor fluidez. La longitud de onda UV y el tiempo necesario para el curado se basan en el color y el grosor de la película previsto. El grosor de la capa puede oscilar entre 20 y 100 micras (1 a 4 mils). Los retos más significativos del curado UV son el costo actual de los polvos necesarios, así como la necesidad de posicionar la luz UV para garantizar una cobertura del 100%.
Dado que el curado UV no requiere altas temperaturas para curar, se puede conseguir una reducción significativa del espacio necesario, de los transportadores y de las estanterías para el proceso de enfriamiento. A diferencia del térmico, el UV proporciona un curado instantáneo que aumenta significativamente el rendimiento. El ahorro en el proceso es significativo debido a la disminución de la energía y los equipos necesarios para el calentamiento. Los polvos UV también son fáciles de limpiar y reciclar, al tiempo que proporcionan un proceso sin COV.
Los mercados disponibles se amplían a medida que las temperaturas de proceso más bajas permiten el recubrimiento en polvo de sustratos sensibles al calor (por ejemplo, tableros de fibra de densidad media y plásticos). El costo del recubrimiento en polvo de piezas de gran masa (por ejemplo, bloques de motor) que actúan como disipadores de calor para el curado térmico también se reduce en gran medida utilizando el curado UV.
Los recubrimientos están diseñados para cumplir su función de la mejor manera cuando se aplican dentro del estrecho rango de espesor especificado por el fabricante. Esto garantiza el rendimiento óptimo del producto. El espesor de película afecta a muchas propiedades físicas y de aspecto del recubrimiento terminado, como color, brillo, adherencia, flexibilidad, resistencia al impacto y dureza. El ajuste de piezas ensambladas después del recubrimiento puede verse afectado si el espesor está fuera de tolerancia. Por tanto, los recubrimientos deben aplicarse dentro de las especificaciones de espesor de película mínimo y máximo para optimizar su uso previsto.
Cuando se aplica una cantidad insuficiente de recubrimiento en polvo, no proporciona cobertura ni protección adecuadas. Por ejemplo, los metales necesitan suficiente espesor de recubrimiento para protegerse de efectos ambientales como la corrosión (acero) o la oxidación (aluminio). Además, un espesor insuficiente de recubrimiento en polvo puede producir un acabado superficial deficiente y un aspecto o color indeseables.
El espesor del recubrimiento en polvo también puede afectar a la resistencia al impacto, la flexibilidad, la dureza, la cobertura de bordes, la resistencia al desconchado, a la intemperie y a la niebla salina, y la conservación del brillo. Los fabricantes proporcionan una ficha de especificaciones de producción para los materiales de recubrimiento en polvo. Los aplicadores intentan aplicar una capa uniforme que cumpla esa especificación. Los resultados de las mediciones les permiten ajustar el proceso de recubrimiento conforme a las especificaciones.
En los tableros de fibra de densidad media (MDF), por ejemplo, el espesor de los recubrimientos en polvo suele oscilar entre 1 y 8 mils (de 25 a 200 micras) o incluso más en el caso de los recubrimientos termoplásticos. Por lo general, el acabado resulta más duradero cuanto mayor es el espesor en mils. Las especificaciones de fábrica suelen exigir una tolerancia de ±1 mil. Este nivel de calidad no se puede determinar con solo mirarlo.
Medir con precisión el grosor de los acabados tiene otras ventajas, ya sea para cumplir los requisitos de ISO, de calidad y de los clientes para el control del proceso, o para controlar los costos. Cuando las empresas no comprueban y verifican la calidad del revestimiento del material entrante, desperdician dinero en la reelaboración del producto. Al comprobar su equipo de aplicación, se aseguran de que el revestimiento se aplica de acuerdo con las recomendaciones del fabricante. Si se aplica un espesor de película excesivo, se corre el riesgo de que el curado sea incompleto y se puede reducir drásticamente la eficacia general. Un recubrimiento en polvo excesivo puede dar lugar a una mala adherencia y tiende a despegarse o astillarse del sustrato. Las pruebas periódicas pueden reducir el número de reprocesamientos internos y las devoluciones de los clientes por defectos de acabado.
Los equipos de control de calidad de alta tecnología pueden ayudar a las empresas a sacar el máximo partido al recubrimiento y a mejorar sus resultados económicos. En el pasado, los costosos y complejos equipos de análisis del color y de espesor estaban destinados principalmente a las grandes empresas con presupuestos más elevados. Sin embargo, en los últimos años, el precio de los equipos de control de calidad ha bajado, al tiempo que han avanzado tecnológicamente, lo que hace que su adquisición resulte más práctica y asequible para las empresas más pequeñas con presupuestos más ajustados.
Los avances tecnológicos han sido la clave para la creciente disponibilidad de equipos de medición del espesor. Estas mejoras han ayudado a los fabricantes a producir dispositivos más pequeños y portátiles, resistentes y fáciles de usar. Los medidores de espesor también han bajado de precio porque los materiales utilizados para fabricarlos son más abundantes. Estos mismos materiales se producen en masa para su uso en teléfonos móviles y ordenadores.
Las mediciones del espesor de recubrimientos en polvo pueden realizarse mediante diferentes métodos, dependiendo del sustrato y de si el ensayo se lleva a cabo antes o después del curado del polvo. La ASTM cuenta con una serie de documentos en los que se describen estas técnicas.

DAVID BEAMISH (1955 – 2019), expresidente de DeFelsko Corporation, una empresa con sede en Nueva York dedicada a la fabricación de instrumentos portátiles de ensayo de recubrimientos que se comercializan en todo el mundo. Era licenciado en Ingeniería Civil y contaba con más de 25 años de experiencia en el diseño, la fabricación y la comercialización de estos instrumentos de ensayo en diversos sectores internacionales, entre ellos la pintura industrial, el control de calidad y la fabricación. Impartió seminarios de formación y fue miembro activo de diversas organizaciones, entre ellas NACE, SSPC, ASTM e ISO.


