
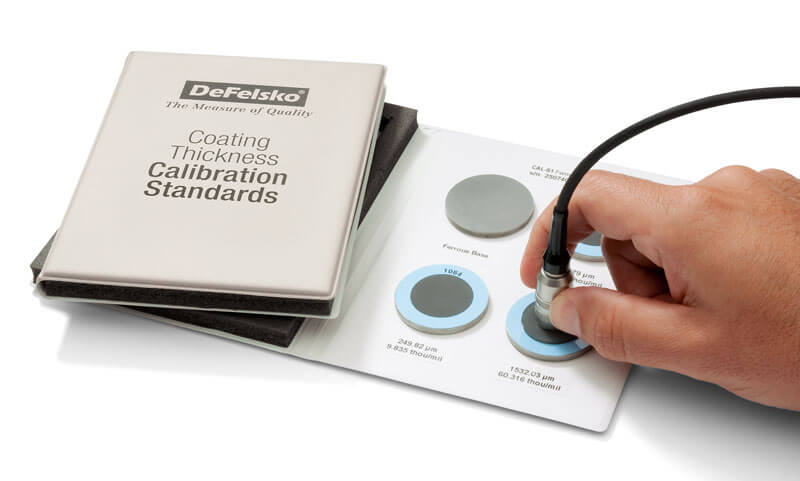
Medir parámetros físicos como espesor de recubrimientos, perfil de superficie y punto de rocío es habitual para inspectores y aplicadores. Sin embargo, esas mediciones solo son tan exactas como el instrumento que las realiza. Incluso los instrumentos electrónicos de alta calidad pueden producir mediciones incorrectas si no se siguen tres pasos clave: calibración, verificación y ajuste. Este artículo explica esos pasos, a menudo malinterpretados, según las definiciones de ASTM D7091 1, ISO 2808 2 y SSPC-PA 2 3. También aborda la importancia del certificado de calibración detallado, quién puede realizar una calibración y qué aplicaciones pueden requerir ajustes en el campo.
La palabra «calibración» tiene distintos significados según el sector o contexto. Es probable que alguien de su entorno malinterprete los términos calibración e intervalo de calibración en la industria de inspección de recubrimientos. Le sorprendería saber que no solo no puede calibrar por sí mismo el medidor, sino que normalmente tampoco hay un intervalo fijo de recalibración.
Para saber lo difícil que es definir los términos de calibración, basta con ver la gran cantidad de definiciones que ofrecen las principales organizaciones. No es de extrañar que las explicaciones difieran, dado el reto que supone definir una palabra que se utiliza en muchos sectores y para muchos tipos de instrumentos.
Un enfoque más sencillo es explicar los términos de calibración para un sector concreto, en este caso el de los recubrimientos protectores. En este ámbito, ISO, ASTM, SSPC y otras organizaciones suelen coincidir.
Calibración en la industria de la inspección de revestimientos
ASTM D7091 describe el uso de medidores magnéticos y de corrientes parásitas para medir el espesor de película seca y es representativa de muchas normas. Define la calibración como:
«...proceso de alto nivel, controlado y documentado para obtener mediciones sobre patrones de calibración trazables en todo el rango de funcionamiento del medidor y después realizar los ajustes necesarios (según corresponda) para corregir cualquier condición fuera de tolerancia. La calibración de medidores de espesor de recubrimientos la realiza el fabricante del equipo, su agente autorizado o un laboratorio de calibración acreditado en un entorno controlado y mediante un proceso documentado. El resultado de la calibración es restaurar o realinear el medidor para cumplir o superar la exactitud declarada por el fabricante.»
Dentro de esa definición hay algunos términos que merecen un debate adicional:
«Patrón de calibración trazable»: el propósito fundamental de la calibración es garantizar que un instrumento mida dentro de la tolerancia respecto a un patrón de valor conocido. Cuantificar estos valores conocidos (peso, distancia, etc.) es responsabilidad de la Oficina Internacional de Pesas y Medidas (BIPM).
El BIPM trabaja con institutos nacionales de metrología, como NIST (EE. UU.), NPL (Reino Unido) y PTB (Alemania), que mantienen materiales de referencia estándar (SRM) para medidas como longitud, peso y tiempo. Estos SRM son objetos de referencia de gran exactitud utilizados como patrones de calibración para los equipos de medición más precisos.
Como no resulta asequible, eficiente o siquiera posible que todos calibren contra un SRM, los SRM se utilizan para calibrar patrones primarios; los patrones secundarios calibran patrones de trabajo, y estos calibran instrumentos de proceso. Mediante esta cadena de patrones, los instrumentos son trazables en última instancia a un objeto SRM sin necesidad de medirlo directamente.
Como un instrumento o patrón siempre es menos exacto que el patrón utilizado para calibrarlo, la incertidumbre aumenta al descender en la cadena de patrones.
En el sector suele aceptarse una relación de incertidumbre de ensayo (TUR) de 4:1: la tolerancia del instrumento es cuatro veces la incertidumbre del patrón contra el que se midió. Por ejemplo, con una TUR de 4:1, un medidor de espesor de recubrimientos calibrado contra patrones de incertidumbre ±0,05 mils tendría una tolerancia o exactitud declarada de ±0,2 mils.
En virtud de un acuerdo de reconocimiento mutuo firmado entre los principales institutos nacionales de metrología, todos los institutos participantes reconocen la validez de los certificados de calibración y de «medición» de los demás.
«Laboratorio de calibración acreditado»: ASTM D7091 limita quién puede calibrar al «fabricante del equipo, su agente autorizado o... un laboratorio de calibración acreditado». Las dos primeras categorías son evidentes, pero la tercera es menos clara. ISO/IEC 17025 establece los requisitos de acreditación, que un laboratorio puede obtener de un organismo de acreditación signatario del acuerdo de Cooperación Internacional de Acreditación de Laboratorios (ILAC).
Sin embargo, la acreditación ISO 17025 de un laboratorio solo se aplica a actividades de calibración específicas. Su alcance de acreditación enumera las actividades que está acreditado para realizar y la incertidumbre de medición con la que puede calibrar. Al utilizar un laboratorio externo, es fundamental verificar que esté acreditado y que su alcance incluya los instrumentos que se desean calibrar. Aunque hay muchos laboratorios acreditados según ISO 17025, pocos lo están para calibrar equipos de inspección de recubrimientos.
Cuando se calibra un instrumento, se emite un documento llamado Certificado de Calibración (Figura 1). En este documento se registran los resultados de las mediciones reales y toda la información pertinente para una calibración satisfactoria del instrumento, incluida la trazabilidad a un patrón nacional. Las especificaciones de los trabajos suelen exigir una prueba de calibración reciente.
Muchos fabricantes de equipos de ensayo no suministran certificados de calibración. En su lugar, pueden ofrecer «certificados de conformidad», «certificados de cumplimiento», «certificados de exactitud» o «certificados». Estos son poco más que una declaración de exactitud del fabricante y obligan al usuario a confiar en que el instrumento medirá con exactitud. No cumplen la definición de calibración de ASTM D7091 y otras normas y suelen ser insuficientes para los requisitos internos, contractuales o reglamentarios.
Aunque la forma y el contenido de los certificados de calibración varían, un certificado adecuado debe contener una información mínima específica que garantice el cumplimiento de los requisitos de la norma ISO/IEC 17025. La figura 1 muestra un ejemplo de un certificado de calibración, en el que se han resaltado cada uno de los atributos importantes.
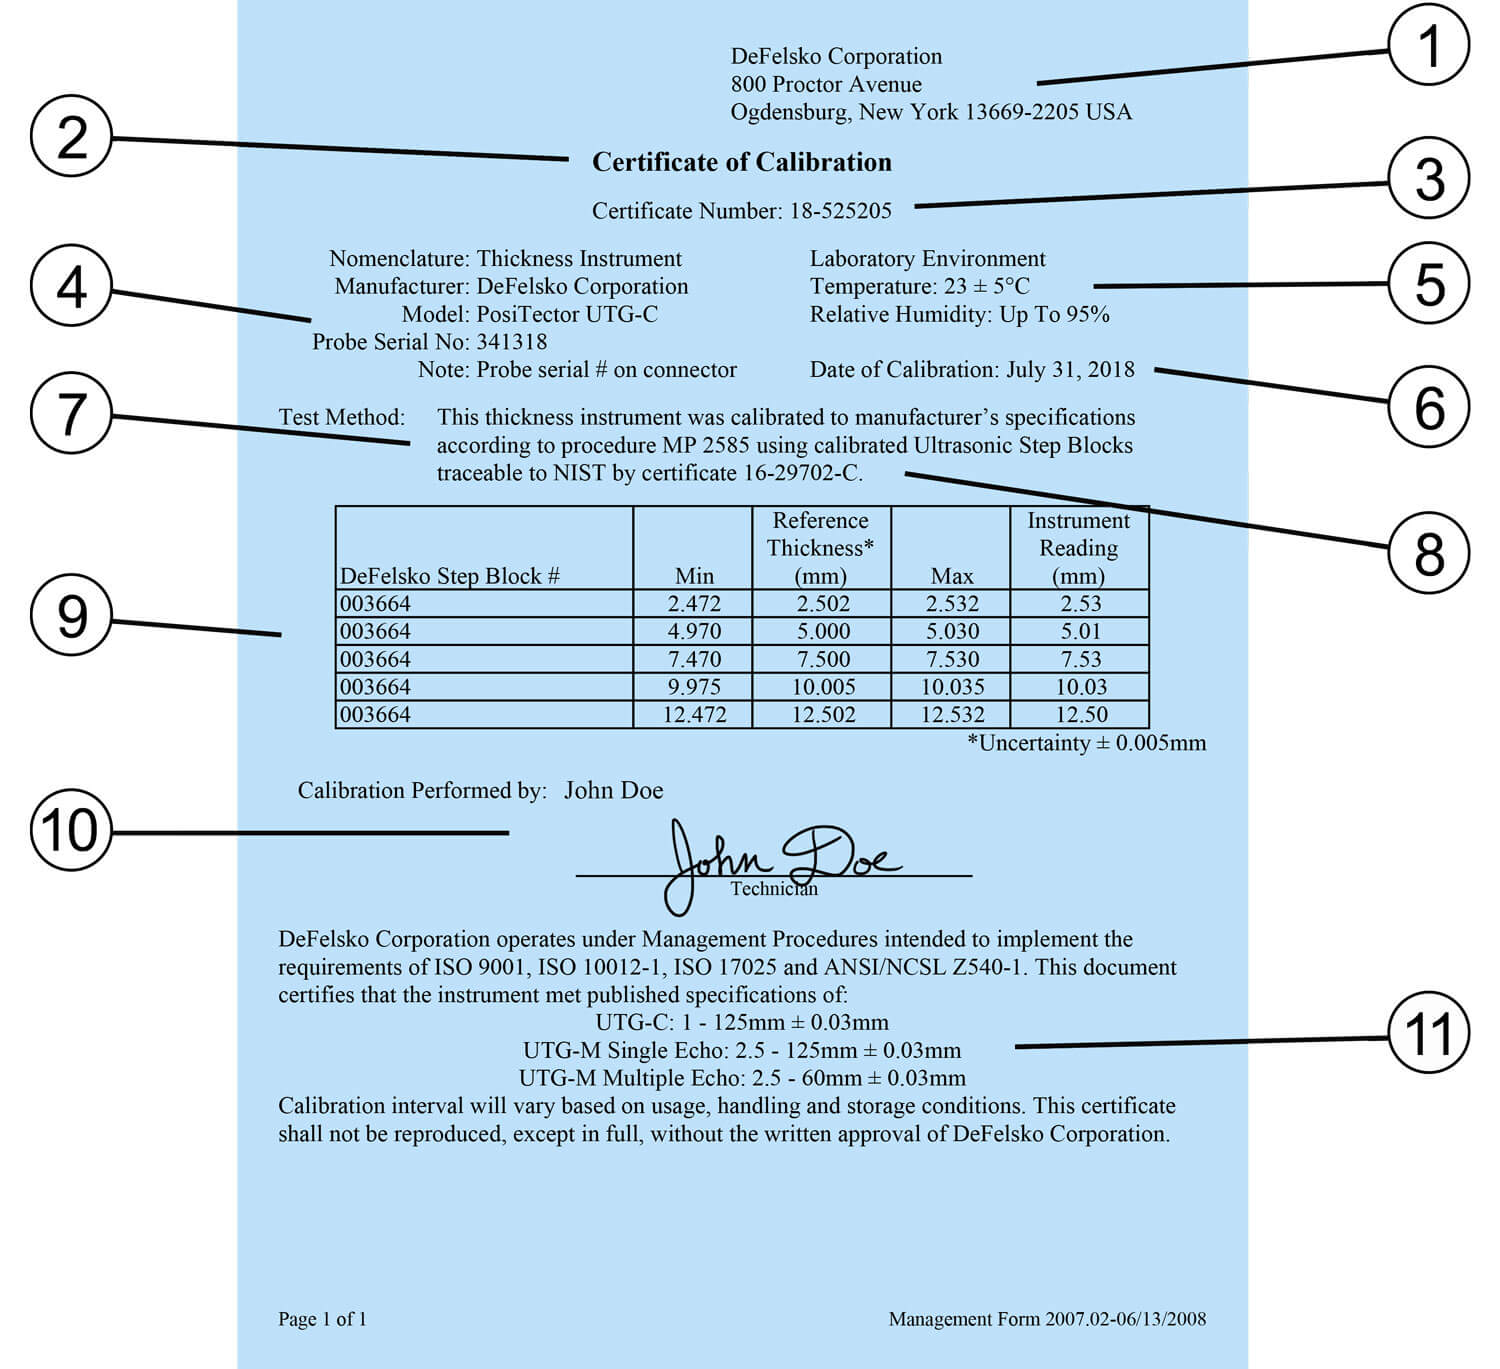
Si el certificado emitido por el laboratorio de calibración o el fabricante de instrumentos no incluye estos importantes atributos, probablemente no sea un Certificado de Calibración tal y como lo definen la mayoría de las normas y contratos.
La recalibración (o recertificación) es necesaria periódicamente durante la vida útil de un instrumento, ya que la exactitud de la mayoría de los dispositivos de medición se degrada con el uso. El intervalo de calibración es el periodo establecido entre recalibraciones. Según los requisitos de ISO 17025, la mayoría de los fabricantes no incluyen intervalos de calibración en sus certificados. ¿Por qué? Porque desconocen con qué frecuencia se utiliza el medidor, en qué entorno y cómo se cuida 4.
Si no tiene experiencia con un instrumento, un año es un buen intervalo inicial entre calibraciones. Puede ajustarse con la experiencia y la verificación periódica (véase más adelante). Para instrumentos nuevos puede utilizarse la fecha de puesta en servicio o de compra como inicio del primer intervalo. El efecto insignificante del tiempo de almacenamiento reduce la importancia de la fecha real del certificado de calibración.
Un certificado de calibración no garantiza que se mantenga la exactitud durante todo el intervalo de calibración. Varios factores pueden perjudicar el funcionamiento del medidor, como daños accidentales o acumulación de residuos. Para evitar medir con un instrumento inexacto, la mayoría de las normas exigen verificar su exactitud y funcionamiento antes de cada uso, normalmente al comenzar cada turno. Debería volver a verificarse tras muchas mediciones, si se cae o si se sospecha que da resultados erróneos. Las partes contratantes suelen acordar inicialmente los detalles y la frecuencia de la verificación de exactitud del medidor.
¿Qué se hace en esos intervalos? Depende del sistema de calidad implantado. Algunos propietarios miden una pieza de muestra cuando el medidor es nuevo y registran el resultado. Después conservan esa muestra para comprobar periódicamente el funcionamiento y la exactitud del medidor.
Sin embargo, el método más adecuado y universalmente aceptado para comprobar la exactitud consiste en medir los patrones de calibración en un entorno controlado, siguiendo un procedimiento documentado. La norma ASTM D7091 contiene una redacción típica de muchas normas:
«7.3 Verificación de la exactitud: antes del uso, el usuario debe verificar la exactitud de calibración de cada instrumento conforme a las instrucciones del fabricante, utilizando patrones adecuados de espesor de recubrimientos y corrigiendo las deficiencias encontradas cuando sea necesario. Debería verificarse la exactitud del medidor en el rango de uso previsto.»
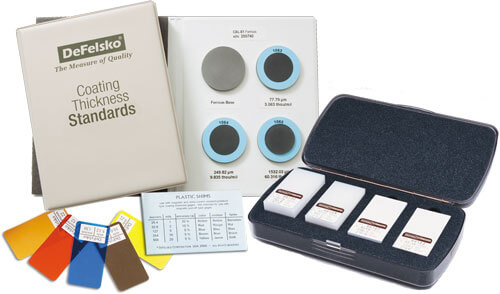
Los patrones de calibración pueden adoptar diversas formas, dependiendo del instrumento que se vaya a verificar. Deben ser trazables a un instituto nacional de metrología y tener un valor de medición dentro del rango del medidor; lo ideal es que se sitúen cerca del rango esperado de medición. El proceso de medición de los mismos se describe en un documento denominado «procedimiento de calibración», que algunos fabricantes publican o facilitan previa solicitud.
Para los medidores de espesor de recubrimientos hay patrones de espesor de recubrimientos en forma de placas metálicas recubiertas certificadas o laminillas de plástico. Las placas suelen ser más exactas y duraderas, pero también más costosas. Los medidores de espesor de tipo 1 (mecánicos) no pueden verificarse con laminillas de plástico.
El promedio de una serie de lecturas debería estar dentro de las tolerancias combinadas del medidor y del patrón de referencia. Para determinar la tolerancia combinada no se suman simplemente las tolerancias de ambos, sino que debería utilizarse la fórmula de la «suma de cuadrados». Por ejemplo, si la exactitud del patrón es de ±2 % y la del instrumento de ±3 %, la tolerancia combinada es de ±3,6 %, calculada así:
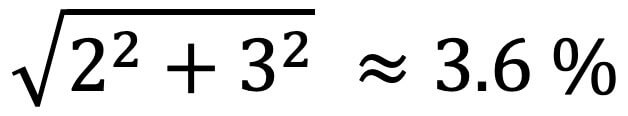
Si las lecturas quedan fuera de la tolerancia combinada, existe un problema con el medidor o el patrón de referencia. Debería identificarse cuál presenta el problema y considerar sospechosas todas las mediciones realizadas desde la última comprobación de exactitud.
Para muchos instrumentos de inspección, la calibración y la verificación bastan para garantizar mediciones correctas. Sin embargo, los medidores de espesor de recubrimientos suelen necesitar un tercer paso: el ajuste. Esto se debe a que no miden directamente el espesor del recubrimiento, sino las propiedades magnéticas del sustrato. Estas se debilitan cuando la sonda se aleja del sustrato y, por tanto, se relacionan con el espesor del recubrimiento.
Sin embargo, hay otros factores que pueden afectar a las propiedades magnéticas del sustrato. Entre ellos se incluyen:
Los medidores de espesor de recubrimientos suelen calibrarse en fábrica para funcionar correctamente sobre acero al carbono plano y liso. Sin embargo, pueden medir con exactitud en aplicaciones con diferente rugosidad superficial, geometría, composición o masa si se realiza un ajuste:
«3.1.2 Ajuste: acto físico de alinear las lecturas de espesor de un medidor con las de una muestra de espesor conocido (eliminación del sesgo), para mejorar la exactitud del medidor sobre una superficie específica.»
Es importante tener en cuenta que cualquier ajuste sólo tiene en cuenta la rugosidad del sustrato, la geometría, la composición y/o la masa en el lugar donde se realizó el ajuste. Si alguno de estos factores cambia en la pieza o en el trabajo, suele ser necesario un nuevo ajuste. Algunos instrumentos electrónicos, como los modelos PosiTector 6000 Advanced, son capaces de guardar múltiples ajustes de calibración para que el usuario pueda elegir el ajuste que mejor se adapte a la aplicación en cuestión.
No todos los medidores de espesor de recubrimientos son iguales. Consulte al fabricante o el manual del instrumento para obtener la mejor orientación sobre cómo ajustarlo. La siguiente descripción general sirve como guía para ajustar un tipo común de medidor de espesor de recubrimientos.
Para determinar si un instrumento necesita ajuste, compruebe que el promedio de una serie de lecturas sobre el sustrato sin recubrimiento esté dentro de la tolerancia del medidor en cero. Si mide fuera de tolerancia, es probable que requiera ajuste. A menudo basta con compensar todas las mediciones posteriores por el error encontrado en la comprobación. Los medidores electrónicos de tipo II, como el PosiTector 6000, suelen tener una función de ajuste del cero para automatizar el proceso. Si las mediciones posteriores del sustrato sin recubrimiento están dentro de tolerancia en cero, el ajuste se ha realizado correctamente. Los medidores mecánicos por separación de tipo I, como el PosiTest, tienen escalas no lineales, por lo que no debería ajustarse el propio instrumento. En su lugar, el usuario debería tomar una lectura del metal base (BMR) y restarla de las lecturas posteriores del espesor del recubrimiento.
En casi todas las aplicaciones, el instrumento medirá dentro de tolerancia en todo su rango tras realizar correctamente un ajuste del cero. Puede verificarse colocando una laminilla sobre el sustrato sin recubrimiento y comprobando que la lectura esté dentro de la tolerancia combinada de la laminilla y el medidor. Si excepcionalmente el medidor mide dentro de tolerancia en cero pero fuera de ella sobre una laminilla, puede requerirse otro ajuste. Consulte al fabricante o el manual del producto para más detalles.
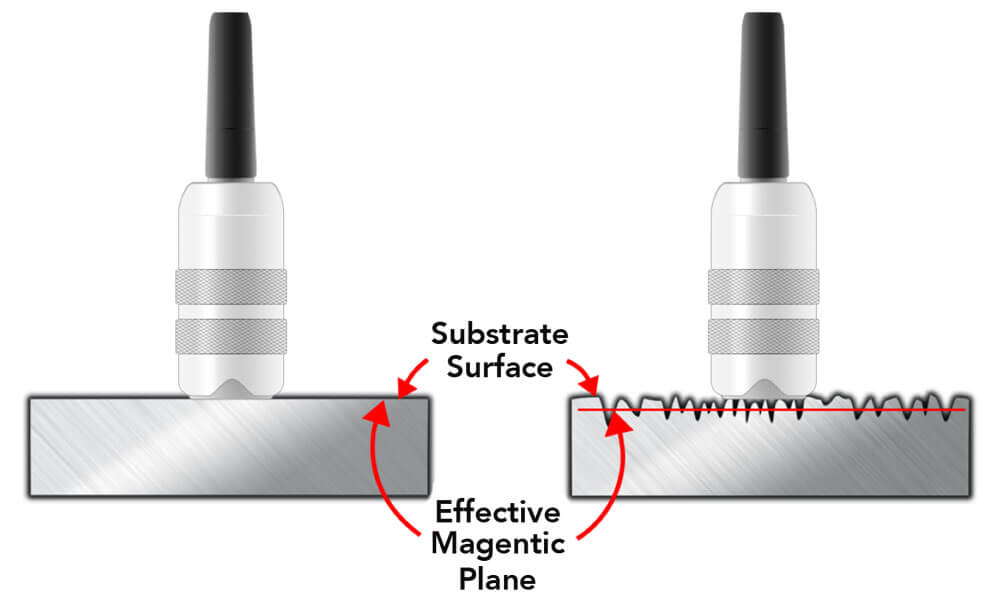
Aunque un ajuste del cero suele bastar para compensar geometría, composición y masa, no debería realizarse sobre superficies limpiadas por chorro o rugosas. En ellas, los medidores de espesor de recubrimientos miden hasta un punto entre los picos y valles llamado «plano magnético». Como la mayoría de las normas y especificaciones indican que se informe solo el espesor del recubrimiento sobre los picos del perfil de superficie, se necesita un ajuste.
Para garantizar que el medidor mida el espesor del recubrimiento por encima de los picos del perfil de superficie, el procedimiento aceptado es ajustar el instrumento al espesor conocido de una laminilla colocada sobre el sustrato sin recubrimiento. La laminilla descansa sobre los picos del perfil u otro patrón superficial y sustituye la película de recubrimiento que se aplicará posteriormente. Los medidores electrónicos de tipo II suelen tener una función de ajuste de 1 punto para simplificar el proceso.
Como los medidores mecánicos por separación de tipo I suelen utilizar un imán grande para contactar con la superficie en lugar de una punta de sonda pequeña, se ven menos afectados por la rugosidad superficial. El usuario puede realizar una compensación del cero tomando una lectura del metal base (BMR) sobre el sustrato sin recubrimiento limpiado por chorro y restando ese valor de las lecturas posteriores de espesor del recubrimiento.
1 ASTM D7091 "Standard Practice for Nondestructive Measurement of Dry Film thickness of Nonmagnetic Coatings Applied to Ferrous Metals and Nonmagnetic, Nonconductive Coatings Applies to Non-Ferrous Metal" (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428), www.astm.org
2 ISO 2808, Paints and Varnishes - Determination of film thickness. Disponible en American National Standards Institute (ANSI), 25 W. 43rd St., 4th Floor, New York, NY 10036, http://www.ansi.org
3 SSPC PA2, Procedimiento para determinar la conformidad con los requisitos de espesor de recubrimiento seco. Disponible en Society for Protective Coatings (SSPC), 40 24th St., 6.ª planta, Pittsburgh, PA 15222-4656, http://www.sspc.org
4 Cuidado de su medidor de espesor de recubrimiento, David Beamish, PCE - Protective Coatings Europe, y JPCL Equipment Maintenance, abril de 2005

DAVID BEAMISH (1955 – 2019), ex presidente de DeFelsko Corporation, un fabricante con sede en Nueva York de instrumentos portátiles de prueba de recubrimientos vendidos en todo el mundo. Tenía un título en Ingeniería Civil y más de 25 años de experiencia en el diseño, fabricación y comercialización de estos instrumentos de prueba en diversas industrias internacionales, incluidas la pintura industrial, la inspección de calidad y la fabricación. Realizó seminarios de capacitación y fue miembro activo de varias organizaciones, incluidas NACE, SSPC, ASTM e ISO.


