
Publicado en números de: Canadian Finishing & Coating Mfg.; Industrial Paint & Powder Magazine; Metal Finishing - Organic Finishing Guidebook
por David Beamish, DeFelsko Corporation
Actualizado: 09/13/2021
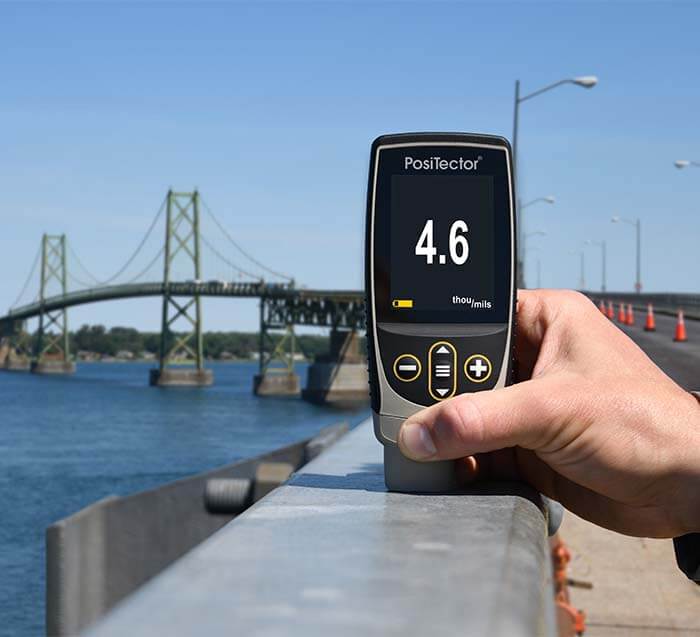
El grosor del revestimiento es una variable importante que desempeña un papel en la calidad del producto, el control del proceso y el control de los costos. La medición del espesor de la película puede realizarse con muchos instrumentos diferentes. Comprender el equipo disponible para la medición del espesor de la pintura y cómo utilizarlo es útil para todas las operaciones de revestimiento.
Los aspectos que determinan qué método es el mejor para la medición de una pintura o un revestimiento determinado incluyen el tipo de revestimiento, el material del sustrato, el rango de grosor del revestimiento, el tamaño y la forma de la pieza y el costo del equipo. Entre las técnicas de medición más utilizadas para las películas orgánicas curadas se encuentran los métodos no destructivos de película seca, como la medición magnética, de corrientes de Foucault, ultrasónica o micrométrica, y también los métodos destructivos de película seca, como el corte transversal o la medición gravimétrica (de masa). También existen métodos para medir el grosor de la pintura y el revestimiento en polvo antes de que la película se haya curado.
Los medidores magnéticos de pintura se utilizan para medir de forma no destructiva el espesor de un recubrimiento no magnético sobre sustratos ferrosos. La mayoría de los recubrimientos sobre acero y hierro se miden de esta manera. Los medidores magnéticos utilizan uno de dos principios de funcionamiento: separación magnética o inducción magnética/electromagnética.
Los medidores de espesor de pintura por separación magnética utilizan un imán permanente, un resorte calibrado y una escala graduada. La atracción entre el imán y el acero magnético hace que ambos se unan. A medida que aumenta el espesor del recubrimiento que los separa, resulta más fácil separar el imán. El espesor de la pintura y del recubrimiento se determina midiendo esta fuerza de separación. Los recubrimientos más finos presentan una mayor atracción magnética, mientras que las películas más gruesas tienen una atracción magnética comparativamente menor. Las mediciones con medidores magnéticos de espesor son sensibles a la rugosidad superficial, la curvatura, el espesor del sustrato y la composición de la aleación metálica.
Los medidores magnéticos por separación son robustos, sencillos, económicos y portátiles, y normalmente no requieren ningún ajuste de calibración. Son una buena alternativa de bajo costo cuando los objetivos de calidad solo requieren unas pocas lecturas durante la producción.
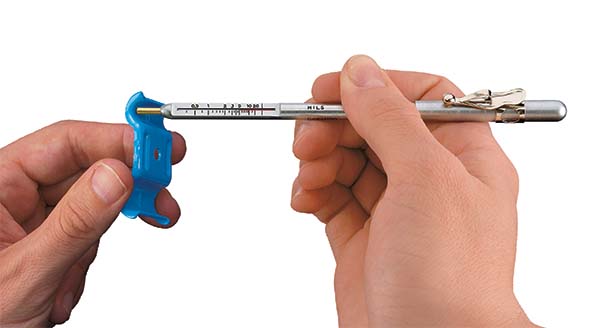
Los medidores de espesor de pintura por separación magnética suelen ser modelos tipo lápiz o de dial con retroceso. Los modelos tipo lápiz (PosiPen, mostrado en la fig. 1) utilizan un imán montado en un resorte helicoidal que actúa perpendicularmente a la superficie recubierta. La mayoría de los medidores de espesor de recubrimientos por separación de tipo lápiz tienen imanes grandes y están diseñados para funcionar solo en una o dos posiciones, que compensan parcialmente la gravedad. Existe una versión más exacta con un imán diminuto y preciso para medir en superficies pequeñas, calientes o de difícil acceso. Un indicador triple garantiza mediciones exactas cuando el medidor de espesor apunta hacia abajo, hacia arriba o en horizontal, con una tolerancia de ±10 %.
Los modelos con dial de retroceso (PosiTest, mostrado en la fig. 2) son la forma más habitual de medidor magnético por separación. Se fija un imán a un extremo de un brazo pivotante equilibrado y se conecta a un resorte espiral calibrado. Al girar el dial con un dedo, el resorte aumenta la fuerza sobre el imán y lo separa de la superficie. Estos medidores de espesor de pintura son fáciles de usar y cuentan con un brazo equilibrado que les permite funcionar en cualquier posición, independientemente de la gravedad. Son seguros en entornos explosivos y suelen utilizarlos los contratistas de pintura y las pequeñas empresas de recubrimiento en polvo. La tolerancia habitual es de ±5 %.
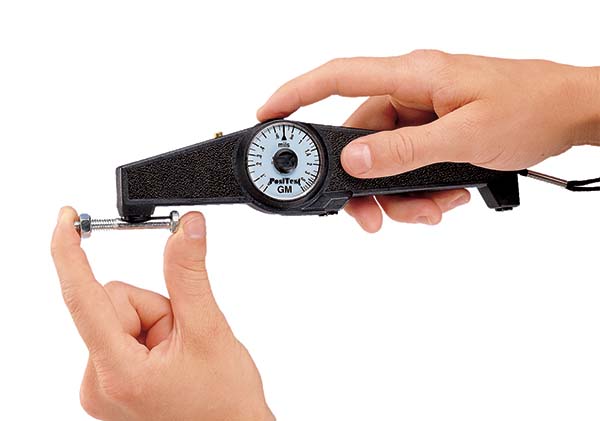
DeFelsko fabrica 2 medidores de espesor de pintura por separación: el PosiPen y el PosiTest.
Los medidores de pintura por inducción magnética utilizan un imán permanente como fuente del campo magnético. Se utiliza un generador de efecto Hall o una magnetorresistencia para detectar la densidad de flujo magnético en un polo del imán. Los medidores de pintura por inducción electromagnética utilizan un campo magnético alterno. Se utiliza una varilla ferromagnética magnéticamente blanda, rodeada por una bobina de alambre fino, para producir un campo magnético. Una segunda bobina de alambre detecta los cambios en el flujo magnético.
Estos medidores electrónicos de pintura miden el cambio de densidad de flujo magnético en la superficie de una sonda magnética cuando se acerca a una superficie de acero. La magnitud de la densidad de flujo en la superficie de la sonda está directamente relacionada con la distancia al sustrato de acero. Midiendo la densidad de flujo se puede determinar el espesor del recubrimiento.
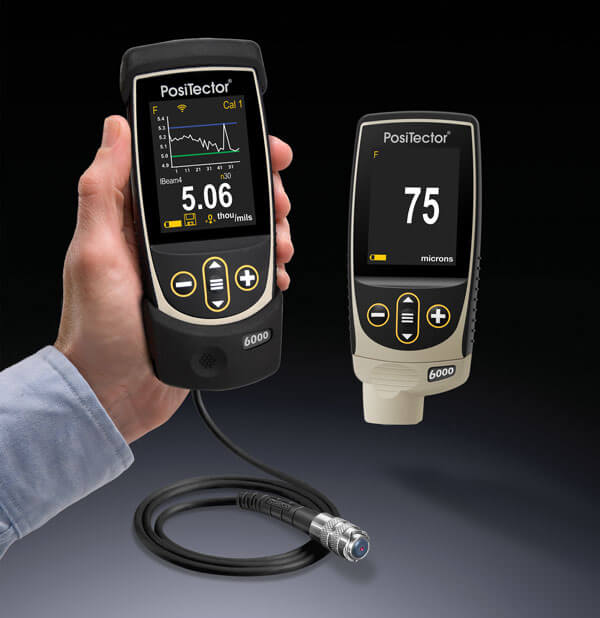
Los medidores magnéticos electrónicos de espesor (por ejemplo, PosiTector 6000, serie F y PosiTest DFT para metales ferrosos) se presentan en muchas formas y tamaños. Suelen utilizar una sonda de presión constante para proporcionar lecturas uniformes que no se vean afectadas por los distintos operadores. Las lecturas del espesor de pintura en mils se muestran en una pantalla de cristal líquido (LCD). Los medidores de espesor de pintura en mils pueden incluir opciones para almacenar resultados de medición, analizar las lecturas al instante y enviar los resultados a una impresora o un ordenador para examinarlos después. La tolerancia típica es de ±1 %.
Se deben seguir cuidadosamente las instrucciones del fabricante para obtener los resultados más exactos. Los métodos de ensayo normalizados se encuentran en ASTM D 1186, D 7091-05, ISO 2178 e ISO 2808.
Las técnicas de corrientes parásitas se utilizan para medir de forma no destructiva el espesor de recubrimientos no conductores sobre sustratos metálicos no ferrosos. Una bobina de alambre fino por la que circula una corriente alterna de alta frecuencia (superior a 1 MHz) genera un campo magnético alterno en la superficie de la sonda del instrumento. Cuando la sonda de espesor de recubrimientos se acerca a una superficie conductora, el campo magnético alterno genera corrientes parásitas en ella. Las características del sustrato y la distancia entre la sonda y el sustrato (el espesor del recubrimiento) afectan a la magnitud de estas corrientes. Las corrientes parásitas crean su propio campo electromagnético opuesto, que puede detectarse con la bobina de excitación o con una segunda bobina adyacente.
Los medidores de espesor de recubrimientos por corrientes parásitas (por ejemplo, PosiTector 6000, serie N) tienen un aspecto y funcionamiento similares a los medidores magnéticos electrónicos. Se utilizan para medir el espesor de la pintura y de otros recubrimientos sobre todos los metales no ferrosos. Al igual que los medidores magnéticos electrónicos, suelen utilizar una sonda de presión constante y muestran los resultados en una pantalla LCD. También pueden incluir opciones para almacenar resultados de medición, analizar las lecturas al instante y enviarlas a una impresora o un ordenador para examinarlas después. La tolerancia típica es de ±1 %. Las mediciones son sensibles a la rugosidad superficial, la curvatura, el espesor del sustrato, el tipo de metal del sustrato y la distancia a un borde.
Los métodos normalizados para la aplicación y realización de este ensayo se encuentran en ASTM B244, ASTM D1400, D7091 e ISO 2360.
Hoy en día es habitual que los medidores de espesor de pintura incorporen los principios magnético y de corrientes parásitas en un solo aparato (por ejemplo, PosiTector 6000 FN y PosiTest DFT combinado). Algunos simplifican la medición de la mayoría de los recubrimientos sobre cualquier metal al cambiar automáticamente de un principio de funcionamiento a otro según el sustrato. Estos medidores combinados de espesor de pintura en mils son populares entre pintores y aplicadores de recubrimientos en polvo.
La técnica ultrasónica de pulso-eco de los medidores ultrasónicos de espesor de pintura (por ejemplo, PosiTector 200) se utiliza para medir el espesor de recubrimientos sobre sustratos no metálicos (plástico, madera, etc.) sin dañar el recubrimiento.
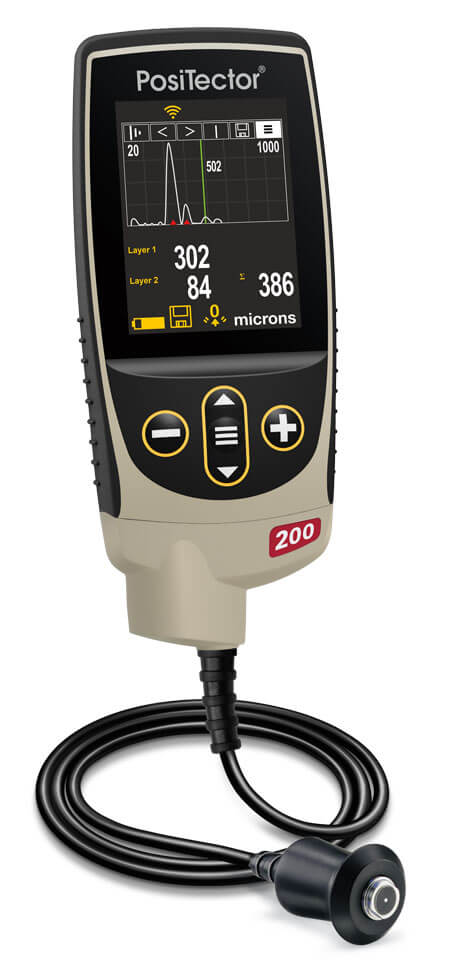
La sonda del medidor de pintura contiene un transductor ultrasónico que envía un pulso a través del recubrimiento. El pulso se refleja desde el sustrato hacia el transductor y se convierte en una señal eléctrica de alta frecuencia. La forma de onda del eco se digitaliza y analiza para determinar el espesor del recubrimiento. En algunas circunstancias, pueden medirse capas individuales de un sistema multicapa.
La tolerancia típica de este dispositivo es de ±3 %. Los métodos normalizados para la aplicación y realización de este ensayo se encuentran en ASTM D6132.
Para obtener más información sobre los medidores ultrasónicos de espesor de pintura, consulte «Uso de medidores ultrasónicos de espesor de recubrimientos».
A veces se utilizan micrómetros para comprobar el espesor de recubrimientos. Tienen la ventaja de poder medir cualquier combinación de recubrimiento y sustrato, pero la desventaja de requerir acceso al sustrato desnudo. La necesidad de tocar tanto la superficie del recubrimiento como la cara inferior del sustrato puede suponer una limitación y, a menudo, no son lo suficientemente sensibles para medir recubrimientos finos.
Se deben tomar dos mediciones: una con el recubrimiento y otra sin él. La diferencia entre ambas lecturas, es decir, la variación de altura, se considera el espesor del recubrimiento. En superficies rugosas, los micrómetros miden el espesor del recubrimiento por encima del pico más alto.
Una técnica destructiva consiste en cortar la pieza recubierta en sección transversal y medir el espesor de la película observando el corte al microscopio. Otra técnica de corte transversal utiliza un microscopio con escala para observar una incisión geométrica a través del recubrimiento de película seca. Se utiliza una herramienta de corte especial para hacer una ranura en V pequeña y precisa a través del recubrimiento y hasta el interior del sustrato. Existen medidores que incluyen puntas de corte y una lupa iluminada con escala.
Aunque los principios de este método destructivo son fáciles de entender, existen posibilidades de error en la medición. Se necesita habilidad para preparar la muestra e interpretar los resultados. El ajuste de la retícula de medición a una interfaz irregular o indistinta puede crear imprecisiones, especialmente entre distintos operadores. Este método se utiliza cuando no son posibles los métodos no destructivos de bajo costo, o como forma de confirmar los resultados no destructivos. La norma ASTM D 4138 describe un método estándar para este sistema de medición.
Midiendo la masa y el área del recubrimiento se puede determinar su espesor. El método más sencillo consiste en pesar la pieza antes y después de aplicar el recubrimiento. Una vez determinadas la masa y el área, el espesor se calcula mediante la siguiente ecuación:

donde T es el «espesor» en micrómetros, m es la masa del «recubrimiento» en miligramos, A es el área analizada en centímetros cuadrados y d es la densidad en gramos por centímetro cúbico.
Resulta difícil relacionar la masa del recubrimiento con su espesor cuando el sustrato es rugoso o el recubrimiento es irregular. Los laboratorios son los mejor equipados para llevar a cabo este método, que requiere mucho tiempo y suele ser destructivo.
Los medidores de espesor de película húmeda ayudan a determinar cuánto material debe aplicarse en estado húmedo para alcanzar un espesor de película seca especificado, siempre que se conozca el porcentaje de sólidos por volumen. Miden todo tipo de recubrimientos orgánicos húmedos, como pintura, barniz y laca, sobre superficies lisas, tanto planas como curvas.
Medir el espesor de película húmeda durante la aplicación permite detectar la necesidad de corrección y ajuste inmediatos por parte del aplicador. Corregir la película una vez que se ha secado o curado químicamente requiere tiempo de trabajo adicional y costoso, puede contaminar la película y puede generar problemas de adherencia e integridad del sistema de recubrimiento.
Las ecuaciones para determinar el espesor correcto de película húmeda (WFT), tanto con diluyente como sin él, son las siguientes:
Sin diluyente:

Con diluyente:

La película húmeda se mide normalmente con un peine o una rueda para película húmeda. El peine para película húmeda es una placa plana de aluminio, plástico o acero inoxidable con muescas calibradas en el borde de cada cara. El medidor se coloca perpendicularmente y con firmeza sobre la superficie que se va a medir inmediatamente después de aplicar el recubrimiento y, a continuación, se retira. El espesor de película húmeda se encuentra entre la muesca recubierta de mayor valor y la siguiente muesca sin recubrimiento. Las mediciones con medidores de muescas no son ni exactas ni sensibles, pero resultan útiles para determinar el espesor aproximado de película húmeda de recubrimientos sobre artículos cuyo tamaño y forma impiden utilizar métodos más precisos. (ASTM D1212).
El medidor debe utilizarse en superficies lisas, sin irregularidades, y debe utilizarse a lo largo, no a lo ancho, de las superficies curvas. El uso de un medidor de película húmeda en revestimientos de secado rápido dará lugar a mediciones inexactas. La norma ASTM D4414 describe un método estándar para la medición del espesor de la película húmeda mediante calibradores de muescas.
Una rueda de película húmeda (rodillo excéntrico) utiliza tres discos. El medidor se hace rodar sobre la película húmeda hasta que el disco central entra en contacto con ella. El punto de contacto proporciona el espesor de película húmeda. Los recubrimientos en polvo pueden medirse antes del curado con un sencillo peine manual o un medidor ultrasónico. El peine para película de polvo sin curar funciona de manera muy similar al medidor de película húmeda. El peine se arrastra a través de la película de polvo y el espesor se encuentra entre el diente de mayor número que ha dejado marca y tiene polvo adherido, y el siguiente diente de número superior que no ha dejado marca ni tiene polvo adherido. Estos medidores son relativamente económicos y tienen una exactitud de ±5 mm. Solo sirven como orientación, ya que la película curada puede ser diferente tras fluir. Las marcas dejadas por el medidor pueden afectar a las características de la película curada.
Un dispositivo ultrasónico, como el PosiTest PC, puede utilizarse de forma no destructiva sobre polvo sin curar en superficies metálicas lisas para predecir el espesor de película curada. La sonda se coloca a poca distancia de la superficie que se va a medir y se muestra una lectura en la pantalla LCD del dispositivo. La incertidumbre de medición es de ±5 mm.

Los medidores de espesor de recubrimientos se calibran con patrones de espesor conocido. Hay muchas fuentes de patrones de espesor, pero lo mejor es asegurarse de que sean trazables a un instituto nacional de metrología como el NIST (Instituto Nacional de Estándares y Tecnología). También es importante verificar que los patrones sean al menos cuatro veces más exactos que el medidor que se calibrará con ellos. Una comprobación periódica con estos patrones verifica que el medidor funcione correctamente. Cuando las lecturas no cumplen la especificación de exactitud del medidor, este debe ajustarse o repararse y luego calibrarse de nuevo.
El espesor de la película en los revestimientos puede tener un gran impacto en el costo y la calidad. La medición del espesor de la película debería ser una rutina para todos los recubridores. El medidor de pintura adecuado depende del rango de espesor del revestimiento, la forma y el tipo de sustrato, el costo del medidor de pintura y la importancia de obtener una medición precisa.

DAVID BEAMISH (1955 – 2019), expresidente de DeFelsko Corporation, un fabricante con sede en Nueva York de instrumentos portátiles de inspección de recubrimiento que se comercializan en todo el mundo. Era licenciado en Ingeniería Civil y contaba con más de 25 años de experiencia en el diseño, la fabricación y la comercialización de estos instrumentos de ensayo en diversos sectores internacionales, entre ellos el de la pintura industrial, el control de calidad y la fabricación. Impartió seminarios de formación y fue miembro activo de diversas organizaciones, entre ellas la NACE, la SSPC, la ASTM y la ISO.


