
Este artículo analiza el proceso de preparación de dollies para garantizar una unión resistente en la interfaz dolly-adhesivo y su importancia para maximizar la repetibilidad de los ensayos de adherencia por tracción.
Los equipos portátiles de ensayo de adherencia por arrancamiento, como el PosiTest AT, miden la fuerza necesaria para separar del sustrato una zona de recubrimiento de diámetro especificado. Esta fuerza de arrancamiento medida indica directamente la resistencia de adherencia entre el recubrimiento y el sustrato. Al eliminar fuentes de variación del arrancamiento, como fallos no deseados de unión entre el adhesivo y dollies mal preparados, los resultados de los ensayos de adherencia resultan aún más significativos y predecibles.
Los componentes principales de un medidor de adherencia por tracción son una fuente de presión, un manómetro y un actuador. Durante el funcionamiento, la cara plana de un elemento de tracción (dolly) se pega al recubrimiento que se va a evaluar. Tras dejar curar el adhesivo de unión, se fija al dolly un conector de acoplamiento del actuador. Al activar la fuente de presión, la presión del sistema aumenta lentamente en el actuador. Cuando la presión en el actuador supera la resistencia de unión entre el recubrimiento y el sustrato, se produce la separación y el conjunto actuador-dolly levanta el recubrimiento del sustrato (véase la figura 1). El indicador de presión máxima del manómetro del sistema proporciona una lectura directa de la presión a la que se produjo el desprendimiento.

Para obtener más detalles sobre la teoría y los requisitos del ensayo por tracción, consulte las dos normas internacionales más aplicables: ISO 4624 “Paints and Varnishes – Pull off-test for adhesion” y ASTM D4541—“Standard Test Method for Pull-Off Strength of Coatings Using Portable Adhesion Testers”.
Los dollies de los equipos de ensayo de adherencia por arrancamiento se fabrican con una amplia variedad de metales, incluidos aluminio, acero al carbono y acero inoxidable. Aunque los ensayos de este estudio se centraron en los dollies de aluminio desechables utilizados con el equipo de ensayo de adherencia por arrancamiento PosiTest AT de DeFelsko, identificado en el anexo A5 propuesto de ASTM D 4541 (véase la figura 2), los principios analizados se aplican a todos los tipos de dolly. La preparación del dolly suele constar de tres pasos importantes: desengrasado, abrasión y limpieza.

El desengrasado consiste en eliminar cualquier resto de aceite o grasa de la superficie que se va a unir. Esto puede incluir aceites de la piel de la persona que manipula el dolly. La abrasión es una alteración agresiva del perfil de superficie del dolly. Tiene dos objetivos principales: aumentar el área de superficie disponible para la unión y eliminar cualquier oxidación u óxido. La limpieza consiste simplemente en eliminar las partículas sueltas de la superficie que se va a unir, especialmente las generadas por la abrasión.
Algunos tipos de dolly se mecanizan antes del envío, lo que evita al cliente tener que desengrasarlos, ya que el mecanizado y el cuidado posterior durante la manipulación y el embalaje eliminan cualquier contaminación.
Por lo general, el fabricante proporciona al cliente el equipo, los materiales y las instrucciones pertinentes para facilitar la preparación antes de pegar los dollies. Los métodos de preparación recomendados por el fabricante deberían basarse en ensayos de laboratorio exhaustivos de los métodos de abrasión y limpieza para sus dollies. También deberían ser claros, sencillos y suficientemente detallados para garantizar resultados repetibles entre operadores y aplicaciones.
La siguiente recomendación de preparación del dolly se optimizó para el equipo de ensayo de adherencia del anexo A5 objeto de estudio, utilizando los resultados de una investigación de métodos comúnmente aceptados y los resultados experimentales posteriores.1
Se diseñó un experimento detallado para verificar y resumir los resultados de los ensayos y comparaciones realizados previamente durante la fase de diseño de validación del producto. El objetivo era medir directamente los efectos de la oxidación y la preparación del dolly (desengrasado, abrasión y limpieza) sobre la adherencia. El método de ensayo consistió en adherir aleatoriamente 48 dollies de ensayo de aluminio a una placa de acero al carbono recubierta, con un adhesivo adecuado seleccionado durante otros ensayos. Como el estudio pretendía evaluar los factores que afectan a la resistencia de unión entre el adhesivo y el dolly, se intentó desarrollar una combinación de sustrato y recubrimiento con una unión adhesiva y cohesiva extremadamente fuerte que también se adhiriera bien al adhesivo Araldite 2011 seleccionado previamente. Para ello, se aplicó y horneó un recubrimiento de 4 mils del mismo Araldite 2011 sobre una placa de acero al carbono de ¼” de espesor procedente del casco de un barco. La placa se preparó cuidadosamente desbastando varias milésimas de pulgada de posible corrosión y contaminación superficial y limpiándola después con alcohol y un paño seco. El resultado fue un sustrato recubierto con suficiente resistencia de unión para evitar fallos no deseados del recubrimiento durante los 48 ensayos de adherencia por arrancamiento.
Los dollies de ensayo se dividieron por igual según el método de abrasión, el periodo de oxidación, el método de limpieza y el tiempo de curado del adhesivo. Los cuatro métodos de abrasión fueron aplanado a máquina, fresado con fresa de extremo, lijado con papel de grano fino y frotado con una almohadilla Scotch-Brite™. Cada grupo de dollies sometidos a abrasión se dejó expuesto al aire durante tres intervalos antes de la aplicación (7 días, 24 horas y unos minutos). Antes de adherirlos al recubrimiento, los dollies se limpiaron con un paño seco o con un hisopo de algodón humedecido en alcohol, seguido de un paño seco. El resultado fueron dos muestras preparadas con cada combinación posible de métodos. A continuación, se dejó curar una muestra de cada par durante 24 horas o 5 días antes del ensayo de tracción.
Los resultados se tabularon por cada factor y en la tabla 1 se muestran los resultados medios por método de abrasión para cada conjunto de 12 dollies. Como era de esperar, el factor crítico para la preparación fue el método de abrasión. Al comparar los resultados con el método de abrasión del dolly, aparece un patrón predecible. Las uniones más débiles correspondieron a los dollies únicamente mecanizados y a los fresados con fresa de extremo. Estos dollies presentaron un fallo de unión entre el adhesivo y el dolly de casi el 100 %. Era de esperar, ya que ambos métodos de preparación produjeron superficies relativamente lisas, aunque el fresado con fresa de extremo crea grandes surcos visibles en la superficie del dolly. Estos surcos aumentan el área de superficie del dolly, lo que probablemente explica la resistencia de unión ligeramente mayor demostrada antes del fallo.
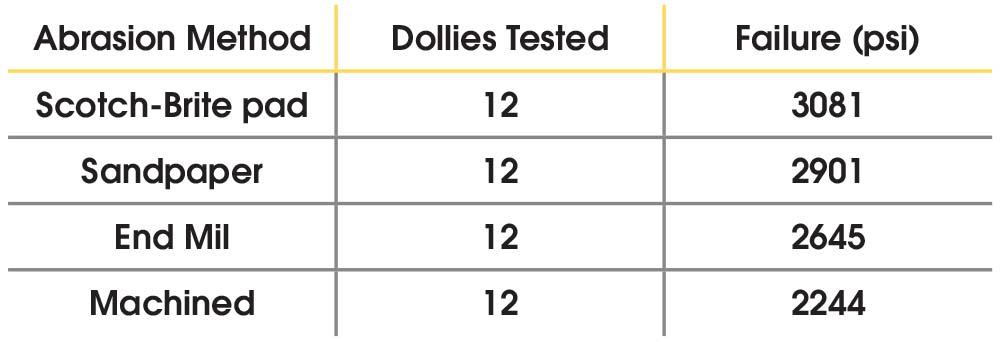
Como se observó en ensayos anteriores, la almohadilla Scotch-Brite logró la mayor resistencia de unión global, seguida del papel de lija. Aunque los resultados visuales de la abrasión con una almohadilla Scotch-Brite y con papel de lija son similares, es probable que la microestructura (perfil de superficie) obtenida con una almohadilla abrasiva tridimensional, como Scotch-Brite, sea más propicia para la adherencia. Para que esta se produzca, es necesario que alguna forma de reacción capilar atraiga el adhesivo hacia la microestructura; por ello, pequeños cambios debidos al grano o al método de abrasión pueden tener efectos significativos.
Otro resultado interesante fue la variación significativamente mayor entre ensayos de arrancamiento con papel de lija que con Scotch-Brite. Esto podría relacionarse con la rápida acumulación de aluminio observada en la superficie del papel de lija, que es difícil de limpiar entre usos. Por ello, es probable que no todos los dollies reciban la misma microestructura. La almohadilla Scotch-Brite permite que el polvo de aluminio caiga a través de su tejido, lo que parece producir una microestructura más repetible. También se desgasta más lentamente y requiere una sustitución menos frecuente.
En la Tabla 2 se muestran los valores medios de rotura de la unión adhesiva en función del tiempo de oxidación tras la abrasión. Es probable que esta diferencia relativamente pequeña en la resistencia de la unión se deba a un impacto limitado de la oxidación sobre los dollies de aluminio. Dado que el aluminio suele formar una fina capa de óxido de aluminio inmediatamente tras su exposición al aire, es razonable que los dollies no contaminados no sufran los efectos de una exposición prolongada. El impacto de la oxidación podría ser mucho más significativo en dollies de otros materiales, en particular de acero al carbono.

La falla promedio de unión adhesiva basada en el método de limpieza antes de la unión se muestra en la Tabla 3. Esta diferencia insignificante respalda aún más la teoría de que el mecanizado previo al envío de dollies elimina cualquier posible necesidad de desengrasar dollies antes de su uso, siempre que sean manipulados cuidadosamente por el cliente.

Es importante señalar que la elaboración de hipótesis y la selección y eliminación de factores se basaron en varias pruebas, comparaciones y experimentos anteriores. A continuación se describen brevemente algunos de los factores eliminados con los resultados de las pruebas correspondientes.
Se comparó el efecto de granallar los dollies con el de fresarlos con fresa de extremo. Se utilizaron tres epoxis de diferentes fabricantes. Se preparó un total de 24 dollies con ambos métodos de abrasión y se adhirieron después a una placa de acero tratada con chorro abrasivo y recubierta con epoxi blanco firmemente adherido. La resistencia media de fallo de unión en la interfaz dolly-adhesivo fue de 2686 psi para los dollies granallados y de 2786 psi para los fresados con fresa de extremo. Una búsqueda bibliográfica posterior ayudó a explicar este resultado al señalar que las ventajas esperadas del granallado quizá solo se obtengan si los dollies se adhieren al recubrimiento en las horas siguientes a la preparación. 2
Se acepta comúnmente que el aluminio anodizado mediante ácido crómico o sulfúrico y sellado puede adherirse después de desengrasarlo y someterlo a una abrasión ligera. El aluminio anodizado con ácido fosfórico presenta propiedades de superficie óptimas para adherirse directamente sin pretratamiento, pero los dollies tratados también deben adherirse en las pocas horas siguientes al anodizado para obtener el efecto deseado. 2 Esta teoría se probó con una pequeña muestra de dollies que se adhirieron aproximadamente una semana después del anodizado. El retraso se debió en gran medida a los inevitables tiempos de envío y manipulación. Estos dollies de ensayo de adherencia también se compararon con dollies fresados con fresa de extremo. Los dollies anodizados presentaron resistencias de unión entre un 20 y un 30 % inferiores.
Se realizó un ensayo de adherencia utilizando una imprimación para superficies de aluminio con el fin de maximizar la unión adhesiva del dolly. La imprimación ensayada fue Henkel Alodine 1132, muy recomendada como recubrimiento de conversión aceptado para uso militar. El ensayo utilizó el mismo número de dollies preparados mediante diferentes métodos de abrasión, incluidos el mecanizado, el fresado con fresa de extremo, el lijado y el granallado. Además, se emplearon 6 epoxis diferentes de dos componentes. El resultado fue una resistencia media de fallo de unión adhesiva de 1776 psi con Henkel, frente a 2277 psi sin él. Es probable que esto se deba a una combinación de factores, principalmente a que el producto de Henkel, aunque es un agente de unión muy aceptado, no tiene necesariamente la resistencia a la tracción necesaria para ensayos de adherencia por arrancamiento. El producto sí mejoró las resistencias de los ensayos de arrancamiento para algunas combinaciones de adhesivos y métodos de abrasión, pero en conjunto produjo lecturas de adherencia inferiores.
Una última comparación destacable se centró en el desengrasado y la limpieza de los dollies. En resumen, los dollies sometidos a abrasión y manipulados cuidadosamente no requirieron métodos especiales de desengrasado y limpieza. Tanto si se limpiaban con metiletilcetona, acetona o alcohol como si simplemente se pasaba un paño seco, las variaciones de las resistencias de fallo de unión no fueron estadísticamente significativas. Los dollies sometidos a abrasión y aplicados directamente después, sin limpieza ni desengrasado, produjeron resistencias medias de fallo de unión inferiores en la interfaz dolly-adhesivo. Al examinar al microscopio el adhesivo que quedaba en el recubrimiento tras estos fallos, su superficie tendía a presentar una mayor concentración visible de contaminantes (especialmente con métodos de abrasión como el lijado) cuando se observaban resistencias de fallo de unión inferiores.
Estos resultados preliminares, combinados con los costos prohibitivos de añadir procesos como el granallado, el anodizado, el revestimiento de conversión y el desengrasado, condujeron al desarrollo de un proceso simple, pero refinado, que es más propicio para la implementación en el campo por parte del cliente.
Una consulta habitual de los clientes relacionada directamente con la preparación del dolly es la reutilización de dollies desechables. Este interés suele proceder de clientes acostumbrados a equipos de ensayo de adherencia que utilizan dollies de acero más caros. Estas aplicaciones ofrecen equipos personalizados que permiten eliminar el recubrimiento y el adhesivo del dolly mediante calentamiento y un raspado laborioso. El número de veces que puede reutilizarse el dolly suele estar limitado únicamente por los efectos de la abrasión sobre su superficie antes de cada reutilización.
Según las conversaciones mantenidas con numerosos inspectores, estos suelen descartar la idea de reutilizar dollies debido a su necesidad inherente de conservar dollies como prueba fehaciente de los resultados de las pruebas. Otros clientes optan por conservar dollies como registros de calidad permanentes que demuestran el éxito de la prueba de tracción, al tiempo que proporcionan detalles relacionados, como el espesor del recubrimiento sometido a la prueba. Una forma de eliminar la reutilización de dollies es ofrecer un dolly desechable más asequible que el cliente pueda elegir si desea conservar o desechar tras la prueba.
Si el dolly puede devolverse a su estado original, es poco probable que su reutilización cause problemas. Sin embargo, si presenta daños o desgaste significativos, se desaconseja encarecidamente reutilizarlo. Esto es más común e inmediato en los dollies de aluminio, que pueden quedar marcados por el acoplamiento rápido durante los ensayos por tracción a alta presión. Las superficies de todos los dollies pueden volverse irregulares por el lijado o mecanizado repetidos al eliminar recubrimientos y adhesivos de ensayos anteriores.
Los experimentos, ensayos y comparaciones documentados en este artículo demuestran la necesidad de que los fabricantes proporcionen el equipo y los métodos necesarios para preparar correctamente los dollies y obtener ensayos repetibles de adherencia por arrancamiento. Aunque se reconoce que existen innumerables soluciones químicas y mecánicas para preparar dollies, se sugiere que puede haber métodos de abrasión más sencillos y asequibles. En el caso de los dollies de aluminio concretos estudiados, la abrasión con una almohadilla Scotch-Brite seguida de una limpieza con un paño seco fue más que suficiente para eliminar los ensayos deficientes de adherencia por arrancamiento debidos a fallos entre el adhesivo y el dolly.
Los resultados experimentales mencionados brevemente en el artículo también demuestran que las distintas combinaciones de materiales y adhesivos pueden tener sus propios métodos óptimos de preparación. Los experimentos mostraron que cambiar el método de abrasión aumentaba la resistencia de unión para un tipo de adhesivo y la reducía para otro. No se exploraron a fondo todas estas alternativas, ya que sus resistencias preliminares de fallo de unión seguían siendo significativamente inferiores para un adhesivo concreto y su proceso asociado de preparación del dolly. Como factores tales como la compatibilidad del recubrimiento y el tiempo de curado pueden limitar el uso de un adhesivo en una aplicación, se recomienda utilizar los factores analizados en este artículo como marco para seleccionar y verificar los cambios que el cliente introduzca en el método de preparación del dolly recomendado por el fabricante.
Para más información, consulte nuestro PosiTest AT, los recursos sobre ensayos de adherencia y los dollies.

DeFelsko desea agradecer a Mike Munsell, ingeniero de diseño de Vantico, su valiosa asistencia técnica, así como a Bill Corbett y KTA-Tator por proporcionar muestras y compartir su experiencia de campo durante la fase de pruebas del PosiTest.
ΠScotch-Brite es una marca registrada de la empresa 3M
1 «Adherencia y tecnología de los adhesivos», Dr. Alphonsus V. Pocius, Hanser Publications, Cincinnati, Ohio, EE. UU.
2 «Preparación de superficie y pretratamientos», Vantico Ltd, Duxford, Cambridge, Reino Unido


