
Las superficies de acero suelen limpiarse por impacto abrasivo antes de aplicar recubrimientos protectores. El perfil de superficie resultante, a veces llamado patrón de anclaje, consiste en un patrón complejo de picos y valles que debe evaluarse con precisión para asegurar el cumplimiento de las especificaciones del trabajo o contrato. Los parámetros medidos incluyen altura del perfil, recuento de picos, densidad de picos y aumento del área superficial (rugosidad).
En la industria de recubrimientos protectores, la cinta réplica se utiliza ampliamente para cuantificar el perfil de superficie. Sin embargo, como la mayoría de los métodos de medición en campo, la cinta solo determina la altura máxima del perfil. Otras medidas de textura superficial igualmente significativas pueden obtenerse mediante microscopios electrónicos o confocales, o perfilómetros láser interferométricos, pero estos instrumentos grandes, complejos y costosos no son aptos para uso en campo.
La cinta de réplica proporciona una copia inversa de una superficie de acero limpiada con chorro abrasivo. Este documento reexamina la cinta de réplica como fuente de otros parámetros del perfil de la superficie requeridos por los profesionales de los revestimientos. Explica cómo es posible obtener nueva y valiosa información de la cinta de réplica utilizando dispositivos de campo sencillos y de bajo costo.
Palabras clave: superficie; perfil; réplica; cinta; rugosidad; adherencia; rugosidad
Una superficie de acero limpiada con chorro abrasivo presenta irregularidades aleatorias con picos y valles difíciles de caracterizar (fig. 1). Las características de esa superficie permiten predecir la adherencia de la pintura. Si la rugosidad de pico a valle es insuficiente, la pintura no se adherirá. Si es excesiva, los picos altos pueden sobresalir a través de la pintura y convertirse en focos de corrosión.
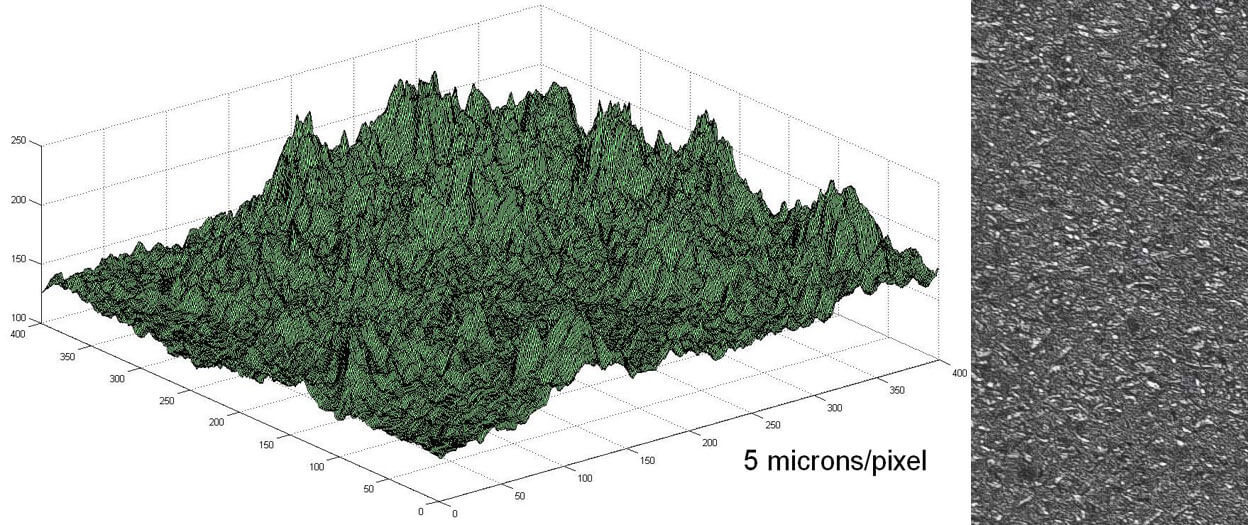
Los profesionales de recubrimientos disponen de varios métodos de medición, incluidos microscopios de enfoque, comparadores de superficie, micrómetros de profundidad y rugosímetros de palpador. Cada uno aporta parte de la información. Es conveniente obtener los parámetros necesarios de una sola fuente práctica. Este artículo examina la cinta réplica como posible fuente.
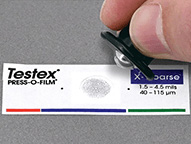
La cinta réplica es un método conocido desde hace tiempo para caracterizar una superficie. Es sencillo, relativamente económico y muestra buena correlación con otros métodos. Es especialmente útil para medir superficies curvas difíciles de medir directamente mediante instrumentos de palpador, escaneo láser interferométrico o dispositivos ópticos de medición de distancia focal. Por ello no sorprende que se haya convertido en el método de campo más popular para medir el perfil de superficie. Su funcionamiento se describe en diversas normas internacionales, incluidas ASTM D44171, ISO 8503-52, NACE RP02873 y AS 3894.54.
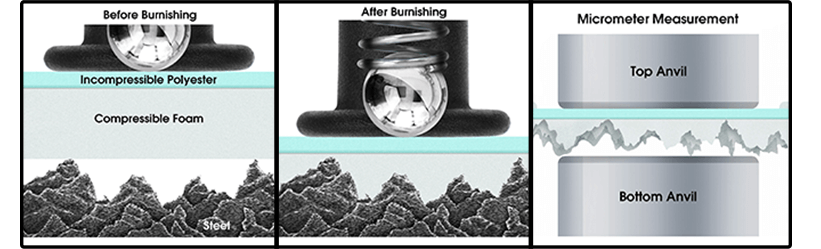
La cinta réplica consiste en una capa de espuma comprimible adherida a un sustrato de poliéster incompresible de espesor muy uniforme (50 µm +2 µm). Al presionarla contra una superficie de acero rugosa, la espuma forma una impresión, o réplica inversa, de la superficie. La espuma puede comprimirse hasta aproximadamente el 25 % de su espesor inicial. Por tanto, cuando los picos más altos de la superficie original empujan contra el soporte de poliéster, la espuma totalmente comprimida se desplaza lateralmente. Del mismo modo, los valles más profundos del original crean los picos más altos en la réplica.
Colocar la cinta comprimida (réplica) entre los yunques de un micrómetro de resorte y restar la contribución del sustrato de poliéster incompresible (50 µm) proporciona una medida del perfil de rugosidad superficial máximo medio de pico a valle (fig. 2)
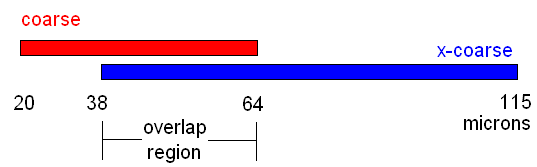
La cinta réplica está disponible en varios espesores para facilitar la medición de perfiles en distintos rangos. El rango principal de medición con cinta réplica es de 20 a 115 µm, cubierto por dos grados de cinta, como se indica a continuación:
La cinta de réplica se ha utilizado para medir el perfil de rugosidad del acero tratado con chorro abrasivo desde finales de los años sesenta. En comparación con otros métodos, tiene las ventajas de la robustez, un costo inicial relativamente bajo, una buena repetibilidad y la posibilidad de conservar una réplica física de la superficie evaluada. El método es ampliamente utilizado y comprendido.
Otra ventaja, a veces subestimada, es que el método de réplica muestrea un área bidimensional contigua suficientemente grande para producir estadísticas robustas, a diferencia de las técnicas de sonda de punta aguda. Por ejemplo, un solo barrido de un rugosímetro electrónico muestrea una línea de una superficie tratada con chorro abrasivo de 12,5 mm de largo y 10 µm de ancho, para un área total de 0,12 mm2. Una réplica de espuma plástica muestrea aproximadamente 31 mm2, un área 250 veces mayor.
Sin embargo, estas ventajas tienen sus desventajas. La más notable es que este método de réplica y la determinación de espesor asociada son procedimientos analógicos, y cada grado o espesor de cinta solo es exacto dentro de un rango limitado de alturas de perfil. Para cubrir el rango de mayor interés para los profesionales de recubrimientos y revestimientos, aproximadamente de 20 a 115 µm, se requieren dos grados: Coarse y X-Coarse.
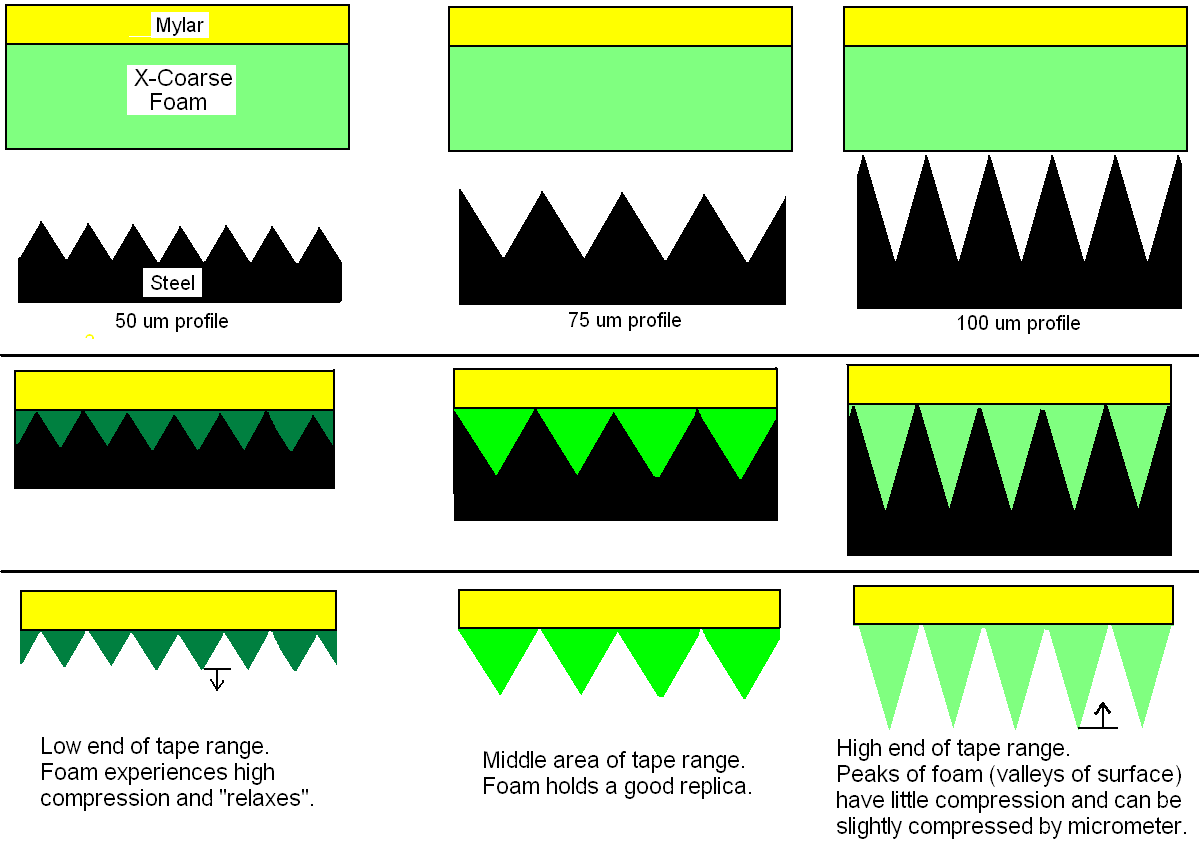
Una característica desafortunada de la clasificación « cinta réplica » es que las mediciones son más precisas cerca del centro del rango de cada grado y menos precisas en los extremos de dicho rango (fig. 3). Por eso se utilizan otros dos grados, «Coarse Minus» (‹20 µm) y «X-Coarse Plus» (>115 µm), para comprobar y, si es necesario, ajustar las mediciones en los extremos inferior y superior del rango principal.
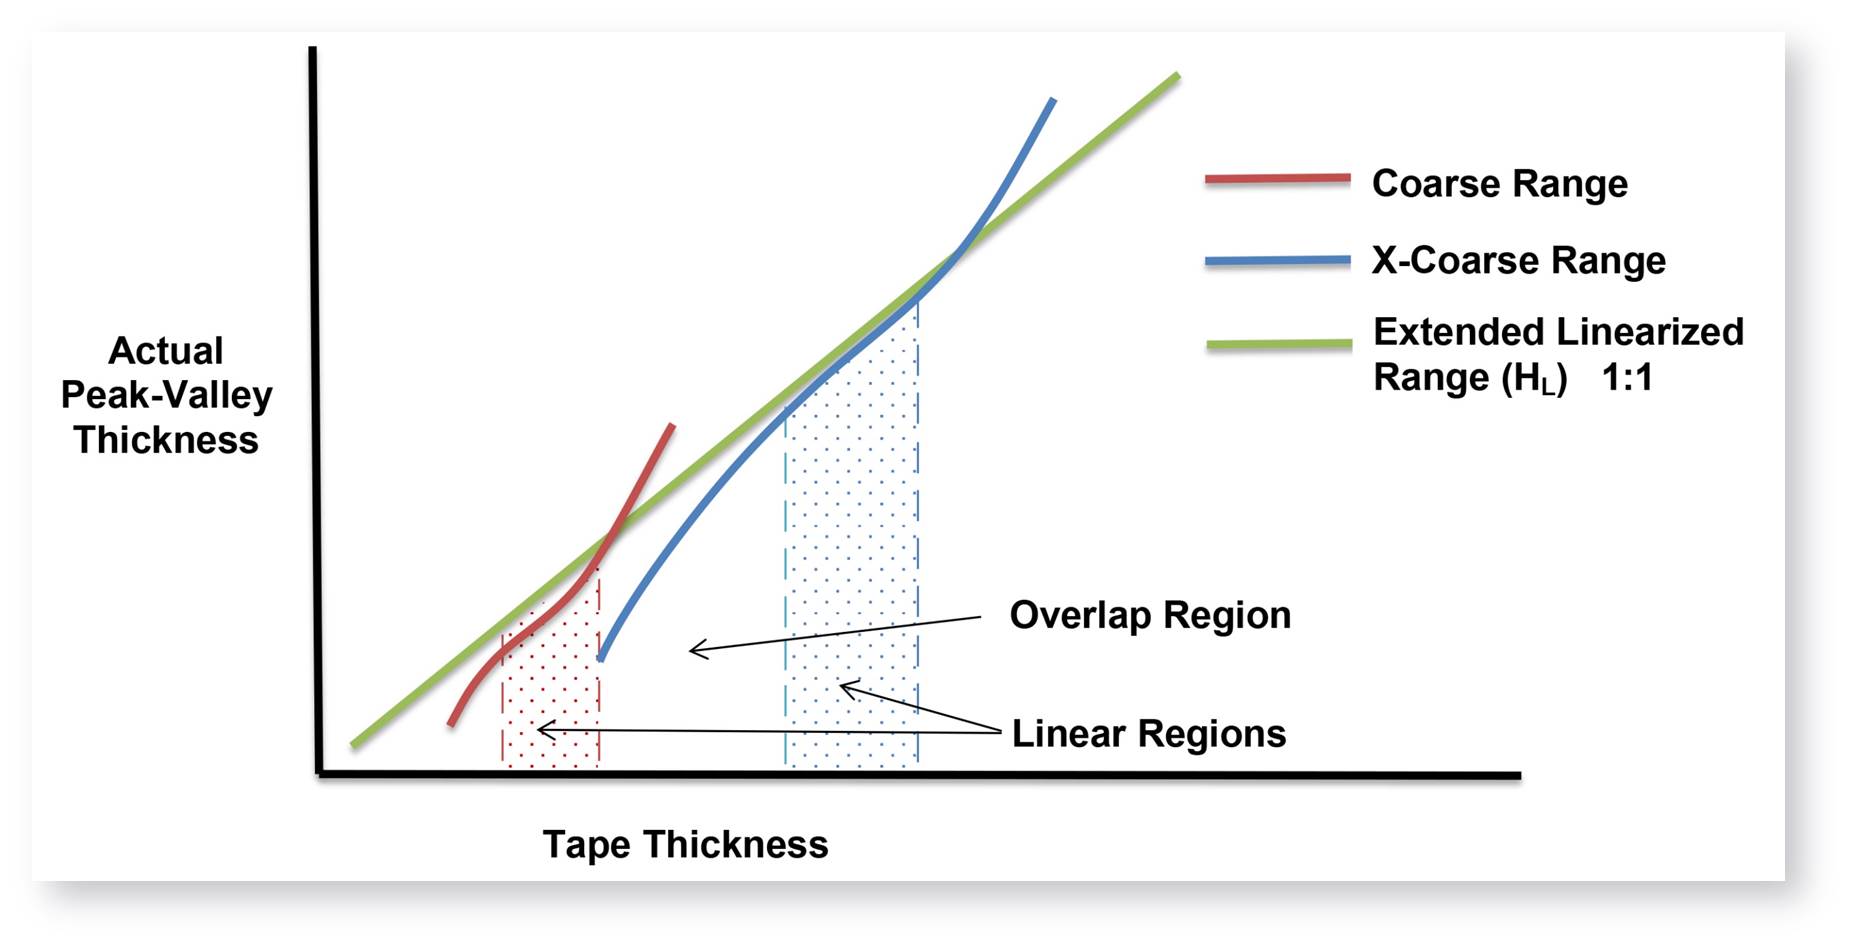
La pérdida de linealidad en el extremo del rango de cada grado de cinta se debe a cómo se comprime en esas regiones de espesor. Cada espesor o grado pierde exactitud cuando los picos que debe reproducir se acercan al espesor total de la espuma de réplica. Durante la medición con micrómetro, los picos se comprimen ligeramente, produciendo una forma de promedio de altura de picos. Esto limita la exactitud en el extremo superior del rango. En el extremo inferior, la limita el hecho de que la espuma de réplica, como una esponja de cocina muy apretada, alcanza la compresión total y quizá se relaja un poco (fig. 4). En ambos extremos, la respuesta de la espuma a la compresión no se relaciona linealmente con el grado de compresión.
El extremo superior del rango del grado «Coarse» y el extremo inferior del rango del grado «X-Coarse» comparten una zona de «solapamiento» de 38 a 64 μm (fig. 3 y 5). Las instrucciones actuales de Testex describen un procedimiento relativamente complicado y que requiere mucho tiempo (una media de una lectura con el grado «Coarse» y una lectura con el grado «X-Coarse») que se utiliza para combinar los subrangos «Coarse» y «X-Coarse» con el fin de obtener lecturas razonablemente exactas en el rango más amplio de 20 a 115 μm. Este método es un término medio entre la «exactitud» y la facilidad de uso.
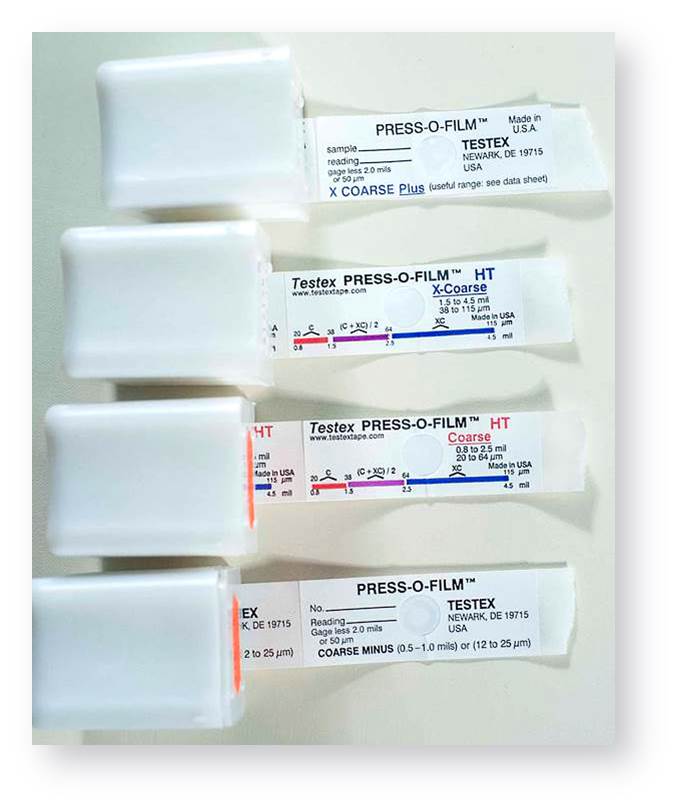
Las limitaciones de no linealidad y rango de estos dos grados de cinta pueden compensarse con un procesador que use tablas de consulta. Esto no es posible con un micrómetro de resorte sencillo (fig. 6). Los instrumentos electrónicos con procesadores potentes permiten elegir entre mostrar la lectura directa tradicional del espesor de la réplica (H), o aplicar automáticamente un valor de ajuste y mostrar una medición linealizada de la altura del perfil de superficie (HL).

Al cambiar al modo «linealizado» HL, el procesador del instrumento guía al usuario en las lecturas necesarias, normalmente insertando una sola réplica de grado Coarse o X-Coarse, y devuelve una medición ajustada para la respuesta no lineal de la espuma. Este ajuste de linealidad suele ser pequeño, del orden de una desviación estándar, pero las principales ventajas del acondicionamiento de señal son reducir la incertidumbre de medición, la carga de trabajo del inspector y la probabilidad de error, así como el número de réplicas necesarias para asegurar la exactitud. Además, como cada grado de cinta funciona en un rango mayor que el indicado en su etiqueta, con factores de ajuste adecuados puede utilizarse X-Coarse para medir perfiles en el rango nominal Coarse y viceversa.
Por interesante que sea esta información mejorada sobre la altura del perfil, el área superficial de 31 mm2 de la réplica contiene aún más datos de caracterización superficial. La captura digital de imágenes proporciona nuevos datos significativos.
Una propiedad de la cinta relacionada con su capacidad para reproducir superficies es el aumento de su transmisión óptica en las zonas donde se comprime. La transmisión de la luz es proporcional al grado de compresión. Una fotografía de un trozo de cinta réplica retroiluminado revela zonas claras de mayor compresión (picos) y zonas oscuras de menor compresión (valles) (fig. 7a).
Mediante este principio de transparencia se pueden contar los picos simplemente contando los puntos brillantes de la impresión captada por un sensor de imagen digital. Estas mediciones de brillo, cada una de tamaño comparable a la sonda de 5 micras de un dispositivo de medición de perfil por palpador, corresponden a mediciones de espesor que reflejan el perfil de la superficie original. Un instrumento con un procesador y un algoritmo adecuado puede identificar picos y determinar su densidad areal, es decir, cuántos picos hay por centímetro cuadrado, o Pd, según ASME B46.15.
A diferencia de los perfilómetros de palpador, los contadores de picos de cinta réplica calculan densidades de picos verdaderamente bidimensionales, al igual que los delicados y costosos perfilómetros ópticos interferométricos de laboratorio. Los perfilómetros de palpador solo miden una línea sobre una superficie rugosa, y la mayoría de las características que registran como picos son en realidad hombros de los picos: el palpador pasa por el lateral del pico, en lugar de por su cima.
Otra ventaja de estas imágenes es que se usan más datos para obtener cada medición: 1 000 000 de puntos para una medición con cinta réplica frente a 5000 puntos para un barrido de palpador de 2,5 cm. Además, todo se realiza con un instrumento robusto de campo que utiliza componentes económicos para obtener datos de caracterización superficial similares a los de instrumentos de laboratorio.
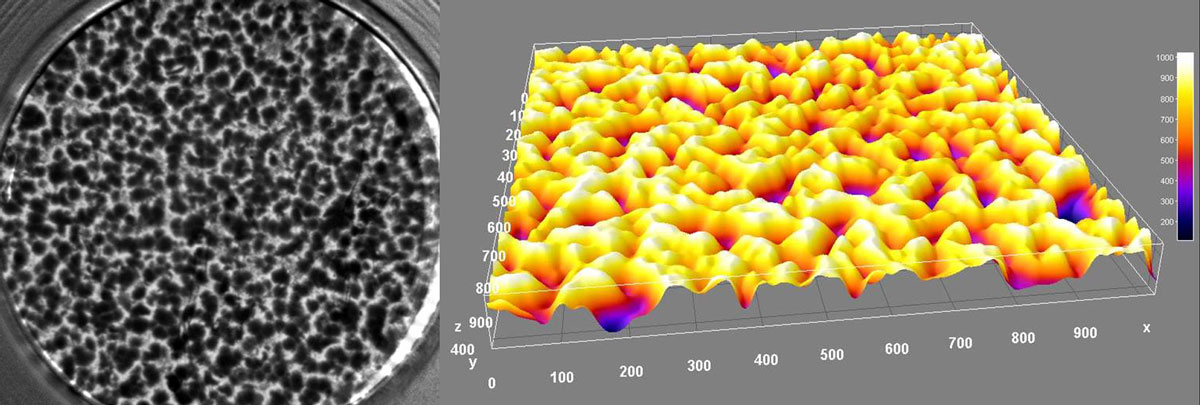
Una vez que se ha aplicado la relación grosor/transparencia a la interpretación de la imagen de intensidad, pueden extraerse otros parámetros de caracterización de la superficie mediante un software de renderización 3D. El resultado son mapas tridimensionales de la superficie del acero tratado con chorro abrasivo a un costo muy inferior al de los dispositivos de perfilado interferométrico (Fig. 7b).
Aunque la altura de los picos y su recuento influyen en la adherencia a largo plazo de los recubrimientos, ambos contribuyen a un parámetro subyacente más fundamental: el área superficial desarrollada6, o Sdr.
A partir de imágenes 3D es posible medir el aumento de la superficie resultante de una operación de tratamiento con chorro abrasivo. El Sdr es un parámetro de campo en 3D que ofrece una correlación funcional con la técnica de aplicación, proporcionando a los profesionales de los revestimientos un valor de rugosidad, es decir, la superficie adicional creada por el chorro abrasivo en forma de aumento porcentual (área real / área x-y)7.
Un aparato portátil, sencillo y de bajo costo, que utiliza sensores de espesor y de imagen, puede caracterizar la cinta réplica y generar imágenes y estadísticas de la superficie original. Estos parámetros incluyen:
H – Media de las distancias máximas de pico a valle obtenidas midiendo el espesor de la cinta réplica con un micrómetro o sensor de espesor.
HL – Medición de altura de pico a valle más exacta, ajustada por la no linealidad de la cinta, sin necesidad de promediar 2 o más réplicas. Este método también permite ampliar el rango de cada grado de cinta réplica.
Pd – Densidad areal de picos según ASME B46.1. Este valor suele citarse como indicador de la cantidad de unión mecánica disponible para anclar recubrimientos protectores.
Sdr – Relación de área interfacial desarrollada, expresada como porcentaje de área superficial adicional aportada por la textura frente a un plano ideal del tamaño de la región medida. Imágenes – Representaciones 2D y 3D de la superficie de la cinta réplica para documentación.
1 ASTM D4417, «Métodos de ensayo normalizados para la medición en campo del perfil de superficie del acero limpiado con chorro abrasivo» (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428)
2 ISO 8503-5, «Preparación de sustratos de acero antes de aplicar pinturas y productos relacionados — Características de rugosidad superficial de sustratos de acero limpiados con chorro abrasivo — Parte 5: Método de cinta réplica para determinar el perfil de superficie» (Organización Internacional de Normalización (ISO), 1 rue de Varembé, Case postale 56, CH-1211, Ginebra 20, Suiza)
3 Norma NACE RP0287-2002, «Medición en campo del perfil de superficie de superficies de acero limpiadas con chorro abrasivo mediante cinta réplica». (National Association of Corrosion Engineers (NACE), 1440 South Creek Dr., Houston, TX USA 77084-4906)
4 Norma australiana AS 3894.5-2002, «Ensayos in situ de recubrimientos protectores, Método 5: Determinación del perfil de superficie». (Standards Australia, GPO Box 476, Sydney NSW 2001 Australia)
5 ASME B46.1-2009, «Textura de superficie (rugosidad superficial, ondulación y orientación)» (Sociedad Americana de Ingenieros Mecánicos, Three Park Avenue, Nueva York, NY 10016-5990, EE. UU.)
6 ISO 25178-2, «Especificaciones geométricas de productos (GPS) – Textura de superficie: Areal – Parte 2: Términos, definiciones y parámetros de textura de superficie» (Organización Internacional de Normalización (ISO), 1 rue de Varembé, Apartado de correos 56, CH-1211, Ginebra 20, Suiza)
7C.A. Brown y S. Siegmann, "Fundamental scales of adhesion and area-scale fractal analysis", International Journal of Machine Tools and Manufacture, 41 (2001) 1927-1933
i El autor agradece la ayuda de Leon Vandervalk de DeFelsko y Bob Stachnik de Testex

DAVID BEAMISH (1955 – 2019), expresidente de DeFelsko Corporation, una empresa con sede en Nueva York dedicada a la fabricación de instrumentos portátiles de ensayo de recubrimientos que se comercializan en todo el mundo. Era licenciado en Ingeniería Civil y contaba con más de 25 años de experiencia en el diseño, la fabricación y la comercialización de estos instrumentos de ensayo en diversos sectores internacionales, entre ellos la pintura industrial, el control de calidad y la fabricación. Impartió seminarios de formación y fue miembro activo de diversas organizaciones, entre ellas NACE, SSPC, ASTM e ISO.


