En este artículo se evaluarán los métodos utilizados para medir los perfiles de superficie creados por herramientas motorizadas, concretamente desincrustadores neumáticos de agujas, limpiadores de cerdas y desincrustadores rotativos Roto Peen. Se prestará especial atención al uso de la cinta réplica y a su capacidad para caracterizar perfiles de distintas superficies mediante un lector digital de cinta réplica con captura de imágenes en 3D. Más concretamente, se determinará si los métodos de medición descritos en ASTM D4417 son adecuados para medir perfiles producidos por herramientas motorizadas.
NAVSEA define las herramientas mecánicas de mano como dispositivos automáticos portátiles para preparar superficies que pueden dividirse en tres categorías básicas:
Aunque existen muchas normas sobre la medición de perfiles de superficie producidos por chorro abrasivo en acero, hay poca investigación u orientación para medir perfiles creados con herramientas mecánicas.
En este artículo se examinarán tres métodos habituales para determinar los parámetros del perfil de superficie y se evaluará su eficacia en superficies preparadas con herramientas motorizadas: micrómetros de resorte que utilizan cinta réplica, micrómetros de profundidad e instrumentos de rugosidad de palpador. Para este estudio se examinaron los perfiles producidos por desincrustadores neumáticos de agujas, limpiadores de cerdas y desincrustadores rotativos Roto Peen sobre paneles de ensayo de acero.
Se prestará atención a la eficacia de cada método de medición para medir los tres perfiles producidos por herramientas mecánicas y a si alguna de ellas genera características de perfil que planteen dificultades. Mediante la evaluación de datos, la representación gráfica de los resultados posteriores y el uso de imágenes 3D de superficie se formulará una recomendación final sobre el método de medición más apropiado.
La preparación de superficies afecta directamente al rendimiento de los sistemas de recubrimientos protectores. Es fundamental garantizar que una superficie esté libre de óxido y cascarilla de laminación, así como de contaminantes superficiales como suciedad, aceite, sales solubles y grasa. Igualmente importante es el perfil de superficie, cuyas características contribuyen a la vida útil y a la resistencia de adherencia del recubrimiento. Por tanto, evaluar el perfil de superficie es fundamental.
Las herramientas motorizadas se utilizan con frecuencia para limpiar superficies de acero antes de aplicar recubrimientos protectores. Aunque el perfil de las superficies tratadas con chorro abrasivo se mide habitualmente con cinta réplica, micrómetros de profundidad o instrumentos portátiles de rugosidad de palpador, los profesionales del sector de los recubrimientos suelen tener dudas sobre qué método es el más adecuado para los perfiles creados por herramientas motorizadas, incluidos los desincrustadores neumáticos de agujas, limpiadores de cerdas y desincrustadores rotativos Roto Peen.
El impacto abrasivo produce patrones complejos y aleatorios en toda la superficie. Sin embargo, los perfiles de superficie generados por herramientas mecánicas presentan patrones repetitivos que dificultan medir correctamente la altura de pico a valle y la densidad de picos.
En un artículo de febrero de 2015, D. Beamish2 ilustró cómo la cinta réplica podía determinar parámetros críticos del perfil de superficie del acero tratado con chorro abrasivo y relacionó esos parámetros con la resistencia de adherencia por tracción. En concreto, el artículo explicó que las mediciones con cinta réplica proporcionaban mucha más información que otros métodos, permitiendo determinar la densidad de picos (Pd) y la relación de área interfacial desarrollada (Sdr), que se correlacionaban directamente con la resistencia de adherencia por tracción. Además, mostró que los parámetros de superficie medidos mediante cinta réplica se correlacionaban estrechamente con técnicas establecidas para medir perfiles tratados con chorro abrasivo, como la microscopía confocal y la perfilometría de palpador. Este artículo profundizará en el análisis y determinará la idoneidad de la cinta réplica tanto para medir parámetros de perfiles tratados con chorro abrasivo como para medir el perfil de superficie en diversos tipos de superficies preparadas con herramientas mecánicas.
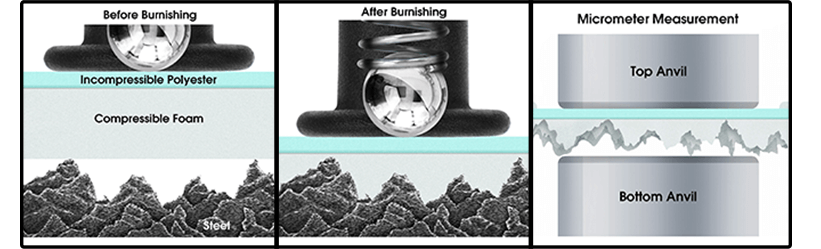
La cinta réplica se utiliza desde la década de 1960 para medir el perfil de superficie del acero tratado con chorro abrasivo. Muy utilizada en la industria de recubrimientos, consiste en una capa de espuma plástica comprimible adherida a un sustrato de poliéster incompresible de espesor muy uniforme: 2 mils ± 0,2 mils (50,8 micras ± 5 micras). El espesor de la espuma depende del grado de cinta. La cinta réplica está disponible en dos tipos, regular y óptico, y dos grados, Coarse y X-Coarse. Para la mayoría de las aplicaciones basta la cinta regular. La cinta de grado óptico se utiliza al producir imágenes 3D de su superficie. Los dos grados son Coarse, que mide perfiles de 0,8 a 2,5 mils (20 a 64 µm), y X-Coarse, que mide perfiles de 1,5 a 4,5 mils (38 a 115 µm).
Al presionarla contra una superficie de acero rugosa, la espuma forma una impresión, o réplica inversa, de la superficie. La espuma puede comprimirse hasta aproximadamente el 25 % de su espesor inicial. Por tanto, cuando los picos más altos de la superficie original empujan contra el soporte de poliéster, la espuma totalmente comprimida se desplaza lateralmente. Del mismo modo, los valles más profundos del original crean los picos más altos en la réplica.
Colocar la cinta comprimida entre los yunques de un micrómetro de resorte, como el PosiTector RTR H, y restar la contribución del sustrato de poliéster incompresible (2 mils / 50 µm) proporciona una medida del perfil de rugosidad superficial máximo medio de pico a valle (fig. 1).

Este método de medición de superficie es robusto, relativamente sencillo y económico, y permite al usuario conservar una réplica física de la superficie evaluada. Es una de las formas más habituales de determinar la altura de pico a valle de superficies tratadas con chorro abrasivo en la industria de recubrimientos.
La cinta réplica ofrece ventajas adicionales sobre otros métodos de medición porque mide el perfil de superficie en un área bidimensional, en lugar de hacerlo en un solo punto o en una línea recta. La punta aguda de la sonda de un micrómetro de profundidad mide un punto con un radio de aproximadamente 0,05 mm (50 micras), para un área de muestreo de 0,007 mm2. La línea de muestreo típica de un rugosímetro de palpador mide 12,5 mm de largo y 4 micras de ancho, para un área total de medición de 0,05 mm2. El área de medición de la cinta réplica es de 31 mm2. Esto representa un área de medición unas 258 veces mayor que la de un rugosímetro de palpador y aproximadamente 4400 veces mayor que la del micrómetro de profundidad. Además, al utilizar un instrumento como el PosiTector RTR 3D, la captura digital de imágenes de cinta réplica bruñida puede producir imágenes 3D de perfiles de superficie, permitiendo observar visualmente la superficie antes de aplicar el recubrimiento.
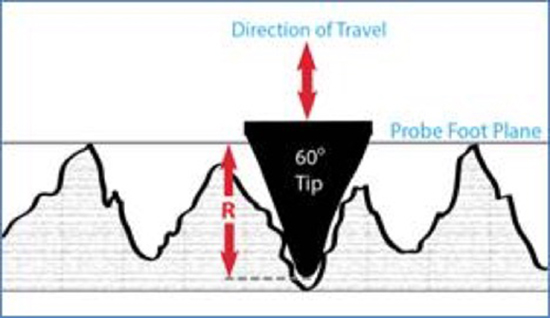
Un micrómetro de profundidad, como el PosiTector SPG, utiliza una base plana que se apoya en los picos del perfil de superficie y una punta de sonda accionada por resorte, montada en el interior de la base, que se hunde en los valles del perfil. La base plana se apoya en los picos más altos y, por lo tanto, cada medición es la distancia entre los picos locales más altos y el valle concreto en el que se ha hundido la punta, tal y como se ilustra en la figura 2. Los micrómetros de profundidad tienen la ventaja de poder medir alturas de perfil que superan el rango de muchos otros instrumentos.
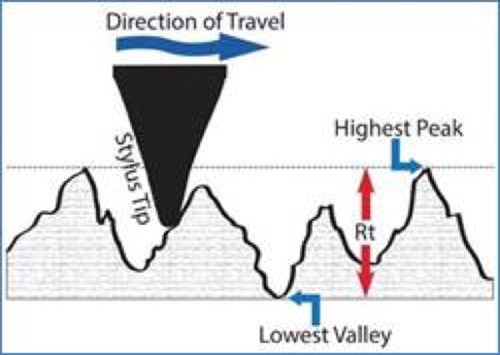
Un medidor portátil de rugosidad de palpador utiliza un palpador que se desplaza a velocidad constante sobre una superficie y registra los movimientos ascendentes y descendentes para determinar el valor Rt, es decir, la distancia vertical entre el pico más alto y el valle más bajo dentro de cualquier longitud de evaluación dada. El instrumento mide y registra la distancia vertical que recorre el palpador al pasar por encima de la superficie, tal y como se muestra en la figura 3.
Normalmente, una longitud de evaluación predeterminada se divide en 7 longitudes de muestreo y el instrumento mide la altura pico-valle dentro de cada longitud de muestreo, Ry, de cada sección, sin tener en cuenta la primera y la última. La media de los restantes Ry se utiliza para calcular Rz. Para este estudio, Rz es equivalente a RzDIN, que equivale a la media de las distancias entre el pico más alto y el valle más bajo en cada longitud de muestreo, según la norma ASME Y14.36M7.
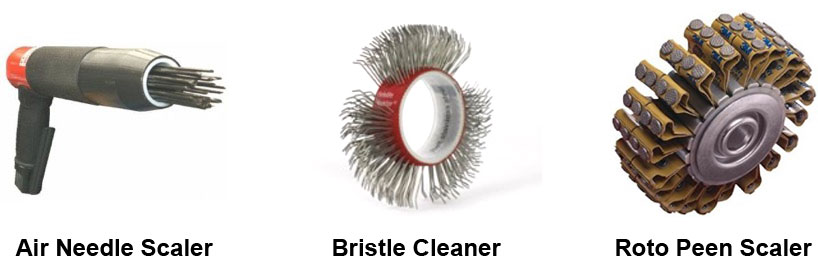
Se prepararon doce placas de acero utilizando tres herramientas motorizadas diferentes: un desincrustador neumático de agujas, un limpiador de cerdas y un desincrustador rotativo Roto Peen, ilustrados en la figura 4. Estos paneles se numeraron del 1 al 4 dentro de cada grupo.
Se evaluaron los siguientes paneles:
Los perfiles de superficie de los paneles se evaluaron con los tres instrumentos siguientes:
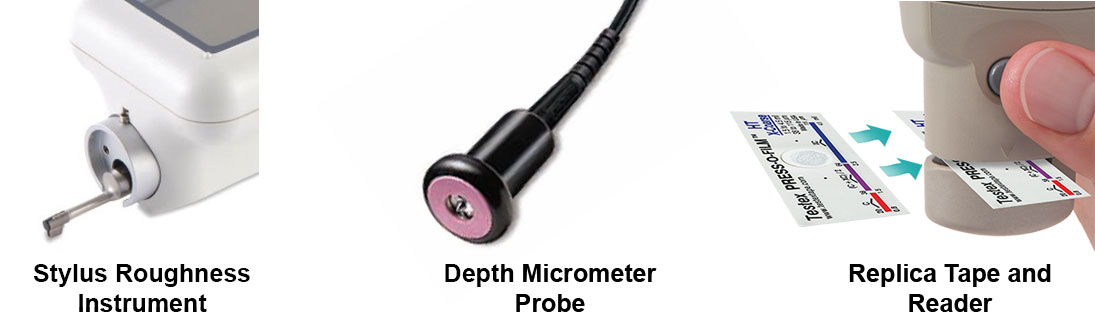
Las pruebas se realizaron con cada instrumento de la siguiente manera:
1. Se utilizó un medidor portátil de rugosidad de palpador para determinar los valores Rz y Rpc de cada panel. Se realizaron tres mediciones de traza en cinco puntos de cada panel; cada medición de traza tenía una longitud de evaluación de 12,5 mm y una longitud de muestreo de 2,5 mm.
a. Las ubicaciones de medición se detallan en el diagrama 1. Cabe señalar que, en los paneles preparados con el limpiador de cerdas, las mediciones de traza 2 y 4 se realizan en la dirección del sesgo, mientras que las mediciones de traza 1, 3 y 5 se realizan en sentido transversal al sesgo. En los paneles preparados con el desincrustador rotativo Roto Peen, las mediciones de traza 2 y 4 se realizan en sentido transversal al sesgo, y las mediciones de traza 1, 3 y 5, en la dirección del sesgo.

2. Se utilizó un micrómetro de profundidad digital para determinar Rt. Se tomaron 10 mediciones en 5 ubicaciones en cada panel, para un total de 50 mediciones por panel. Según D4417, se tomaron 10 lecturas por ubicación. Este estudio utilizó 5 localizaciones y se registraron y promediaron los valores máximos de las 10 lecturas en las 5 localizaciones. También se registró el promedio de las 50 lecturas individuales. Las ubicaciones de muestreo se detallan en el Diagrama 2:

3. Un lector digital de cinta réplica con captura de imágenes utilizó cinta réplica para medir HL y Pd. Se realizaron cuatro impresiones por bruñido por panel. Tres se obtuvieron utilizando cinta réplica normal (Coarse y/o X-Coarse) y una utilizando cinta réplica de grado óptico. Las ubicaciones de medición se muestran en el diagrama 3:

1. Se observaron patrones en los resultados. Al examinar las imágenes de las superficies, se apreciaron estrías direccionales en las superficies preparadas con el limpiador de cerdas y el desincrustador rotativo Roto Peen. Las lecturas tomadas con el instrumento de rugosidad de palpador en la dirección de este sesgo y en sentido transversal al sesgo confirmaron diferencias claras en los parámetros de superficie. Además, las imágenes de las superficies preparadas con el desincrustador neumático de agujas mostraban pocos picos y valles diferenciados, lo que llevó a especular que el micrómetro de profundidad podría no haber captado adecuadamente las alturas reales de pico a valle. Se planteó la hipótesis de que los resultados mejorarían con técnicas de medición modificadas que tuvieran en cuenta el sesgo y la densidad de picos:
a. Los paneles preparados con limpiador de cerdas o desincrustador rotativo Roto Peen presentaban un sesgo direccional que planteaba dificultades para los instrumentos portátiles de rugosidad de palpador. Es posible que un instrumento portátil de rugosidad de palpador no sea adecuado, ya que las lecturas dependen del sesgo. Las especificaciones iniciales (D7127) para medir superficies limpiadas con herramientas motorizadas no tienen en cuenta el sesgo ni la densidad de los picos. Esto puede dar lugar a valores subestimados o sobreestimados en el perfil de superficie. Es necesario modificar el método de ensayo para que ignore las lecturas tomadas en la dirección del sesgo, con el fin de obtener resultados significativos.
b. Se observó que los paneles preparados con el desincrustador neumático de agujas tenían una densidad de picos (frecuencia de picos) muy baja. Se propuso que aumentar el número de mediciones tomadas con el micrómetro de profundidad podría ayudar a tener en cuenta esa menor frecuencia y producir un resultado más preciso. Para evaluar esta hipótesis, se realizó una segunda ronda de ensayos con 20 mediciones por punto en las 5 ubicaciones, para un total de 100 lecturas por panel. Se informó de la media de los 5 valores máximos.
2. Los resultados indicaron que la cinta réplica podía utilizarse con los tres perfiles generados por herramientas motorizadas. Los resultados obtenidos con un lector digital de cinta réplica no se vieron afectados de forma significativa por el sesgo y la densidad que suponen un reto para los demás instrumentos, y no fue necesario modificar el método de ensayo.
3. Los resultados del micrómetro de profundidad mostraron que utilizar la media de los valores máximos de las cinco ubicaciones arrojaba resultados que se correlacionaban más estrechamente con los obtenidos mediante otros métodos de medición que al utilizar la media de las 50 lecturas individuales.
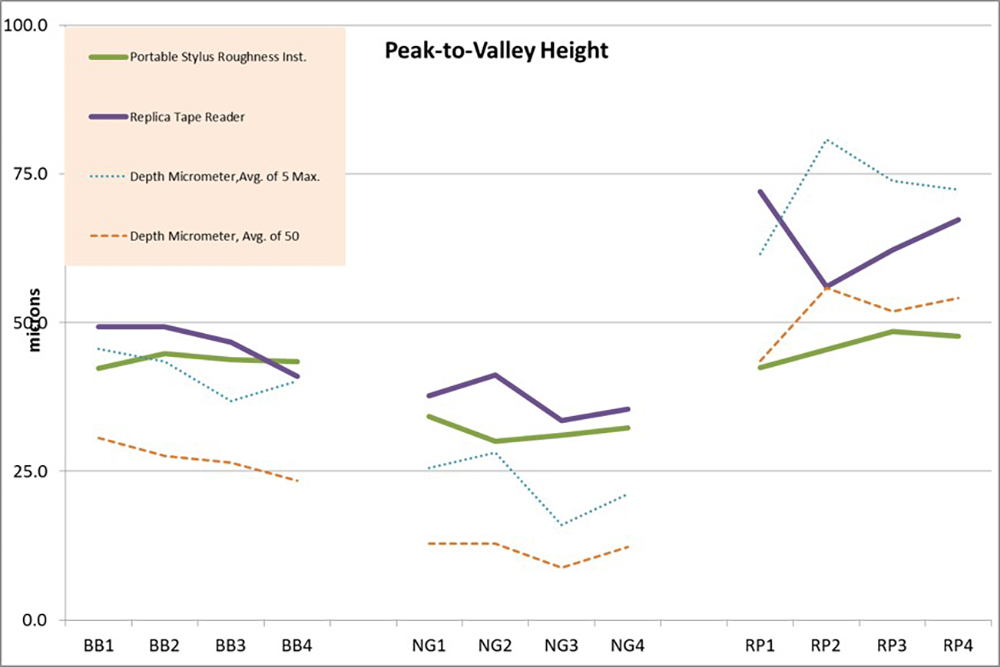
El gráfico 1 muestra los resultados iniciales de los tres métodos de medición. Los resultados del micrómetro de profundidad se muestran tanto como la media de las 50 lecturas como la media de los 5 valores máximos. Se observó que las características generadas por las herramientas planteaban dificultades a algunas de las herramientas de medición y hacían que sus resultados fueran menos consistentes.
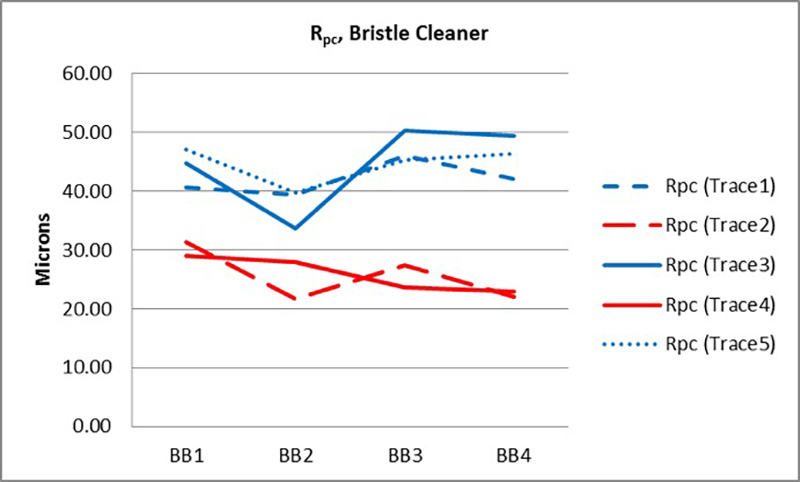
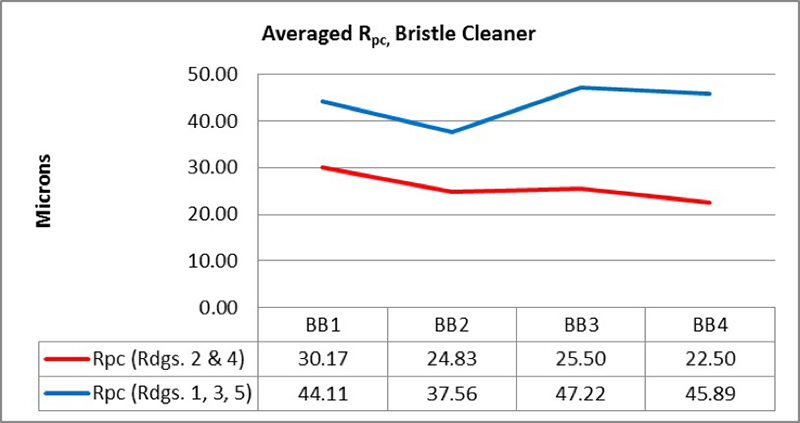
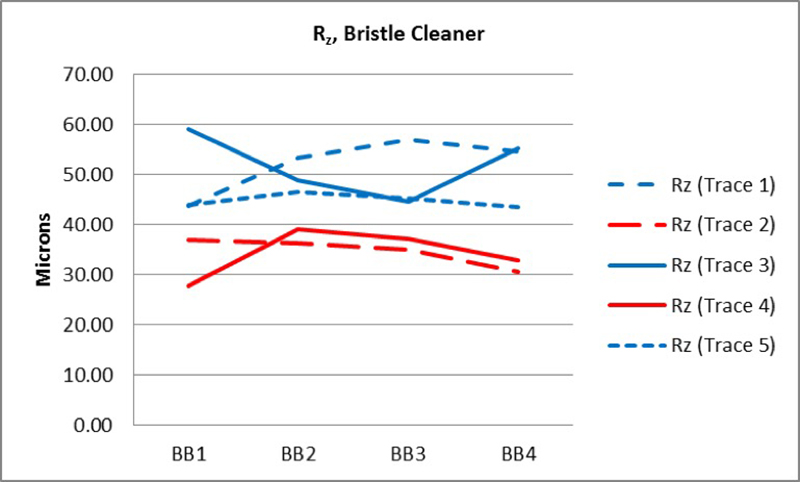
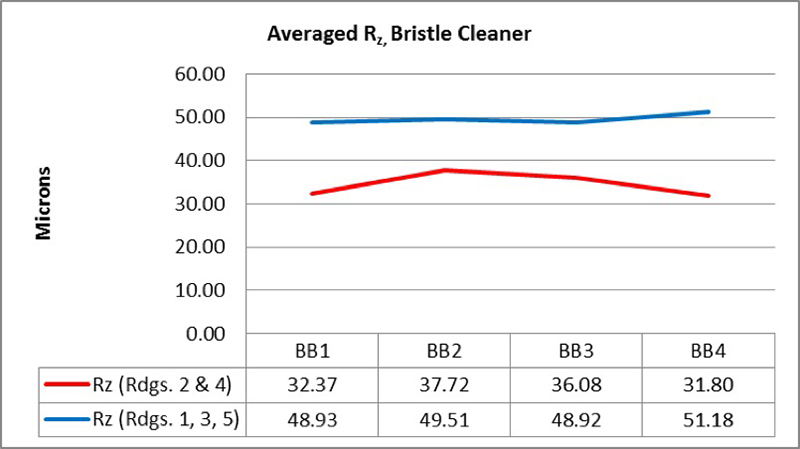
Los gráficos siguientes ilustran esto. En los gráficos 2 y 4 se muestran las trazas individuales. En el caso de los paneles del limpiador de cerdas, las lecturas 2 y 4 fueron sistemáticamente más bajas para todos los parámetros que las lecturas 1, 3 y 5. Las lecturas 2 y 4 se tomaron en la dirección del sesgo (indicada en rojo), mientras que las lecturas 1, 3 y 5 se tomaron transversalmente al sesgo (indicadas en azul). Los gráficos 3 y 5 muestran los resultados de todas las curvas registradas en la dirección del sesgo, promediadas, y de todas las curvas registradas en sentido transversal al sesgo, promediadas.
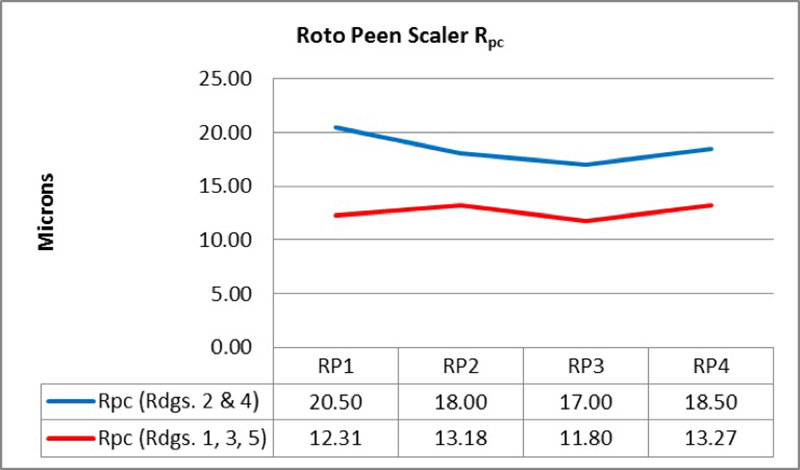
En los paneles preparados con el desincrustador rotativo Roto Peen, las trazas individuales se muestran en los gráficos 6 y 8. Las lecturas 2 y 4 fueron sistemáticamente más altas que las lecturas 1, 3 y 5 en todos los parámetros. Las lecturas 2 y 4 se tomaron en sentido transversal al sesgo (mostradas en azul), mientras que las lecturas 1, 3 y 5 se tomaron en la dirección del sesgo (mostradas en rojo). Los gráficos 7 y 9 muestran los resultados promediados de todas las trazas tomadas en la dirección del sesgo y, por separado, los de todas las trazas tomadas en sentido transversal al sesgo.



Al comparar las densidades de picos de los tres tipos de paneles, el panel preparado con el desincrustador neumático de agujas presentó valores significativamente más bajos que los demás, como se observa en el gráfico 10.
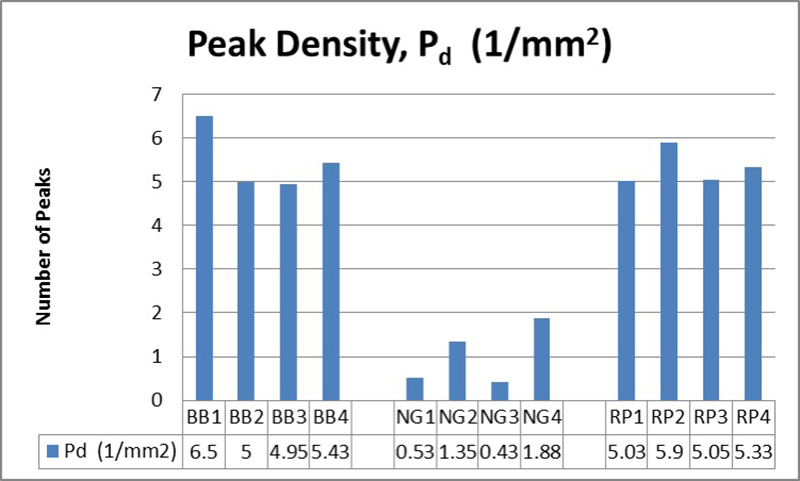
Debido a las densidades más bajas, se planteó la hipótesis de que las lecturas del micrómetro de profundidad podrían verse afectadas negativamente debido a la menor probabilidad de que el instrumento se sitúe en los valles más bajos.
Al comparar los métodos de medición, las observaciones iniciales mostraron que, entre las superficies preparadas con herramientas motorizadas y los métodos de medición, la cinta réplica fue el método menos afectado por factores como el sesgo o el recuento de picos.
Una vez finalizadas las pruebas, el análisis de los datos reveló que los resultados obtenidos con el medidor portátil de rugosidad de palpador parecían verse afectados de manera significativa por el sesgo direccional de los paneles. Esto se observó sobre todo en los paneles tratados con el limpiador de cerdas y, en menor medida, en los tratados con el desincrustador rotativo Roto Peen.
La primera imagen en 3D que se muestra a continuación, de una superficie preparada con un limpiador de cerdas (figura 6), presenta estrías de izquierda a derecha, correspondientes a la dirección en que se aplicó el limpiador de cerdas sobre el panel, creando básicamente valles y/o picos que se alinean en esa dirección general. La segunda imagen en 3D, de una superficie preparada con un desincrustador rotativo Roto Peen (figura 7), muestra características similares.
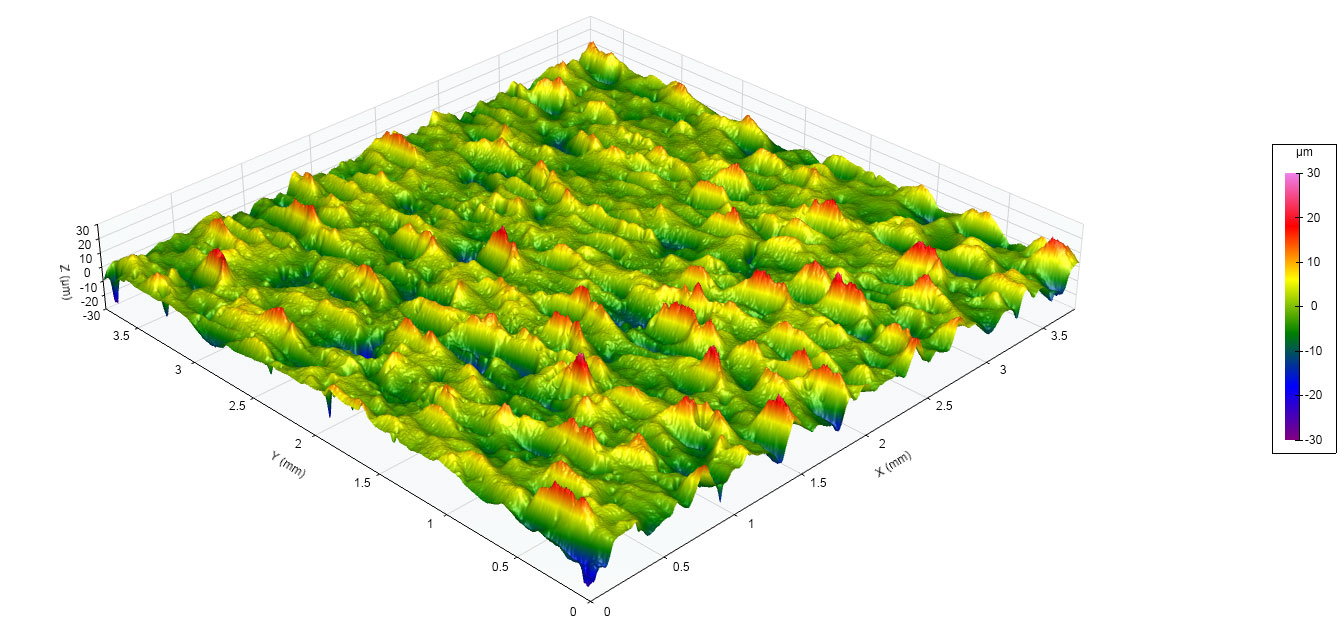

Con el fin de confirmar el efecto que esto tuvo en los resultados obtenidos con el medidor de rugosidad de palpador, se realizaron pruebas adicionales en los paneles preparados con el limpiador de cerdas, prestando especial atención al sesgo direccional.
Este ensayo adicional se realizó tomando cuatro mediciones en la dirección del sesgo y cuatro en dirección transversal al sesgo creado por el limpiador de cerdas. A continuación se compararon dos valores, Rpc y Rz, entre los ensayos horizontales y verticales. Los resultados se presentan en los gráficos 11 y 12:
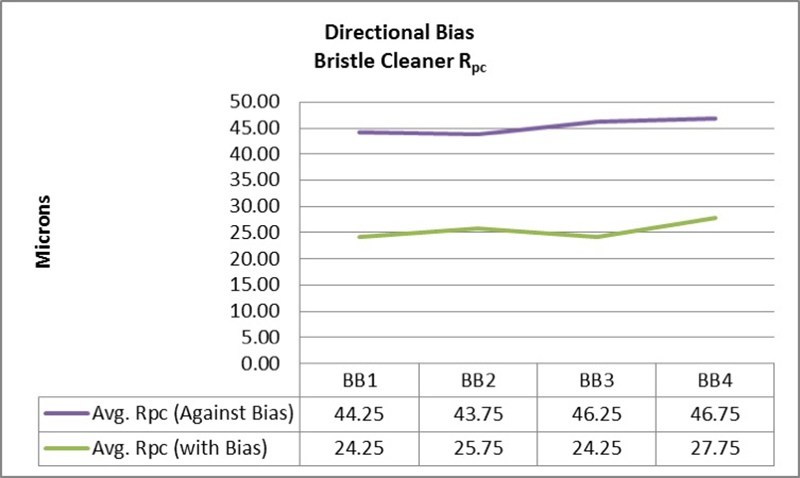
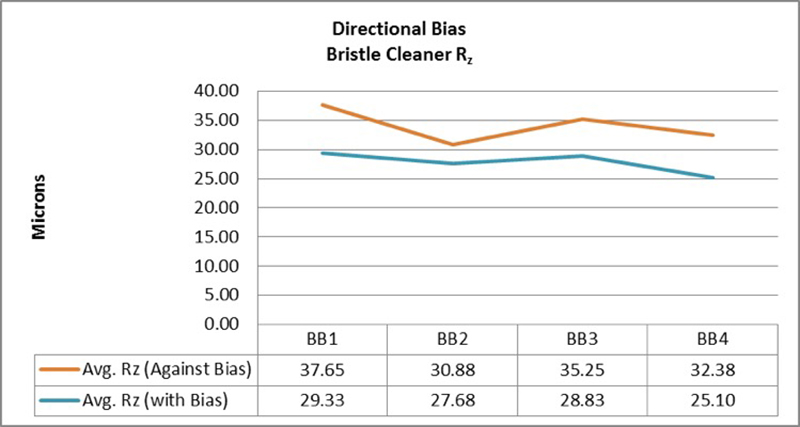
Las mediciones realizadas en la dirección del sesgo y en sentido transversal al sesgo arrojaron resultados claramente diferentes. Las mediciones realizadas con este método podrían dar lugar a una caracterización incorrecta de la superficie si no se tiene en cuenta el sesgo direccional o si se desconoce. Esto podría provocar una aplicación incorrecta o insuficiente de un recubrimiento. Las mediciones realizadas con cinta réplica o micrómetros de profundidad no se vieron afectadas por el sesgo direccional.
Se consultaron los manuales de usuario del fabricante del limpiador de cerdas y del desincrustador rotativo Roto Peen para determinar si describían métodos para abordar el sesgo direccional. No se encontraron instrucciones específicas sobre el sesgo direccional ni la formación de estrías superficiales en ninguno de los dos manuales. El manual del desincrustador rotativo indica, respecto al tratamiento de superficies: «Para garantizar una cobertura uniforme del martillado, realice un movimiento circular u oscilante por toda el área».
Sin embargo, no hay instrucciones o sugerencias de uso que aborden o eviten que se produzca el sesgo direccional.
Los resultados de medición mostraron que los paneles preparados con el desincrustador neumático de agujas tenían una densidad de picos baja en comparación con los paneles preparados con otras herramientas motorizadas. Las densidades de picos más bajas dificultan que el micrómetro de profundidad determine la altura real de pico a valle. Esto se debe a una menor probabilidad estadística de que la punta del micrómetro caiga directamente en el punto más bajo del perfil. A menos que el instrumento encuentre la depresión más baja del perfil, los resultados serán erróneamente bajos. En la figura 8 se muestra una representación en 3D de una superficie preparada con un desincrustador neumático de agujas. Puede verse claramente que la superficie contiene pocos picos y/o valles diferenciados y tiene un aspecto mayormente redondeado y plano.
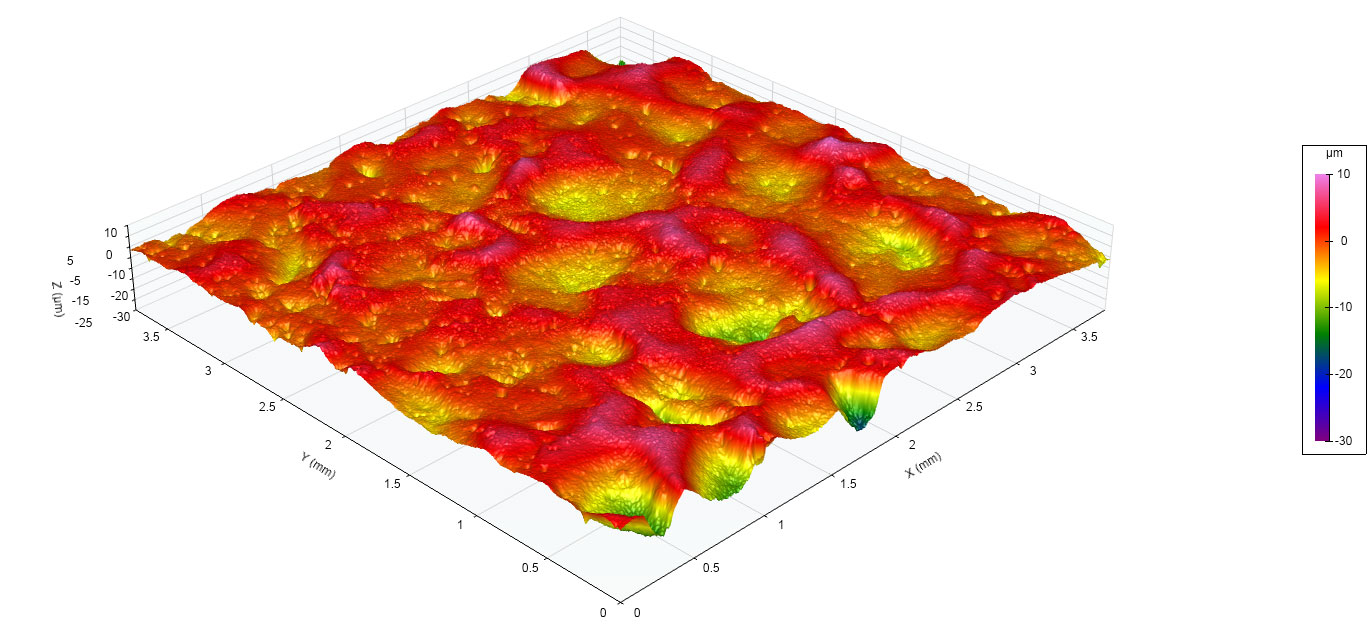
Tras observar densidades de pico bajas mediante imágenes digitales de cinta réplica, se determinó que aumentar el número de mediciones realizadas con el micrómetro de profundidad proporcionaba mediciones más precisas de la distancia entre picos y valles. Para comprobar esta hipótesis, se duplicó a 20 el número de lecturas tomadas en cada punto, lo que supuso un total de 100 lecturas por panel. Al duplicar el número de mediciones, el resultado es más representativo de los obtenidos con un medidor de rugosidad de palpador y cinta réplica, tal y como se muestra en el gráfico 13.

En tres de los cuatro paneles analizados, al duplicar el número de mediciones con el micrómetro de profundidad por punto se obtuvieron valores más estrechamente correlacionados con el instrumento de rugosidad de palpador y la cinta réplica. Aunque no se ha investigado en este estudio, aumentar aún más el número de lecturas por punto podría dar lugar a lecturas más coherentes con otros métodos.
Se plantea la hipótesis de que el rugosímetro de palpador se verá afectado de forma similar por una densidad de picos menor. Sin embargo, este instrumento mide un área mayor que el micrómetro de profundidad, y esa mayor área de medición podría bastar para captar el pico más alto y el valle más bajo. En cualquier caso, la probabilidad de encontrar la altura máxima real del perfil de pico a valle en superficies preparadas con un escarificador neumático de agujas se reduce, simplemente por el menor número de picos y valles diferenciados.
Las mediciones obtenidas a partir de la cinta réplica no se vieron afectadas por sesgos direccionales ni por la densidad de picos, a diferencia de las mediciones realizadas con otros métodos de medición. Este método proporcionó resultados consistentes en las tres superficies limpiadas con herramientas motorizadas.
En el caso de los paneles afectados por un sesgo direccional, el área de medición de la cinta réplica capta patrones en ambas direcciones del sesgo. Dado que el HL se mide como la altura máxima de pico a valle en toda el área, el sesgo no tiene ningún efecto. Por este motivo, los resultados de las mediciones de cinta réplica resultaron más representativos de la superficie y no requirieron ninguna modificación del método de medición para obtener resultados significativos.
Del mismo modo, las mediciones de cinta réplica no se vieron afectadas negativamente por la densidad de los picos. Dado que el área de medición de la cinta réplica es mayor que la distancia horizontal entre picos y valles, la menor densidad no fue un factor determinante. Una vez más, debido a la gran área de medición de la cinta réplica, las lecturas resultaron más representativas que con el micrómetro o el medidor de rugosidad de palpador.
El método C, cinta réplica y micrómetros de resorte, midió con la mayor precisión las superficies producidas por las tres herramientas, principalmente porque el área superficial muestreada es mayor que la de los demás métodos. La mayor área de medición de la cinta réplica permitió tener en cuenta las características de las superficies creadas con herramientas motorizadas que afectaron negativamente a los demás métodos de medición.
Las superficies creadas con herramientas motorizadas presentan características que deben tenerse en cuenta al seleccionar un método de medición del perfil de superficie. Las herramientas que dejan estrías direccionales (sesgo) en la superficie pueden dar lugar a mediciones inexactas de los parámetros del perfil de superficie cuando se utilizan instrumentos portátiles de rugosidad de palpador. Las herramientas que generan perfiles de superficie con bajas densidades de picos no están contempladas en las normas (ASTM D4417) y, en consecuencia, se registran mediciones de pico a valle más bajas cuando se utiliza un micrómetro de profundidad de acuerdo con ese método de ensayo. Si no se tienen en cuenta estas características, se pueden obtener resultados inexactos.
Aunque existen limitaciones al utilizar instrumentos portátiles de rugosidad de palpador y micrómetros de profundidad en superficies preparadas con herramientas motorizadas, pueden modificarse los métodos de medición para que estos instrumentos midan dichas superficies eficazmente. Los instrumentos de rugosidad de palpador del método D no resultaban adecuados para medir el perfil de superficie en estas superficies, a menos que se tuviera cuidado de medir únicamente en sentido transversal al sesgo. Las lecturas de los micrómetros de profundidad del método B sugerían que los resultados mejorarían aumentando el número de lecturas para tener en cuenta la baja densidad de picos.
Además, los resultados de los micrómetros de profundidad del método B mostraron claramente que utilizar la media de los valores máximos de las cinco ubicaciones arrojaba resultados que se correlacionaban más estrechamente con los de los demás métodos de medición que al utilizar la media de las 50 lecturas individuales. Esto respalda otros estudios con las mismas conclusiones, en particular «Surface Profile – A Comparison of Measurement Methods» (Perfil de superficie: comparación de métodos de medición), de D. Beamish9, donde se propuso este método por primera vez.
El gráfico 14 muestra los resultados de todos los métodos de medición tras realizar los ajustes necesarios para tener en cuenta los errores causados por el sesgo direccional y la baja densidad de picos. Se ha tenido en cuenta el sesgo direccional en los paneles preparados con el limpiador de cerdas y el desincrustador rotativo Roto Peen eliminando las mediciones de traza tomadas en la dirección del sesgo. Esto dio lugar a un resultado que se situó, de media, un 13,2 % más cerca de los resultados de cinta réplica para los paneles tratados con limpieza con cerdas, y un 8,9 % más cerca de las lecturas de cinta réplica para los paneles tratados con roto peen.
La baja densidad de picos de los paneles preparados con escarificador neumático de agujas se ha tenido en cuenta representando los resultados con 10 y 20 lecturas por punto e informando la media de los máximos de las cinco ubicaciones. Así, las lecturas del micrómetro de profundidad mostraron una correlación un 15,9 % más estrecha con las del rugosímetro portátil de palpador y un 14,2 % más estrecha con las de cinta réplica.
Sin embargo, los resultados de la cinta réplica se muestran tal y como se midieron, sin modificación por los efectos de la superficie. Es evidente que los resultados sin modificar de la cinta concuerdan con los obtenidos mediante otros métodos de medición.
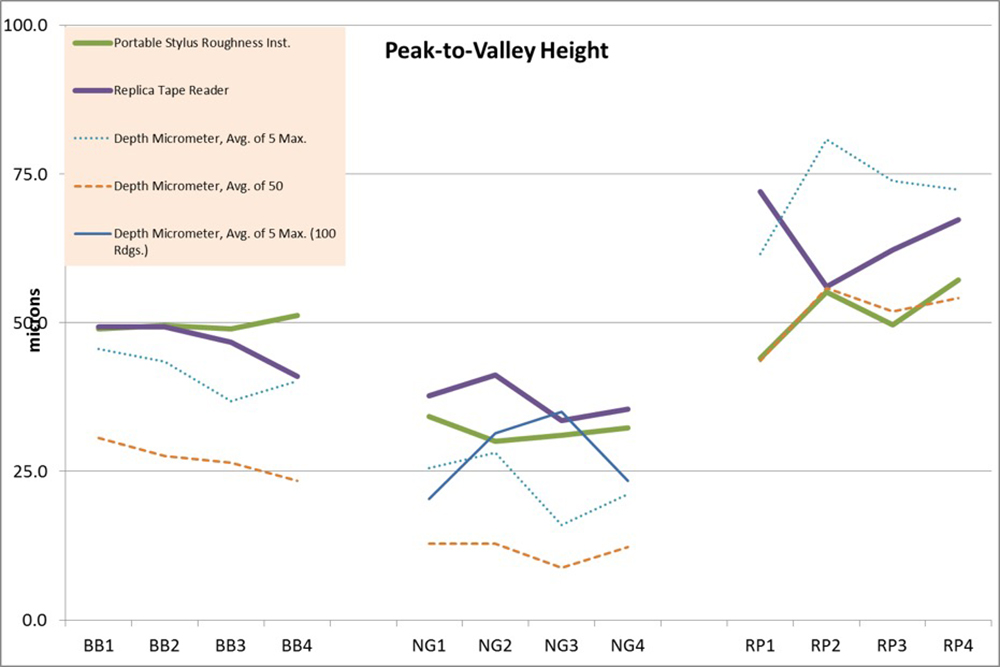
Estos resultados indican claramente que la cinta réplica ofrece una solución más sencilla y eficaz para medir superficies creadas con diversas herramientas motorizadas. La cinta no requiere ninguna consideración especial respecto al sesgo o la densidad de picos. A diferencia de otros métodos de medición que requieren tener en cuenta los efectos del perfil creado por las herramientas motorizadas, los resultados de la cinta réplica pueden utilizarse tal como se miden.
En el sector de la pintura y los recubrimientos, se han realizado importantes investigaciones para evaluar los perfiles obtenidos por limpieza con chorro abrasivo sobre sustratos de acero.
ISO 8503-5 — Preparación de sustratos de acero antes de la aplicación de pinturas y productos afines — Características de rugosidad superficial de los sustratos de acero limpiados por chorro abrasivo — Parte 5: Método de cinta réplica para determinar el perfil de superficie3
La norma ISO 8503-5 describe la preparación de sustratos de acero antes de la aplicación de pinturas y productos afines, así como las características de rugosidad superficial de los sustratos de acero limpios mediante chorro abrasivo:
1 Ámbito de aplicación
Este documento describe un método de campo para medir el perfil de superficie producido por cualquiera de los procedimientos de limpieza con chorro abrasivo indicados en ISO 8504-2. El método utiliza cinta réplica y un medidor adecuado para medir, in situ, la rugosidad de una superficie antes de aplicar pintura u otro recubrimiento protector.
El método es aplicable dentro del rango de alturas de perfil indicado para un grado (o espesor) determinado de cinta réplica. Los grados comerciales disponibles actualmente permiten la medición de perfiles medios de pico a valle de entre 20 μm y 115 μm. El método es válido para superficies que hayan sido limpiadas con abrasivos.
ASTM D7127—Método de ensayo normalizado para medir la rugosidad superficial de superficies metálicas limpiadas con chorro abrasivo mediante un instrumento portátil de palpador4
ASTM D7127 describe la medición de la rugosidad superficial de superficies metálicas limpiadas por chorro abrasivo mediante un instrumento portátil de palpador:
1. Alcance
1.1 Este método de ensayo describe un procedimiento de taller o de campo para determinar las características de rugosidad de superficies preparadas para pintar mediante chorro abrasivo. El procedimiento utiliza un instrumento portátil de trazado de perfiles de palpador, con o sin patín. Las características medidas son Rt y Rpc. También pueden obtenerse medidas adicionales de altura del perfil (Rmax y/o Rz), según lo acordado entre comprador y vendedor.
NACE SP0287 — Medición en campo del perfil de superficie de superficies de acero limpiadas por chorro abrasivo mediante cinta réplica5
NACE SP0287 describe y caracteriza un procedimiento para medir el perfil de superficie del acero limpiado por chorro abrasivo. La técnica de medición utiliza una cinta que reproduce el perfil de superficie. No se tratan otros métodos habituales para medir el perfil de superficie:
1.1 Esta norma describe un procedimiento para la medición in situ del perfil de la superficie de las superficies de acero limpiadas con chorro de abrasivo que tienen un perfil de superficie, según se define en la sección 2, entre 38 y 114 μm (1,5 y 4,5 mils)
ASTM D4417—Métodos de ensayo normalizados para la medición en campo del perfil de superficie del acero limpiado con chorro abrasivo
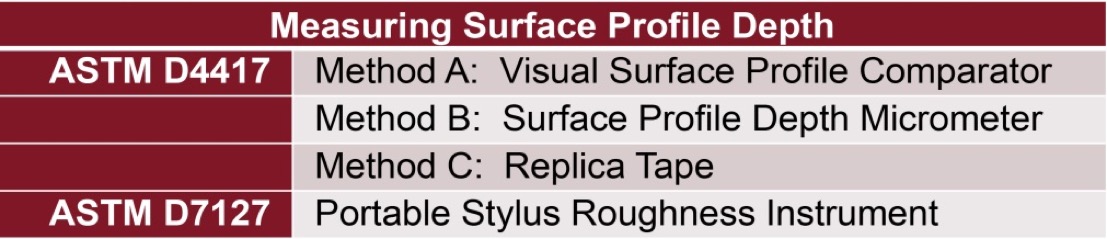
ASTM D4417 describe tres métodos para evaluar el perfil de superficie de superficies de acero limpiadas por chorro abrasivo en la tabla 1 que figura a continuación:
1. Alcance
1.1 Estos métodos de ensayo cubren la descripción de las técnicas para medir el perfil de las superficies limpiadas con chorro abrasivo en el laboratorio, en el campo o en el taller de fabricación.
SSPC PA 17—Determinación de la conformidad del perfil6
La norma SSPC PA 17 ofrece orientaciones adicionales para determinar el cumplimiento de los requisitos del perfil de superficie. Mientras que las normas ASTM describen cómo realizar las mediciones, la norma SSPC PA 17 se centra en dónde realizarlas y con qué frecuencia.
En gran medida, estas normas industriales no incluyen procedimientos y descripciones para la evaluación de las superficies limpiadas con herramientas mecánicas. A medida que el uso de herramientas mecánicas se hace más frecuente, es cada vez más importante determinar la forma mejor y más precisa de evaluar estas superficies.
Dentro de estas normas, solo hay una referencia sobre cómo evaluar las superficies preparadas con herramientas motorizadas. El apartado 1.2 de la norma ASTM D4417-14 establece: «El método B también puede ser adecuado para la medición del perfil obtenido mediante el uso de herramientas motorizadas».
A falta de normas y/o directrices, hay poca información sobre si el método B de ASTM D4417 es el más adecuado para todas las superficies preparadas con herramientas motorizadas o si podrían existir otras soluciones más dinámicas para medir superficies. Las superficies preparadas con herramientas motorizadas presentan características que no se dan en las superficies limpiadas por chorro abrasivo, concretamente un sesgo direccional y variaciones en la densidad de picos entre herramientas. No se conoce bien el impacto de estas características en métodos de medición específicos.
1 ASTM D4417, «Métodos de ensayo normalizados para la medición en campo del perfil de superficie del acero limpiado con chorro abrasivo» (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428)
2 D. Beamish, «Replica Tape – Unlocking Hidden Information», Journal of Protective Coatings and Linings, febrero de 2015, pp. 1–6
3 ISO 8503-5 «Preparación de sustratos de acero antes de la aplicación de pinturas y productos afines — Características de rugosidad superficial de los sustratos de acero limpiados por chorro abrasivo — Parte 5: Método de cinta réplica para determinar el perfil de superficie» (Organización Internacional de Normalización (ISO), 1 rue de Varembé, Case postale 56, CH-1211, Ginebra 20, Suiza)
4 ASTM D7127, «Método de ensayo normalizado para medir la rugosidad superficial de superficies metálicas limpiadas con chorro abrasivo mediante un instrumento portátil de palpador1» (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428)
5 Norma NACE SP0287, «Medición en campo del perfil de superficie de superficies de acero limpiadas con chorro abrasivo mediante cinta réplica». (Houston, TX: NACE, 2016)
6 SSPC-PA-17 «Procedimiento para determinar la conformidad con los requisitos de perfil de superficie del acero, rugosidad superficial y recuento de picos» (SSPC: the Society for Protective Coatings, 800 Trumbull Drive, Pittsburgh, PA 15205, EE. UU.)
7 ASME Y14.36M 1996 «Símbolos de textura superficial» (The American Society of Mechanical Engineers, Three Park Avenue, Nueva York, NY 10016-5990, EE. UU.)
8 ASME B46.1-2009 «Textura superficial (rugosidad superficial, ondulación y orientación)» (The American Society of Mechanical Engineers, Three Park Avenue, Nueva York, NY 10016-5990, EE. UU.)
9 D. Beamish, «Surface Profile – A Comparison of Measurement Methods» (Perfil de superficie: comparación de métodos de medición), DeFelsko Corporation, enero de 2013